Selección del adhesivo de etiquetas para envases de plástico y vidrio
Índice
- Seleccione el adhesivo de la etiqueta según la aplicación real
- Identifique la superficie con la que estará en contacto el adhesivo
- La temperatura de aplicación y la de servicio son diferentes
- Matriz de selección del adhesivo según la superficie y la exposición
- Coordine el adhesivo, el material frontal y la geometría de la etiqueta
- Realice un ensayo de homologación de etiquetas paso a paso
- Coordine las etiquetas de CosunPack con el envase previsto
- Incluya las pruebas y los retrabajos en el coste del proyecto
- Preguntas frecuentes sobre la selección del adhesivo de etiquetas
- Planifique su conjunto de envases con CosunPack
Seleccione el adhesivo de la etiqueta según la superficie real del envase, la temperatura de aplicación, la curvatura y la exposición prevista; después, homologue la construcción completa de la etiqueta sobre envases representativos. La composición química del adhesivo por sí sola no permite predecir el levantamiento de bordes, las arrugas ni los residuos al retirarlo.
Índice
Seleccione el adhesivo de la etiqueta según la aplicación real
Seleccione el adhesivo de las etiquetas de botellas a partir de un perfil de uso documentado. Una etiqueta que se adhiere a una muestra limpia y seca puede levantarse después del llenado en frío, de compresiones repetidas o del contacto con una loción.
Definición: Un adhesivo sensible a la presión (PSA) se adhiere cuando la presión de aplicación lo pone en contacto íntimo con una superficie. La humectación describe hasta qué punto se extiende sobre las irregularidades microscópicas de la superficie; la adhesividad inicial describe el agarre inmediato. Ninguna de estas propiedades determina por sí sola el rendimiento a largo plazo.
Registre el material y el acabado del envase, las dimensiones de la etiqueta, el proceso de etiquetado y la exposición prevista. Solicite el grado del adhesivo y su ficha técnica: descripciones generales como acrílico, a base de caucho, permanente o resistente al agua no definen una construcción homologada.
Identifique la superficie con la que estará en contacto el adhesivo
Especifique la capa superficial exterior. El adhesivo puede entrar en contacto con un recubrimiento, una capa impresa, un tratamiento superficial o un residuo, en lugar de vidrio o plástico sin tratar. Las muestras de homologación deben tener el mismo acabado y preparación que los envases de producción.
Compare las superficies de los envases de vidrio, PET, HDPE y PP
El tereftalato de polietileno (PET), el polietileno de alta densidad (HDPE) y el polipropileno (PP) requieren evaluaciones específicas. El vidrio limpio y sin recubrir suele ofrecer una superficie fácilmente humectable. Normalmente resulta más sencillo adherir sobre PET liso que sobre HDPE o PP sin tratar, aunque los acabados y la contaminación pueden modificar este comportamiento.
Las etiquetas se levantan de las botellas de HDPE y PP porque estos plásticos tienen una energía superficial relativamente baja, que puede limitar la humectación del adhesivo. Los materiales de etiqueta rígidos y la deformación de la botella pueden añadir esfuerzos de levantamiento. Para etiquetar botellas de HDPE, solicite un grado adecuado para la superficie real y pruebe la etiqueta completa sobre botellas llenas. El nombre de la resina por sí solo no demuestra su idoneidad.
Tenga en cuenta recubrimientos, textura, residuos y flexión del envase
La textura puede reducir el área de contacto efectiva, mientras que los recubrimientos o los residuos transferidos pueden modificar la adhesión. Por ello, un adhesivo de etiqueta homologado para un tarro de vidrio transparente necesita una nueva comprobación en su versión esmerilada o recubierta.
Investigue dónde se produce el fallo. El levantamiento junto a una línea de partición del molde sugiere revisar la geometría de la zona de etiquetado y la distribución de presión; una adhesión débil generalizada sugiere comprobar la humectación, la contaminación o la temperatura. Las arrugas tras comprimir el envase requieren revisar la flexibilidad de la etiqueta. Compare los envases tal como se reciben con los sometidos al proceso de limpieza propuesto, y valide dicho proceso antes de especificarlo.
La temperatura de aplicación y la de servicio son diferentes
La temperatura de aplicación describe las condiciones en el momento de colocar la etiqueta, especialmente la temperatura de la superficie del envase. La temperatura de servicio describe la exposición después de la aplicación y del periodo especificado de desarrollo de la adhesión.
Una etiqueta destinada a un servicio refrigerado puede necesitar aplicarse primero sobre un envase más cálido y seco. Su clasificación para servicio en frío no demuestra que sea adecuada para aplicarla en condiciones frías o húmedas. Obtenga del proveedor de la construcción la temperatura mínima de aplicación, el intervalo de servicio, las instrucciones de acondicionamiento y los tiempos de reposo requeridos.
Registre la temperatura superficial, la humedad y la presión de aplicación
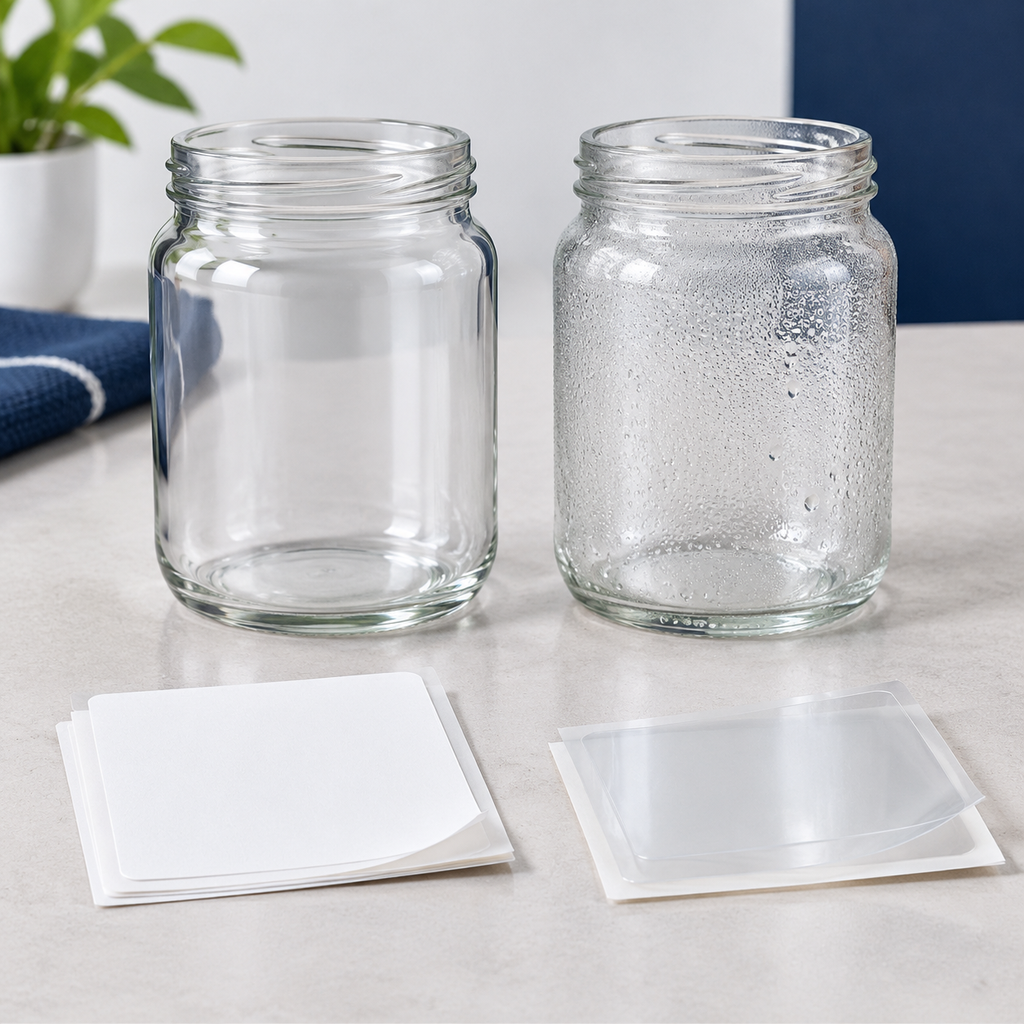
Mida la temperatura en la superficie de etiquetado y registre los valores en °F y °C. Registre también la humedad ambiente, el acondicionamiento de los rollos de etiquetas, la velocidad de línea y la presión de alisado o los ajustes del equipo.
La condensación introduce agua entre el adhesivo y el envase e interrumpe el contacto. Seque o acondicione los envases cuando sea viable. Si la aplicación en húmedo es inevitable, solicite una construcción específicamente adecuada para esas condiciones y ensáyela con humedad presente. Una muestra seca de laboratorio no representa ese proceso.
Defina el tiempo de reposo del adhesivo antes de la manipulación y la exposición
El tiempo de reposo es el intervalo entre la aplicación de la etiqueta y una evaluación o exposición definida. Muchos PSA desarrollan su adhesión a medida que mejora el contacto con el tiempo; por tanto, una comprobación inmediata y otra posterior responden a preguntas diferentes.
Acuerde los intervalos de inspección con el proveedor del material y reproduzca el tiempo real que transcurre antes del embalaje, la refrigeración, el lavado o el envío. Evite imponer un mismo periodo de espera a todos los adhesivos. Si la producción expone las etiquetas de inmediato, incluya esa secuencia en la homologación.
Matriz de selección del adhesivo según la superficie y la exposición
Utilice esta matriz para preseleccionar construcciones y definir las comprobaciones de las muestras. Cada fila orienta la evaluación inicial; la aprobación sigue dependiendo del envase, la etiqueta y el proceso reales.
| Superficie y uso | Requisito de la construcción candidata | Aspectos clave de homologación |
|---|---|---|
| Vidrio liso; uso en interiores secos | Grado de PSA adecuado para vidrio; material frontal de papel o película apropiado | Desarrollo de la adhesión, levantamiento de bordes y comportamiento de retirada previsto |
| PET liso; aspecto transparente | Adhesivo con propiedades ópticas adecuadas y película transparente | Velo óptico, aire atrapado y adhesión después del llenado |
| HDPE o PP; compresiones repetidas | Adhesivo adecuado para baja energía superficial; material frontal adaptable | Resina real, flexiones repetidas y levantamiento de bordes |
| Vidrio o plástico refrigerados | Aptitud para aplicación en frío si se aplica en frío; aptitud para superficies húmedas cuando sea necesario | Temperatura superficial, condensación y ciclos de temperatura |
| Exposición en baños o a productos oleosos | Resistencia a la humedad y a los productos químicos de la construcción completa | Contacto con el producto real, salpicaduras, limpieza por frotamiento y estado de la impresión |
| Etiqueta removible sobre cualquiera de los materiales | Grado removible definido para el sustrato y el intervalo de retirada | Residuos, desgarros y daños en el acabado del envase |
Si las condiciones se superponen, combine las comprobaciones. La aplicación en frío y la posterior exposición a aceites requieren pruebas independientes.
Coordine el adhesivo, el material frontal y la geometría de la etiqueta
Homologue la construcción completa: adhesivo, material frontal, impresión, acabado protector y soporte antiadherente. El material frontal es el papel o la película que lleva el diseño impreso. El soporte protege el adhesivo antes del dispensado.
El papel puede absorber humedad si no está debidamente protegido; el comportamiento de una película depende de su grado y construcción. Una película o un laminado rígidos pueden resistirse a doblarse alrededor de una curva cerrada. Las etiquetas transparentes también necesitan una comprobación visual de burbujas, velo óptico y textura visible del adhesivo. Un adhesivo más fuerte por sí solo puede no resolver estos problemas.
Compruebe superficies curvas, diámetros pequeños y levantamiento de bordes
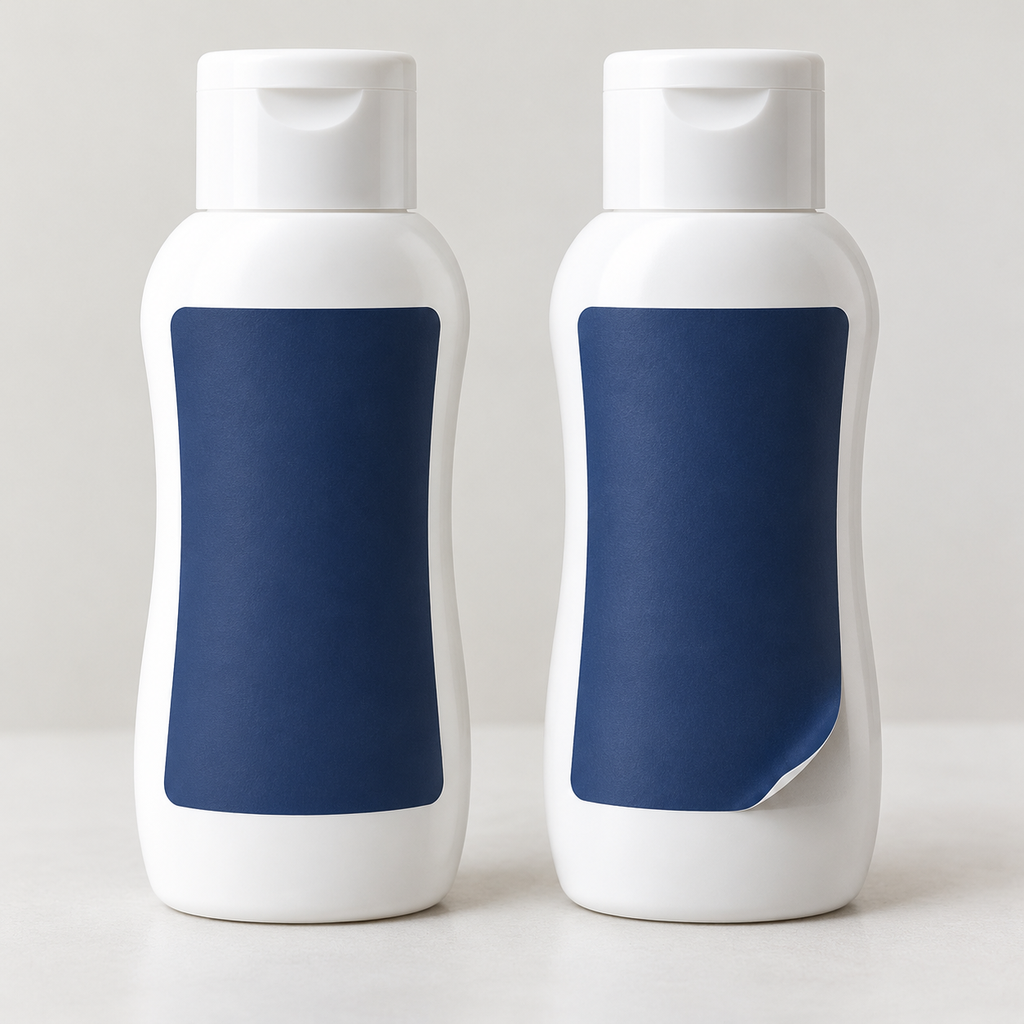
Mantenga la etiqueta dentro de una zona de etiquetado definida. Los hombros, la conicidad, los nervios, las líneas de partición y los cambios bruscos de curvatura pueden impedir el contacto uniforme o generar esfuerzos.
Si las etiquetas se levantan en botellas de plástico, compare una etiqueta más pequeña o un material frontal más adaptable junto con los adhesivos candidatos. Pruebe la forma final de las esquinas y cualquier solape envolvente; el solape se adhiere a la cara impresa o recubierta de la etiqueta. Inspeccione después del reposo y de la compresión. Registre la longitud del borde levantado y su altura máxima en milímetros, con métodos y límites de medición acordados.
Especifique el comportamiento permanente o removible mediante criterios de aceptación
Defina el comportamiento permanente o removible mediante criterios de aceptación medibles. Para etiquetas permanentes, especifique el levantamiento de bordes, deslizamiento, arrugado y pérdida de legibilidad del texto obligatorio permitidos tras las exposiciones previstas.
Para etiquetas removibles, defina el intervalo de retirada, la temperatura, el método, los residuos aceptables y los daños permitidos en el acabado del envase. Una retirada limpia poco después de la aplicación no demuestra que lo sea meses más tarde. Acuerde las condiciones del ensayo de pelado cuando necesite resultados cuantitativos: anchura de probeta, ángulo de pelado, velocidad, reposo, temperatura y unidades de fuerza.
Realice un ensayo de homologación de etiquetas paso a paso
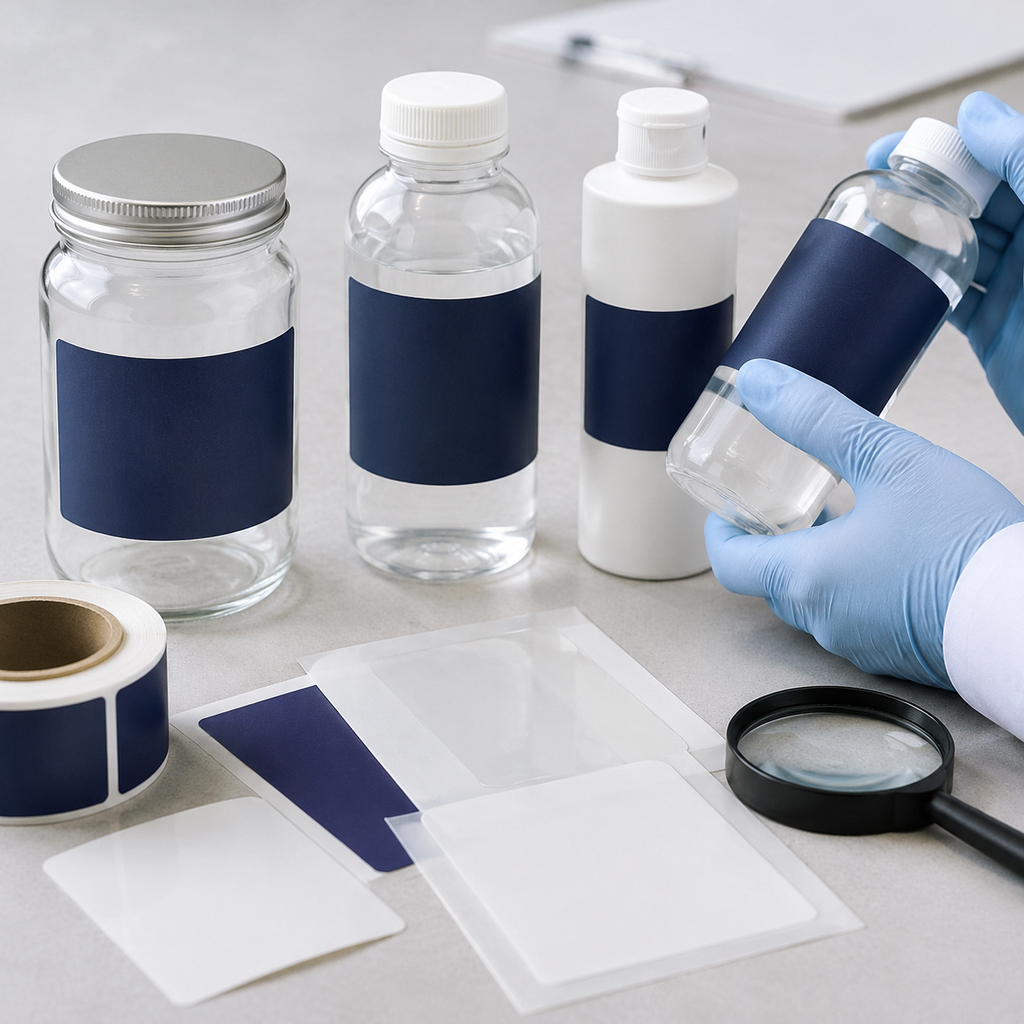
Pruebe etiquetas representativas de la producción sobre envases reales con condiciones de aplicación y exposición registradas. Utilice muestras repetidas y conserve un conjunto de comparación sin exponer.
- Seleccione envases representativos. Incluya las variaciones pertinentes de acabado, resina, dimensiones y lote. Utilice envases llenos cuando el llenado modifique la forma o la temperatura.
- Identifique cada construcción. Registre el grado del adhesivo, el material frontal, el acabado, las dimensiones de la etiqueta, el soporte, la versión del diseño y el lote de muestras. Conserve las fichas técnicas.
- Acuerde el protocolo. Fije las cantidades de muestras, el acondicionamiento, los intervalos de reposo, la duración de la exposición, los métodos de medición y los criterios de aceptación o rechazo antes de ensayar.
- Aplique las etiquetas en condiciones realistas. Registre la temperatura superficial, la humedad, la velocidad de línea y los ajustes de aplicación. La aplicación manual sirve para preseleccionar candidatos, pero la producción con aplicación automática requiere una prueba en línea.
- Inspeccione la adhesión inicial y la desarrollada. Fotografíe los bordes de forma uniforme. Registre levantamientos, arrugas, burbujas, deslizamientos y residuos respecto a los límites acordados.
- Reproduzca la exposición pertinente. Incluya refrigeración, ciclos de condensación, agua, salpicaduras del producto, limpieza por frotamiento o compresiones repetidas, según corresponda. Registre temperaturas, duraciones y número de ciclos; inspeccione durante la exposición y después de ella.
- Apruebe y controle los cambios. Documente la construcción aceptada y la ventana de proceso. Defina cuándo los cambios de resina, recubrimiento, adhesivo, tamaño de etiqueta o ajustes del aplicador requieren un nuevo ensayo.
Utilice los puntos de control de calidad de envases de CosunPack para acordar el alcance de inspección, los registros de lotes y los informes. Los ensayos de adhesión de etiquetas demuestran el rendimiento en las condiciones registradas; no establecen la vida útil del producto ni la conformidad para contacto alimentario.
Coordine las etiquetas de CosunPack con el envase previsto
Desarrolle la etiqueta y el envase con un único documento de aprobación. CosunPack describe un desarrollo coordinado de componentes a través de su equipo de Guangzhou, con envases de vidrio y plástico suministrados por instalaciones especializadas participadas en el capital. La construcción seleccionada sigue necesitando una homologación específica para el proyecto.
| Componente | Qué debe coordinarse antes de la aprobación |
|---|---|
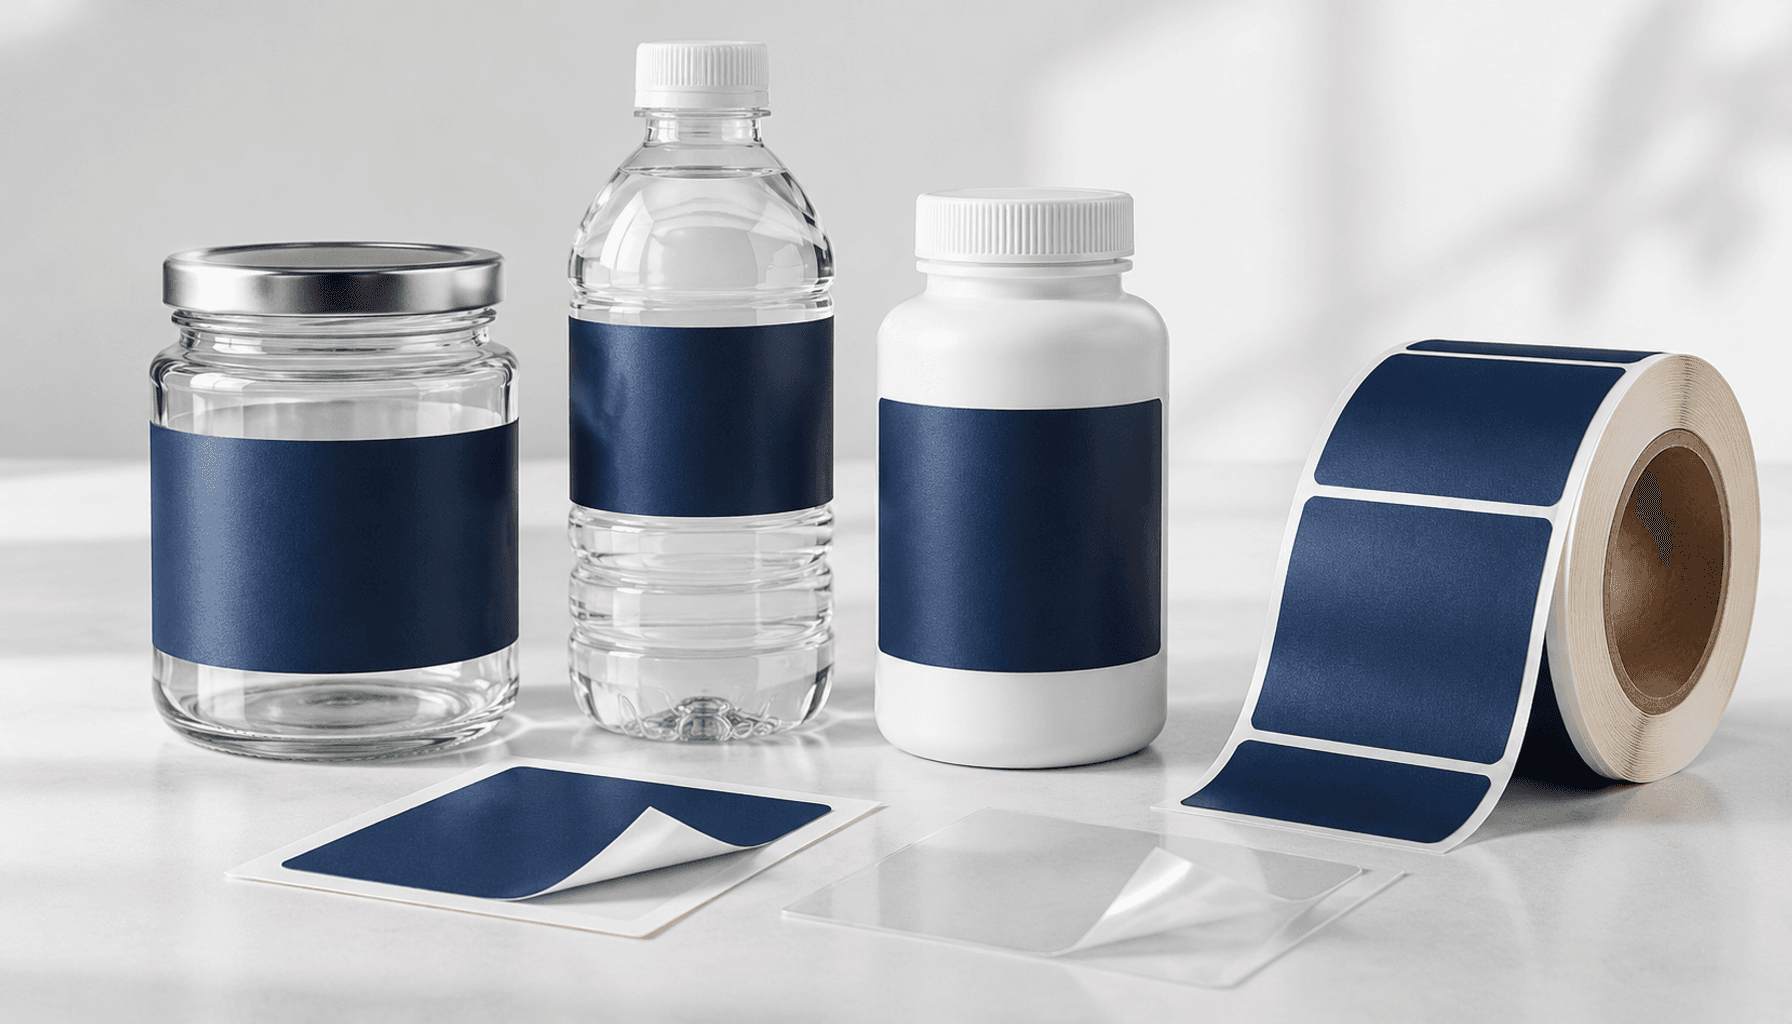
| Etiqueta en rollo | Utilice la especificación de etiquetas en rollo para botellas y tarros para confirmar el sentido de bobinado, los diámetros del mandril y del rollo, la separación entre etiquetas y el comportamiento de dispensado. |
| Etiqueta transparente | Revise las etiquetas transparentes para evaluar el aspecto óptico y el contacto con el acabado del envase previsto. |
| Envase de vidrio | Adapte el tarro de vidrio de paredes rectas a las dimensiones de la zona etiquetable y al acabado superficial real. |
| Envase de plástico | Adapte el frasco Boston redondo de plástico a la resina especificada, la flexión del cuerpo y la curvatura de la etiqueta. |
Si el envase etiquetado se coloca en una caja o un inserto ajustados, compruebe que la carga y la extracción no rocen ni enganchen los bordes de la etiqueta.
Incluya las pruebas y los retrabajos en el coste del proyecto
Compare los candidatos según el coste de producir un envase etiquetado aceptable. Incluya muestras convertidas, rollos de prueba, troqueles cuando sean necesarios, envases representativos, preparación de línea, inspección y muestras rechazadas.
Evalúe también la mano de obra de reetiquetado, la limpieza del adhesivo, los envases de sustitución, la eliminación de residuos y las interrupciones de producción. Un precio menor de la etiqueta puede quedar superado por dificultades de dispensado o retrabajos por bordes levantados. Solicite partidas separadas para desarrollo, pruebas y producción, indicando cantidades y responsabilidades. El precio, la cantidad mínima de pedido, el muestreo y los plazos de producción dependen del proyecto.
Preguntas frecuentes sobre la selección del adhesivo de etiquetas
Las respuestas siguientes resumen las decisiones sobre superficie, temperatura, humedad y ensayos que deben figurar en el documento de aprobación de etiquetas.
Planifique su conjunto de envases con CosunPack
Puntos clave:
- Identifique la superficie exterior real y las condiciones de aplicación.
- Apruebe conjuntamente adhesivo, material frontal, acabado y geometría.
- Registre las condiciones de ensayo, los límites de aceptación y los cambios que requieren una nueva homologación.
Una aprobación útil vincula la especificación de la etiqueta con un proceso de aplicación repetible y las exposiciones que encontrará el envase terminado.
Preguntas frecuentes
¿Por qué se levantan las etiquetas de las botellas de HDPE y PP?
El polietileno de alta densidad (HDPE) y el polipropileno (PP) tienen una energía superficial relativamente baja, que puede limitar el contacto del adhesivo. Las etiquetas rígidas, la contaminación, la curvatura cerrada y la flexión de la botella pueden aumentar los esfuerzos de levantamiento. Evalúe un adhesivo adecuado para la superficie real junto con un material frontal apropiado y después pruebe botellas llenas representativas de la producción.
¿Cuál es la diferencia entre la temperatura de aplicación de la etiqueta y la temperatura de servicio?
La temperatura de aplicación describe las condiciones al colocar la etiqueta, especialmente la temperatura superficial del envase. La de servicio describe la exposición después de la aplicación y del periodo de reposo especificado. Una clasificación para servicio refrigerado no demuestra que sea adecuada para aplicarse sobre una botella fría o húmeda.
¿Cómo afecta la condensación a la selección del adhesivo de etiquetas?
La condensación sitúa agua entre el adhesivo y el envase, reduciendo el contacto efectivo. Seque o acondicione los envases cuando sea viable. Si debe etiquetarlos húmedos, solicite una construcción adecuada para ese proceso y ensáyela con condiciones representativas de humedad, seguidas de las exposiciones de servicio previstas.
¿Cómo deben ensayarse las muestras de etiquetas sobre envases reales?
Aplique construcciones completas de etiqueta sobre envases representativos utilizando condiciones de producción registradas. Acuerde de antemano cantidades de muestras, intervalos de reposo, condiciones de exposición y límites de aceptación. Inspeccione la adhesión inicial y el rendimiento tras la refrigeración, la humedad, el contacto con el producto o la compresión pertinentes. Conserve muestras de comparación y documente la construcción aprobada y la ventana de proceso.
Planifique su conjunto de envases con CosunPack
Prepare una revisión de especificaciones técnicas con su producto, dimensiones o capacidad de llenado del envase, disponibilidad de envases representativos, dimensiones de etiqueta, condiciones de aplicación y servicio, detalles del aplicador, cantidad por referencia (SKU), materiales y acabados preferidos, estado del diseño, destino y fecha objetivo. Incluya cualquier cierre, caja o inserto que deba ajustarse al envase etiquetado.
Utilice la página de contacto de CosunPack para preparar un borrador de correo electrónico y, después, revisarlo y enviarlo desde su propia cuenta a [email protected]. El formulario no envía consultas ni carga archivos. Si es necesario, comparta el diseño confidencial por un canal acordado tras firmar un acuerdo de confidencialidad. Los plazos de presupuesto y muestreo son específicos de cada proyecto.
About CosunPack Engineering
CosunPack is an OEM/ODM packaging manufacturer established in 2008 in Guangzhou, China. We specialize in custom paper boxes, flexible barrier pouches, rigid boxes, and bottles with low MOQ and direct worldwide export.
Need Custom Packaging for Your Brand?
Get free dieline engineering support and a factory-direct quote in 24 hours.