
Igualación de color de envases de papel, plástico y vidrio
Índice
- Defina la igualación de color de envases como un proceso de aprobación
- Por qué un mismo código de color se ve diferente según el material
- Compare los requisitos de las pruebas para papel, plástico, vidrio y etiquetas
- Establezca la referencia física y las condiciones de observación
- Utilice tolerancias de color específicas de cada material
- Apruebe los colores mediante una secuencia de muestras paso a paso
- Coordine las pruebas de cajas, envases y etiquetas de CosunPack
- Presupueste las rondas de pruebas y controle los pedidos repetidos
- Preguntas frecuentes sobre la igualación de color de envases
- Planifique su conjunto de envases con CosunPack
Para una igualación de color fiable, parta de una referencia física de la marca y apruebe muestras terminadas de cada material en condiciones de observación acordadas. Después evalúe la caja, la botella, el tarro de vidrio y la etiqueta montados como un conjunto coordinado antes de autorizar la producción.
Índice
Defina la igualación de color de envases como un proceso de aprobación
La igualación de color de envases es el proceso de aprobación que permite coordinar un color de marca entre componentes con distintos sustratos, colorantes y acabados. Una muestra maestra física de color comunica el objetivo de diseño; las muestras firmadas de cada componente terminado se convierten en las referencias para la aceptación de la producción.
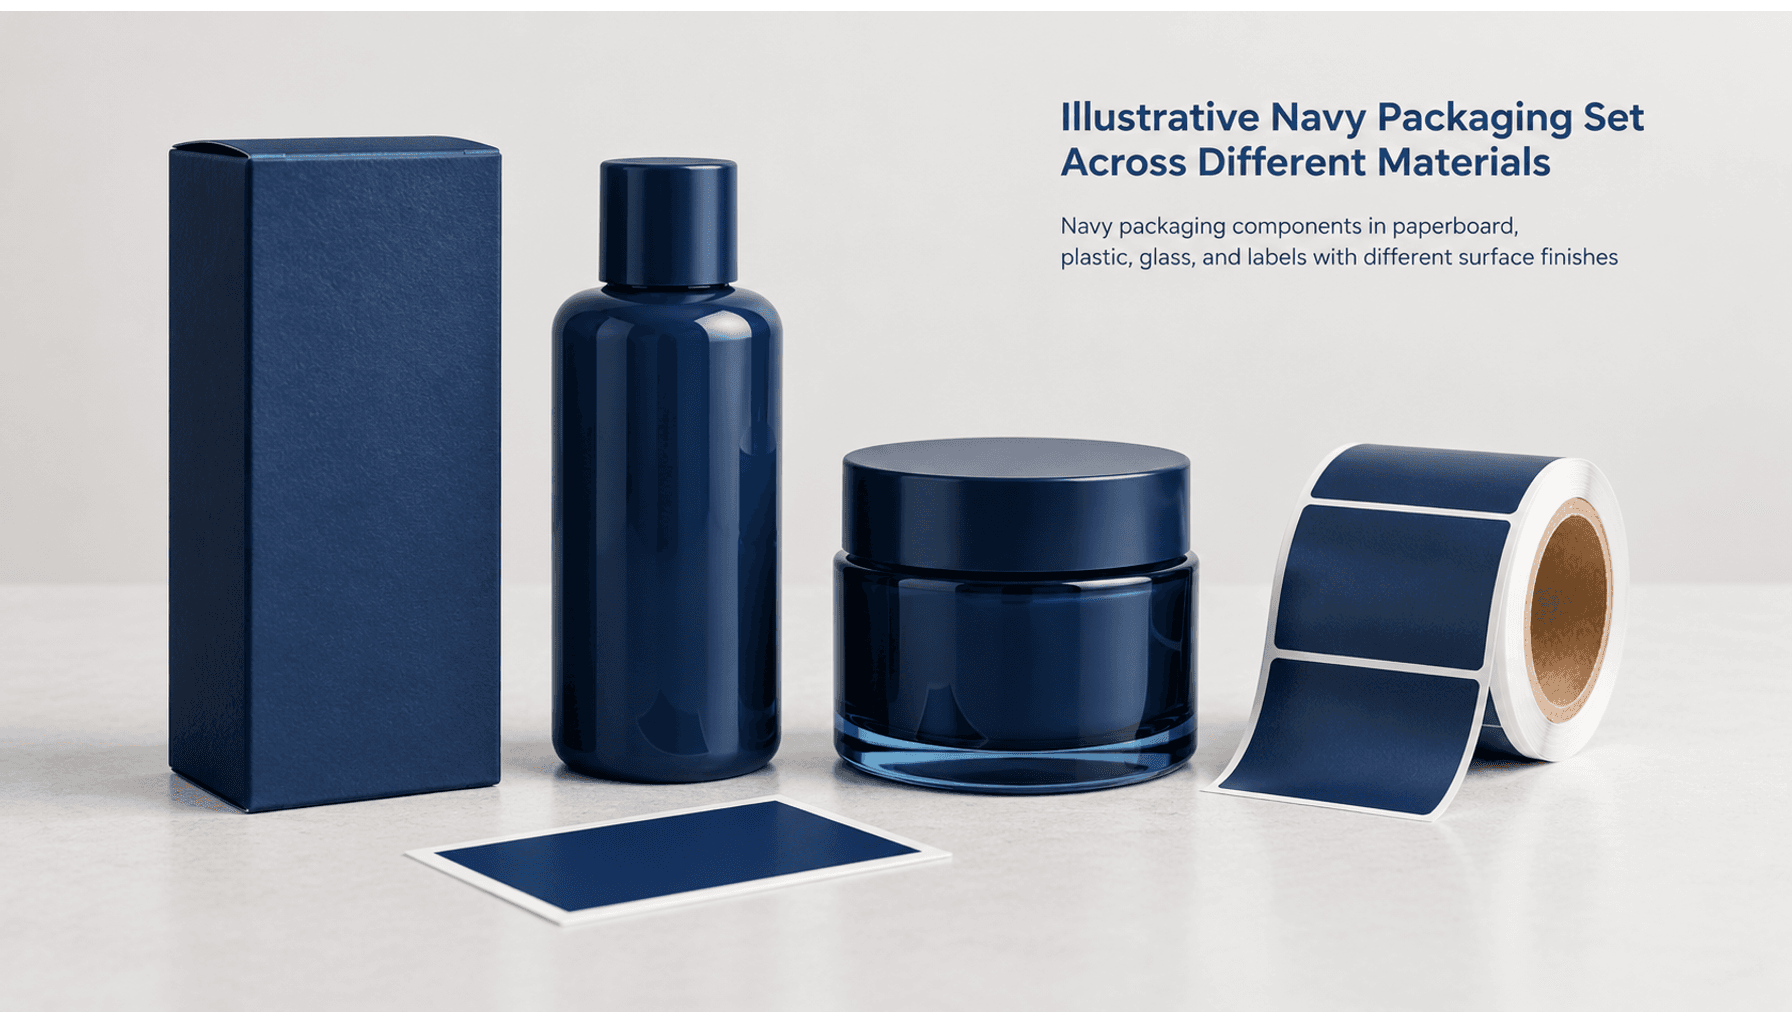
Considere, como ejemplo ilustrativo, una gama de cuidado personal azul marino: una caja impresa, una botella de plástico opaco, un tarro de vidrio recubierto y una etiqueta impresa. El comprador desea que estas piezas se vean coordinadas al exponerlas juntas.
Por qué un mismo código de color se ve diferente según el material
Una misma referencia de color se ve diferente en una caja y en una botella de plástico porque los materiales dispersan, absorben y reflejan la luz de distintas maneras. Además, la impresión y el moldeo incorporan el color en capas diferentes. Un código de color identifica el objetivo, pero no especifica estas variables de producción.
Separe el color del sustrato, la tinta o el colorante y el acabado superficial
Separe tres especificaciones: sustrato, sistema de color y acabado. El cartoncillo blanco estucado soporta una película de tinta; una botella de plástico puede contener pigmento disperso en la resina; un tarro de vidrio puede llevar un recubrimiento exterior coloreado.
Para el conjunto azul marino, apruebe el tono real del cartoncillo, la resina elegida y la combinación de vidrio y recubrimiento antes de ajustar el color. Después evalúe el barniz, laminado, textura o brillo finales. Modificar cualquier capa puede cambiar el aspecto, por lo que una prueba realizada antes del acabado final tiene un alcance de aprobación limitado. Los blanqueantes ópticos del papel también pueden influir en el aspecto cuando cambia el contenido ultravioleta de la iluminación.
Tenga en cuenta la opacidad, la translucidez, el producto de llenado y el fondo
Confirme si cada componente es opaco, translúcido o transparente. Una etiqueta transparente permite que la botella y el producto contenido influyan en su color impreso. Una capa de tinta blanca debajo del color puede reducir esa influencia, pero su opacidad también debe aprobarse.
Examine el vidrio translúcido con el nivel de llenado acordado y sobre un fondo definido. El espesor de pared y la opacidad del recubrimiento pueden modificar aún más el resultado. Cuando corresponda, utilice el producto real para la aprobación final del aspecto; un producto de llenado sustituto permite una revisión preliminar. Un azul marino observado sobre blanco puede verse diferente frente a un estante oscuro.
Compare los requisitos de las pruebas para papel, plástico, vidrio y etiquetas
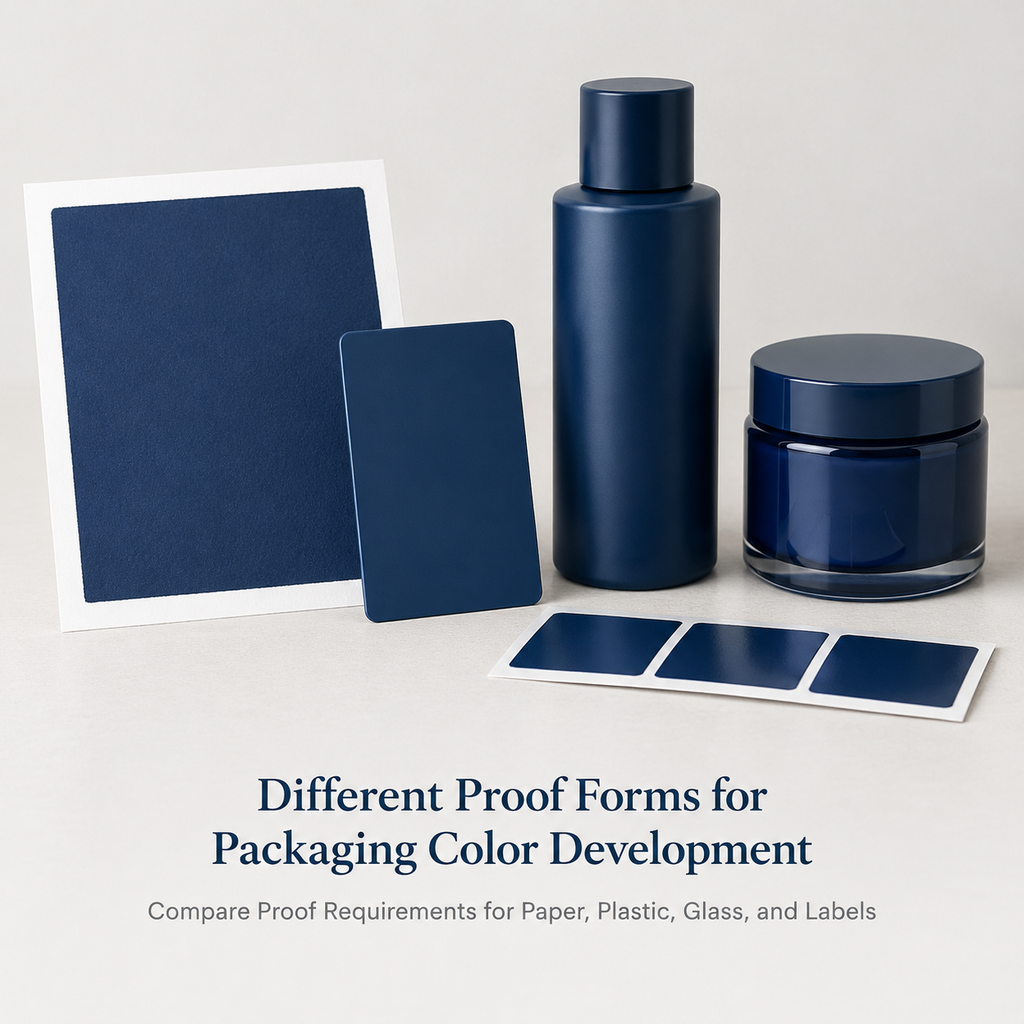
Las pruebas de color sobre sustratos requieren muestras representativas de cada proceso. Una prueba digital del diseño ayuda a confirmar la composición gráfica, pero no establece el color final del plástico moldeado ni del vidrio decorado.
| Componente | Prueba inicial de desarrollo | Muestra terminada de aprobación |
|---|---|---|
| Caja de cartoncillo | Extensión de tinta sobre el soporte previsto para evaluar inicialmente la interacción entre tinta y cartoncillo. | Impresión realizada con el proceso, el cartoncillo y el recubrimiento o laminado finales previstos. |
| Botella de plástico opaco | Placa de color fabricada con la resina y la formulación de pigmentos propuestas. | Botella moldeada con espesor de pared y textura superficial representativos; cierre revisado por separado. |
| Tarro de vidrio decorado | Ensayo de recubrimiento o decoración sobre el vidrio seleccionado. | Tarro terminado con cobertura, opacidad y condiciones de curado del recubrimiento acordadas. |
| Etiqueta impresa | Prueba de impresión sobre el material de etiqueta previsto, incluida cualquier capa de tinta blanca. | Etiqueta terminada con el adhesivo seleccionado, aplicada al envase previsto y evaluada tras el tiempo de reposo acordado después de la aplicación. |
Registre qué aprueba cada prueba y qué efectos de producción siguen sin estar representados.
Establezca la referencia física y las condiciones de observación
Una aprobación física de color de envases debe identificar tanto la muestra maestra de la marca como la referencia aprobada de cada componente mediante identificador de muestra, fecha, revisión y responsable de aprobación. Registre el grado del sustrato o la resina, la referencia de tinta o colorante, el acabado, la versión del diseño y el estado lleno o vacío.
Conserve conjuntos de referencia correspondientes en poder del comprador, del proveedor coordinador y de la fábrica pertinente. Incluya las condiciones de observación, los procedimientos de medición, los criterios de aceptación y el contacto para resolver discrepancias en el mismo registro de aprobación. Las fotografías ayudan a documentar la identificación de las muestras y sus defectos; las decisiones finales de color requieren las referencias físicas acordadas.
Acuerde las fuentes de luz y la configuración de observación
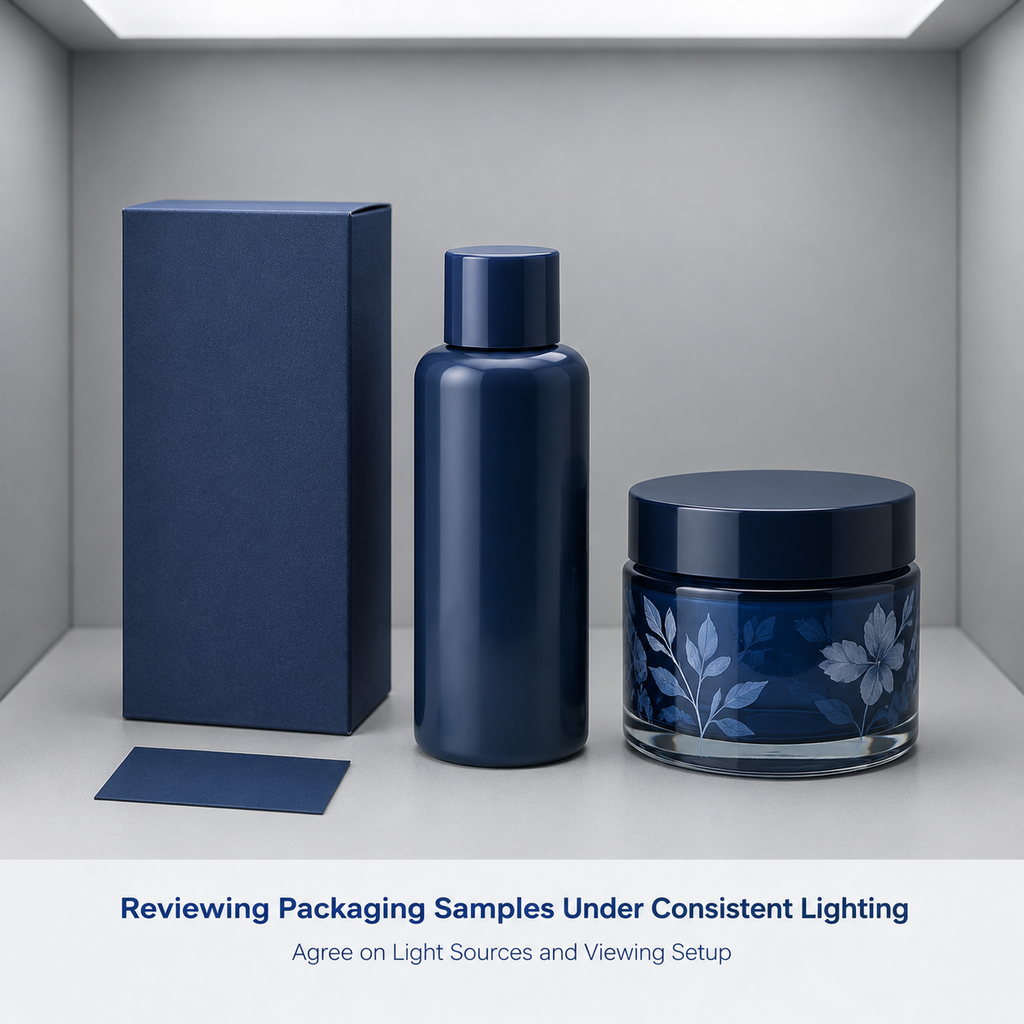
Acuerde una iluminación principal de aprobación y otra fuente pertinente para el entorno de venta o uso en Estados Unidos. D50 es un iluminante normalizado de luz diurna utilizado habitualmente para evaluar impresiones; D65 es otra referencia de luz diurna empleada con frecuencia en trabajos de color de productos. Seleccionen y registren conjuntamente la configuración.
Utilice iluminación controlada y mantenida, un entorno neutro, una orientación uniforme de las muestras y una distancia de observación acordada. Evite mezclar la luz de las ventanas con la iluminación de la sala. Muestras que coinciden bajo una fuente pueden diferir bajo otra, un comportamiento denominado metamerismo. Dos lámparas con la misma temperatura de color declarada pueden seguir teniendo características espectrales diferentes.
Compruebe el conjunto de envases montado bajo la iluminación pertinente
Evalúe el color de la caja impresa y de la botella lado a lado; después inspeccione el tarro y la etiqueta aplicada en la presentación montada. Compruebe también los cierres y los insertos visibles, porque los colores adyacentes afectan a la percepción.
Gire los componentes curvos para observarlos desde los ángulos acordados. Revise el conjunto bajo la luz principal de aprobación y una iluminación comercial representativa. Antes de autorizar la producción, registre qué superficies adyacentes son más importantes y quién resolverá una discrepancia visual.
Utilice tolerancias de color específicas de cada material
El papel, el plástico, el vidrio y las etiquetas no deben compartir automáticamente una misma tolerancia numérica de color. Cada componente necesita un límite alcanzable y validado respecto a su propia muestra aprobada. La coordinación entre materiales requiere después una decisión visual independiente sobre el conjunto montado.
Establezca la tolerancia de color de los envases después de revisar ensayos representativos y la repetibilidad de las mediciones.
Especifique el método de medición antes de fijar un límite Delta E
Delta E (ΔE) expresa una diferencia de color calculada, y distintas fórmulas producen resultados diferentes. Si utiliza CIEDE2000 (ΔE00), identifique expresamente esa fórmula; sus valores son adimensionales. Registre las coordenadas en el espacio de color acordado, como el sistema L*a*b* de la Comisión Internacional de Iluminación (CIE).
Antes de fijar un límite, especifique la geometría del instrumento, la apertura, el iluminante y el observador estándar empleados en el cálculo, el ajuste ultravioleta cuando corresponda, el fondo de apoyo, el punto de medición, la orientación de la muestra y el procedimiento de promediado. Indique si se incluyen o excluyen las reflexiones superficiales. Calibre los instrumentos y compruebe la concordancia entre centros de producción.
Una apertura de medición poco adecuada para una botella curva puede producir lecturas inestables. Establezca un útil de posicionamiento repetible o una zona de medición apropiada. Las piezas translúcidas pueden necesitar un fondo definido o un método de transmisión. Una placa plana de resina ayuda a evaluar formulaciones, pero la aprobación final sigue requiriendo la pieza moldeada. La aceptación numérica sigue siendo solo una parte de la decisión de aprobación.
Documente la aceptación visual de componentes brillantes y translúcidos
Documente el brillo, la textura, el velo óptico, la opacidad y la cobertura aceptables mediante muestras terminadas. Cuando resulte útil, apruebe muestras límite que muestren el aspecto aceptable extremo de ese componente.
Para el vidrio translúcido y las etiquetas transparentes, registre el estado de llenado, el fondo, el ángulo de observación y las zonas excluidas de la medición. Defina cómo tratar una muestra que cumple el límite numérico pero se ve incorrecta en la configuración acordada. Mantenga la aprobación de color junto con comprobaciones independientes de compatibilidad de la fórmula y de adhesión de la decoración cuando la aplicación las requiera.
Apruebe los colores mediante una secuencia de muestras paso a paso
Utilice una secuencia por etapas para resolver las cuestiones de formulación antes de comprometerse con pruebas de producción de componentes terminados.
- Fije el documento de especificaciones. Identifique la muestra maestra de marca, los componentes, la revisión del diseño, los materiales, los acabados y las relaciones visuales prioritarias.
- Evalúe las formulaciones de color. Revise extensiones de tinta sobre papel, placas de resina plástica y ensayos de recubrimiento de vidrio, cada uno identificado con su alcance limitado de aprobación.
- Produzca componentes representativos. Utilice los métodos de producción y acabados finales previstos. Confirme el secado, curado o acondicionamiento acordados antes de evaluar.
- Monte el conjunto. Aplique las etiquetas sobre los envases reales y revise el aspecto con el producto de llenado cuando corresponda, incluido el ajuste del cierre y de la caja.
- Apruebe y conserve. Firme los patrones de componentes y la referencia visual del conjunto montado. Registre métodos, tolerancias, revisión y autoridad para autorizar excepciones.
- Autorice mediante el punto de control acordado. Compare las muestras de producción con los patrones aprobados en las condiciones registradas. Resuelva por escrito las desviaciones antes de la autorización de producción o envío acordada.
Indique si una muestra está aprobada para diseño gráfico, estructura, color o los tres aspectos. Una aprobación de composición gráfica nunca debe convertirse tácitamente en aprobación de color.
Coordine las pruebas de cajas, envases y etiquetas de CosunPack
El equipo de CosunPack en Guangzhou coordina la impresión y transformación de papel con el suministro de plástico y vidrio a través de instalaciones especializadas participadas en el capital en el delta del río Perla. Un calendario coordinado de pruebas permite reunir las muestras pertinentes para su revisión.
Utilice un único registro de revisiones para vincular planos de componentes, diseños y aprobaciones de color.
| Opción de componente | Tarea de coordinación |
|---|---|
| Caja con solapas de cierre rectas | Compare los paneles impresos terminados con el envase; confirme las dimensiones de la caja alrededor del cierre y del inserto seleccionados. |
| Botella cilíndrica de plástico | Apruebe por separado el color del cuerpo moldeado y el aspecto del cierre; después compárelos con la caja y la etiqueta aplicada. |
| Tarro cosmético de vidrio | Ensaye el vidrio y la decoración seleccionados; confirme la disposición del tarro, cierre e inserto junto con el aspecto. |
| Etiquetas en rollo para envases | Especifique material de etiqueta, adhesivo, cualquier tinta blanca y acabado; apruebe la etiqueta sobre su envase previsto. |
Presupueste las rondas de pruebas y controle los pedidos repetidos
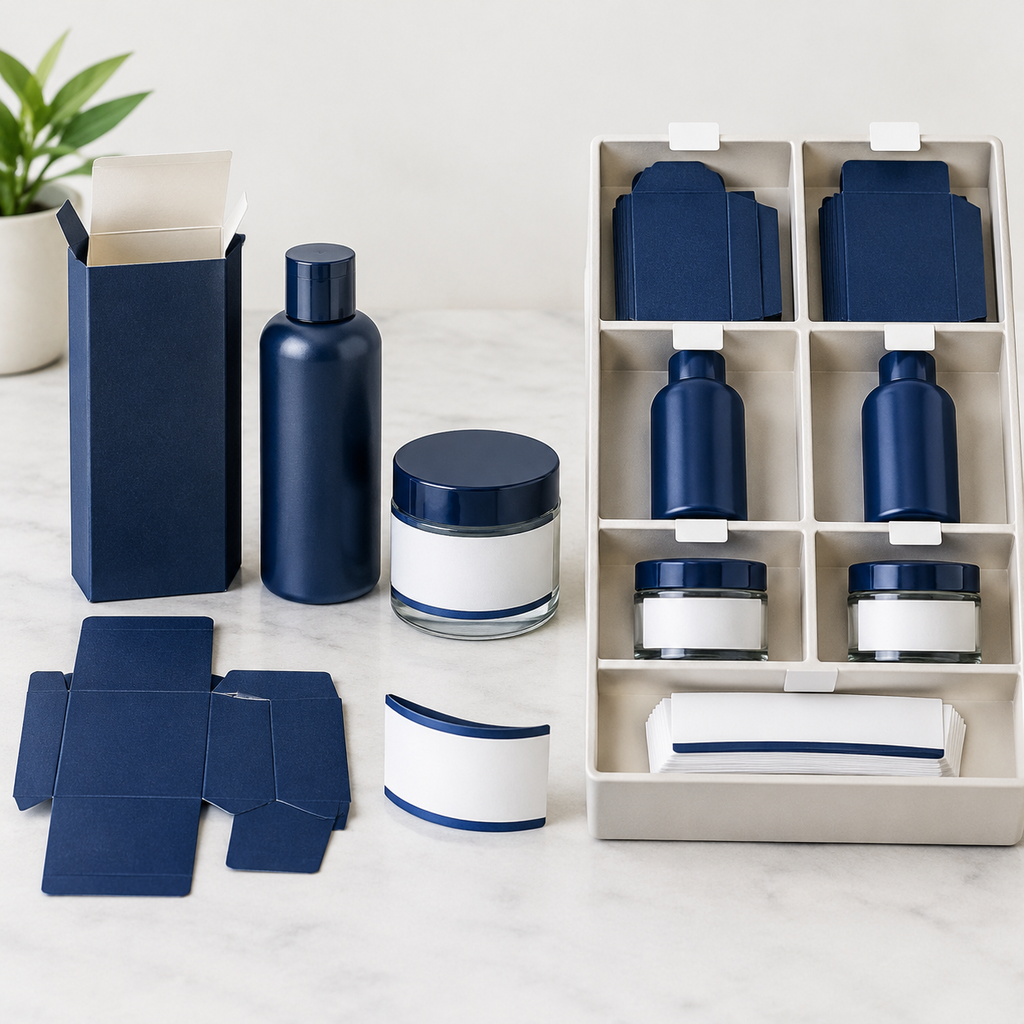
Presupueste las rondas de pruebas y las referencias conservadas como costes de desarrollo. Solicite que el presupuesto identifique formulación del color, preparación de impresión, ensayos de moldeo o decoración, acabados, transporte de muestras, inspección y repeticiones de ensayos. El tamaño, material, utillaje, cantidad por referencia (SKU) y destino influyen en el presupuesto del proyecto.
Las muestras de color aprobadas respaldan los pedidos repetidos al proporcionar una comparación estable y fechada para cada nuevo lote. Compare con la referencia controlada del componente; comparar solo con la tirada anterior puede permitir una desviación gradual. Guarde las referencias protegidas de la luz, el calor y la contaminación, y acuerde intervalos de revisión y sustitución.
Registre cambios de cartoncillo o resina, revisiones de recubrimientos y etiquetas, cambios de proceso, identificadores de lotes y excepciones firmadas. Los cambios que afecten al aspecto requieren revisión y, cuando sea necesario, una nueva aprobación. Utilice los puntos de control de calidad de envases de CosunPack para acordar el muestreo, los registros de inspección, las muestras de producción conservadas y las responsabilidades de autorización.
Preguntas frecuentes sobre la igualación de color de envases
¿Por qué una misma referencia de color se ve diferente en una caja y en una botella de plástico?
El cartoncillo, la resina, la tinta, el pigmento y los acabados interactúan con la luz de manera diferente. Por ello, un mismo código necesita ensayos de proceso y muestras terminadas independientes de cada material, seguidos de una revisión visual del conjunto completo.
¿Pueden el papel, el plástico, el vidrio y las etiquetas compartir una misma tolerancia de color?
Un valor compartido solo tiene sentido si los métodos y ensayos acordados lo respaldan. Defina tolerancias respecto a la referencia aprobada de cada componente y utilice criterios visuales independientes para coordinar materiales distintos.
¿Qué debe incluir una aprobación física de color de envases?
Incluya la muestra maestra de marca, referencias firmadas de componentes terminados, identificadores y revisiones de muestras, versión del diseño, especificaciones de material y acabado, condiciones de observación, cualquier método y límites de medición, aceptación del conjunto montado, responsable de aprobación y alcance de la autorización.
¿Cómo ayudan las muestras de color aprobadas a mantener la uniformidad de los pedidos repetidos?
Conserve conjuntos de referencia controlados y fechados y compare cada lote repetido con el patrón del componente correspondiente. Guarde registros de lotes, revise los cambios de material o proceso y sustituya las referencias envejecidas mediante un proceso documentado de nueva aprobación.
Planifique su conjunto de envases con CosunPack
Apruebe una dirección visual coordinada y después establezca referencias de producción independientes para cada material. Mantenga las condiciones de observación, los límites medibles cuando correspondan y el control escrito de cambios junto con esas muestras.
Preguntas frecuentes
¿Por qué una misma referencia de color se ve diferente en una caja y en una botella de plástico?
El cartoncillo, la resina, la tinta, el pigmento y los acabados interactúan con la luz de manera diferente. Por ello, un mismo código necesita ensayos de proceso y muestras terminadas independientes de cada material, seguidos de una revisión visual del conjunto completo.
¿Pueden el papel, el plástico, el vidrio y las etiquetas compartir una misma tolerancia de color?
Un valor compartido solo tiene sentido si los métodos y ensayos acordados lo respaldan. Defina tolerancias respecto a la referencia aprobada de cada componente y utilice criterios visuales independientes para coordinar materiales distintos.
¿Qué debe incluir una aprobación física de color de envases?
Incluya la muestra maestra de marca, referencias firmadas de componentes terminados, identificadores y revisiones de muestras, versión del diseño, especificaciones de material y acabado, condiciones de observación, cualquier método y límites de medición, aceptación del conjunto montado, responsable de aprobación y alcance de la autorización.
¿Cómo ayudan las muestras de color aprobadas a mantener la uniformidad de los pedidos repetidos?
Conserve conjuntos de referencia controlados y fechados y compare cada lote repetido con el patrón del componente correspondiente. Guarde registros de lotes, revise los cambios de material o proceso y sustituya las referencias envejecidas mediante un proceso documentado de nueva aprobación.
Planifique su conjunto de envases con CosunPack
Comparta su referencia física de color, producto y uso previsto, dimensiones o capacidad de llenado, materiales de componentes, preferencias de acabado, estado del diseño, cantidad por SKU, destino y fecha objetivo. Incluya el producto real y las condiciones de uso para una revisión de especificaciones que cubra el ajuste de botella o tarro, cierre, caja, inserto y etiqueta. CosunPack puede revisar las opciones de muestreo y producción para emitir un presupuesto escrito específico del proyecto.
Utilice la página de contacto de CosunPack para preparar un borrador de correo electrónico. Revíselo y envíelo desde su propia cuenta; el formulario no envía la consulta ni carga archivos. Si es necesario, adjunte el diseño confidencial por el canal acordado tras un acuerdo de confidencialidad.
About CosunPack Engineering
CosunPack is an OEM/ODM packaging manufacturer established in 2008 in Guangzhou, China. We specialize in custom paper boxes, flexible barrier pouches, rigid boxes, and bottles with low MOQ and direct worldwide export.
Need Custom Packaging for Your Brand?
Get free dieline engineering support and a factory-direct quote in 24 hours.