Especificaciones de etiquetas en rollo: adapte las etiquetas a su aplicadora
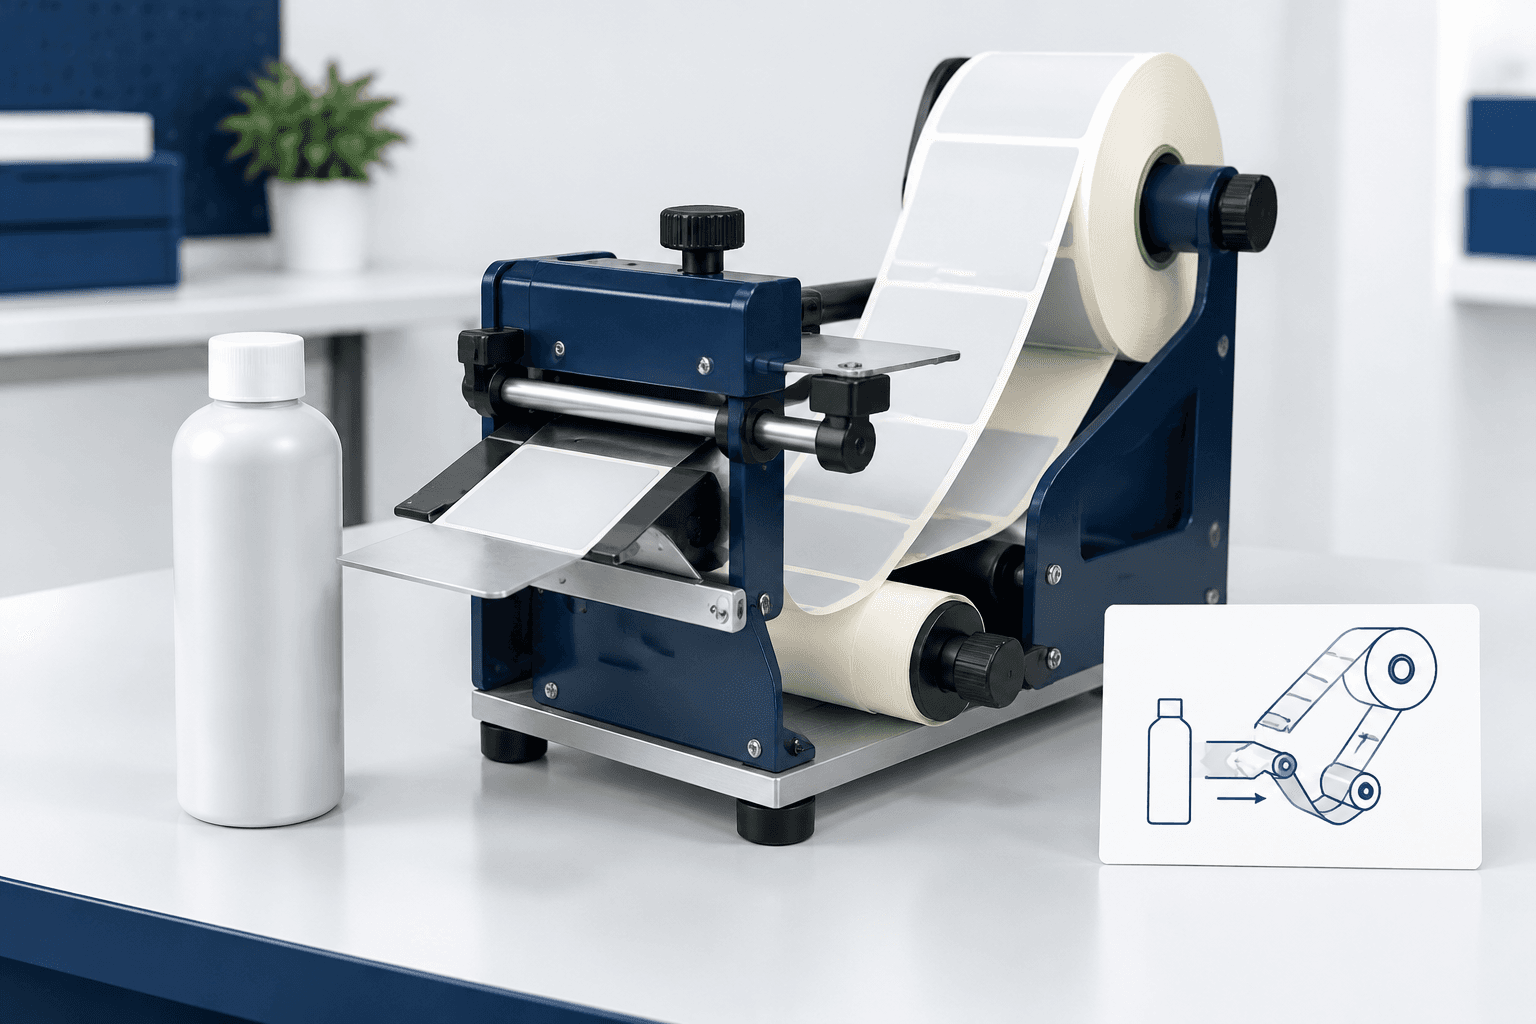
Las especificaciones deben ajustarse a los límites documentados de la aplicadora, además del diseño gráfico y las dimensiones del envase. Confirme la geometría del rollo, la dirección de desenrollado, la estructura del soporte, la detección y el comportamiento de dispensado; después apruebe un ensayo representativo antes de pedir cantidades de producción.
Comience por los requisitos de la aplicadora
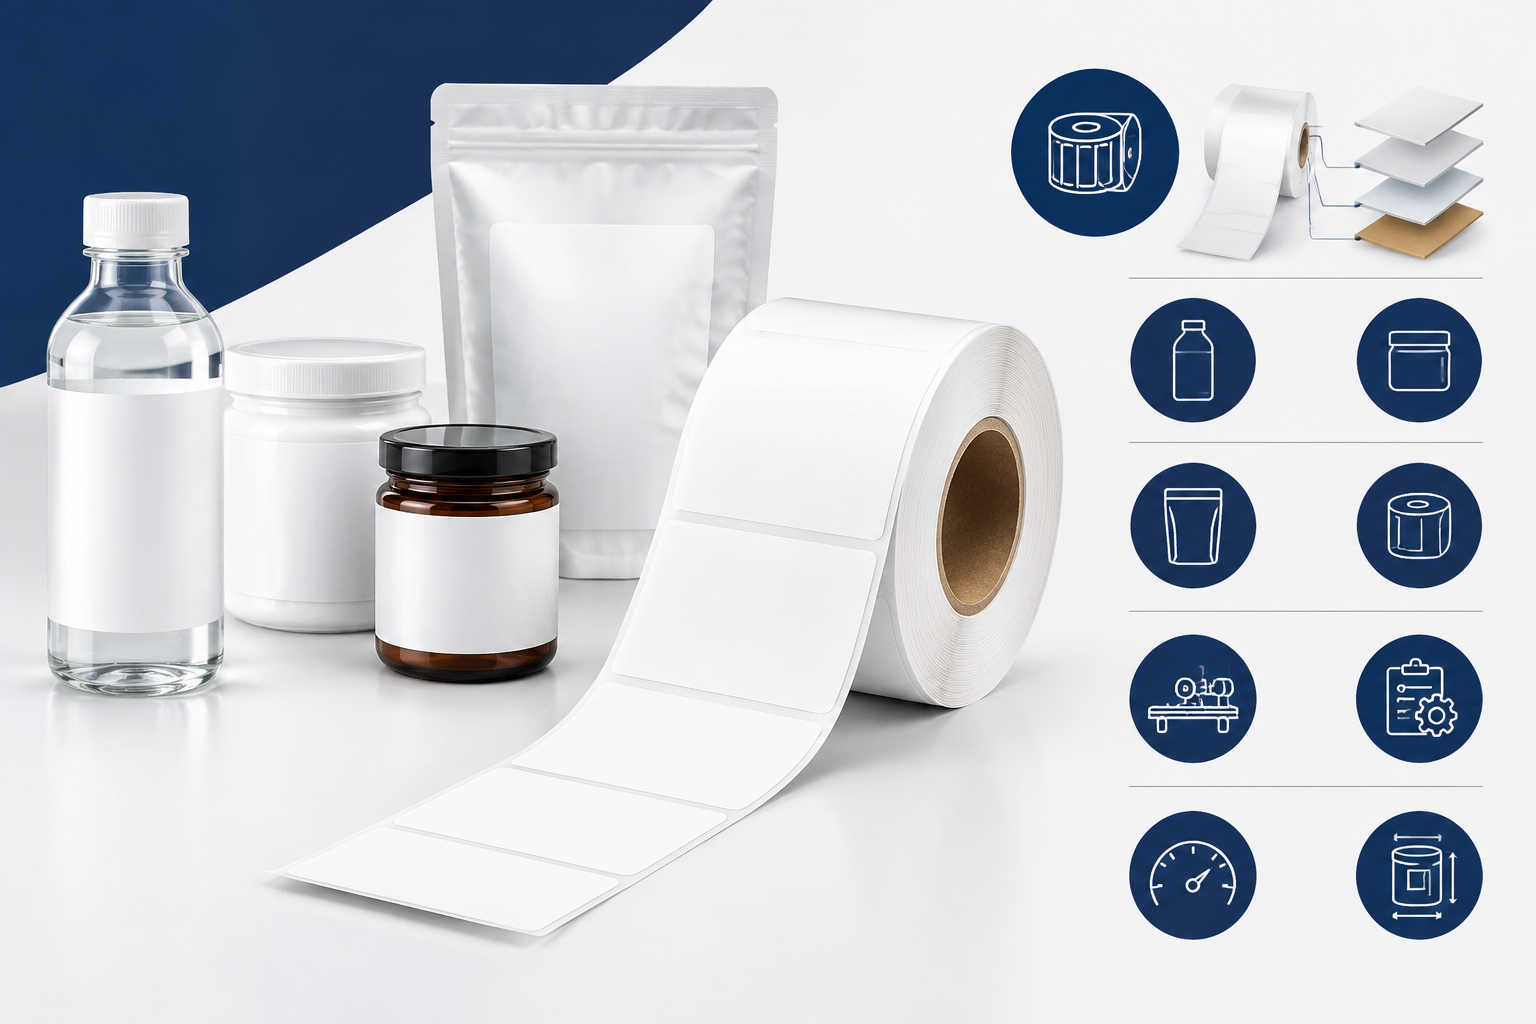
Las especificaciones de etiquetas en rollo definen la etiqueta terminada, la banda de soporte y el rollo bobinado que debe manejar una persona o una máquina. El comprador debe enviar al proveedor la marca y modelo de la aplicadora, sus límites, el plano del envase, las dimensiones de la etiqueta, el plano de desenrollado, los requisitos del soporte, los datos del sensor y la velocidad prevista.
Las etiquetas en rollo para botellas, tarros y bolsas de CosunPack corresponden a este formato, pero la ficha del producto no demuestra compatibilidad con una máquina concreta.
Evalúe la aptitud del adhesivo por separado. Una etiqueta puede avanzar correctamente y despegarse del envase, o adherirse bien y no dispensarse. Consulte la guía de selección del adhesivo para etiquetas para decidir según la superficie y la exposición.
Confirme la geometría del rollo y la orientación de la etiqueta
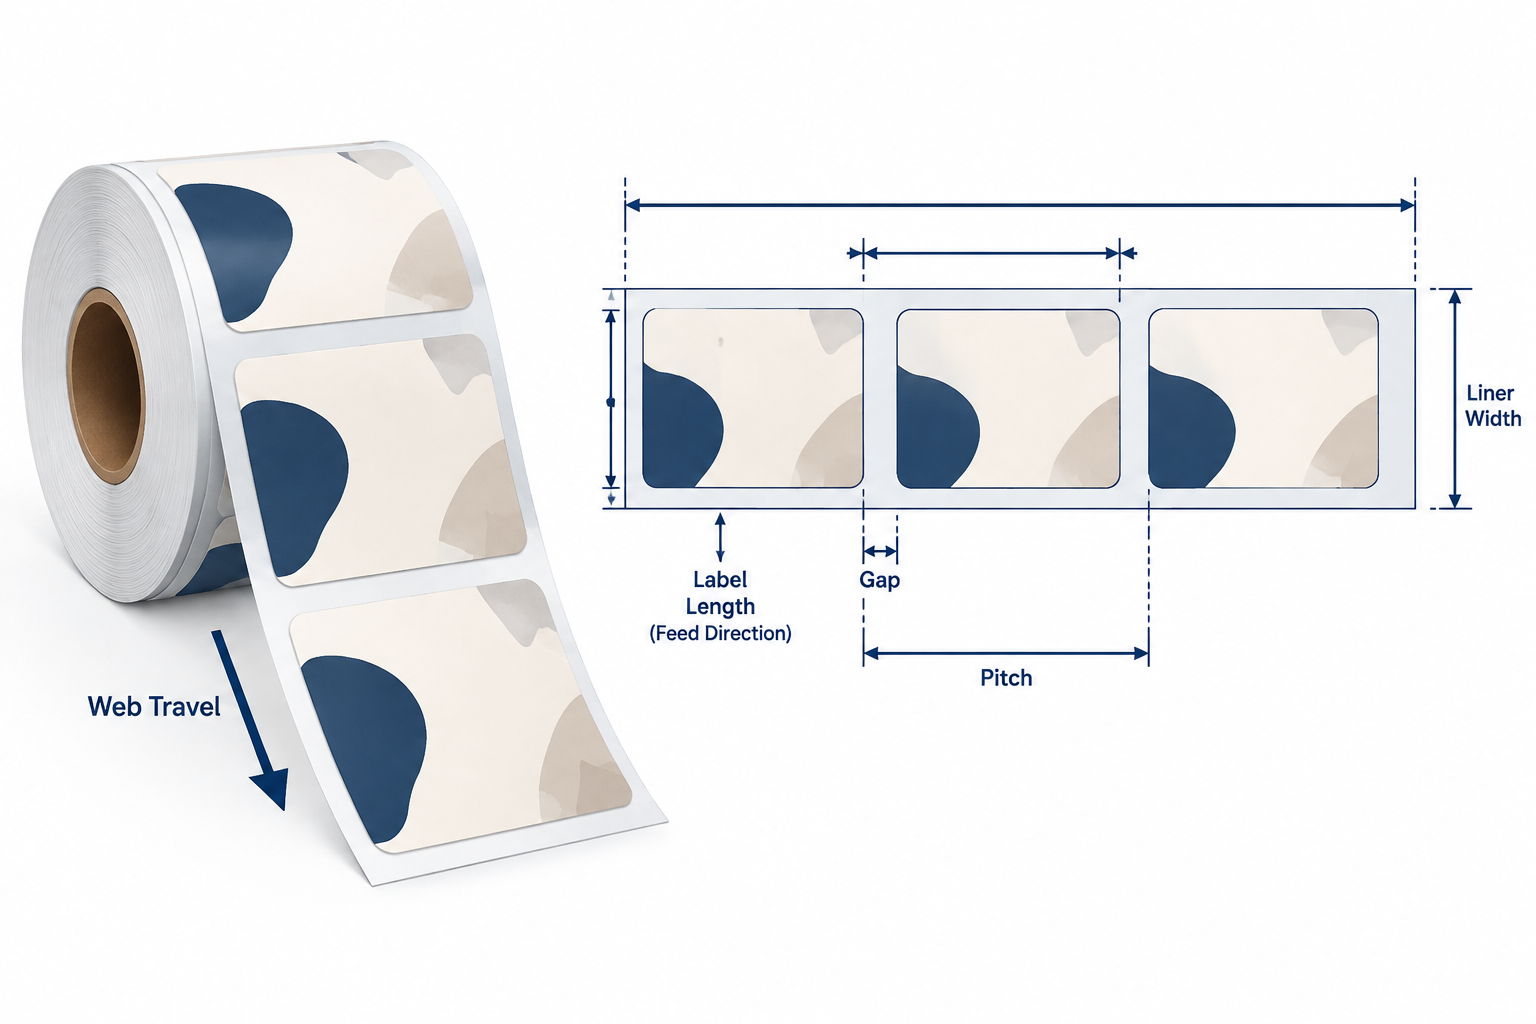
El rollo debe encajar en el sistema de desenrollado y presentar al envase el borde correcto de la etiqueta. Solicite al proveedor de la máquina o al envasador contratado que apruebe el plano del rollo antes de autorizar el diseño gráfico. Una prueba gráfica no confirma por sí sola ninguna de estas condiciones.
Tamaño del mandril, diámetro máximo y bobinado
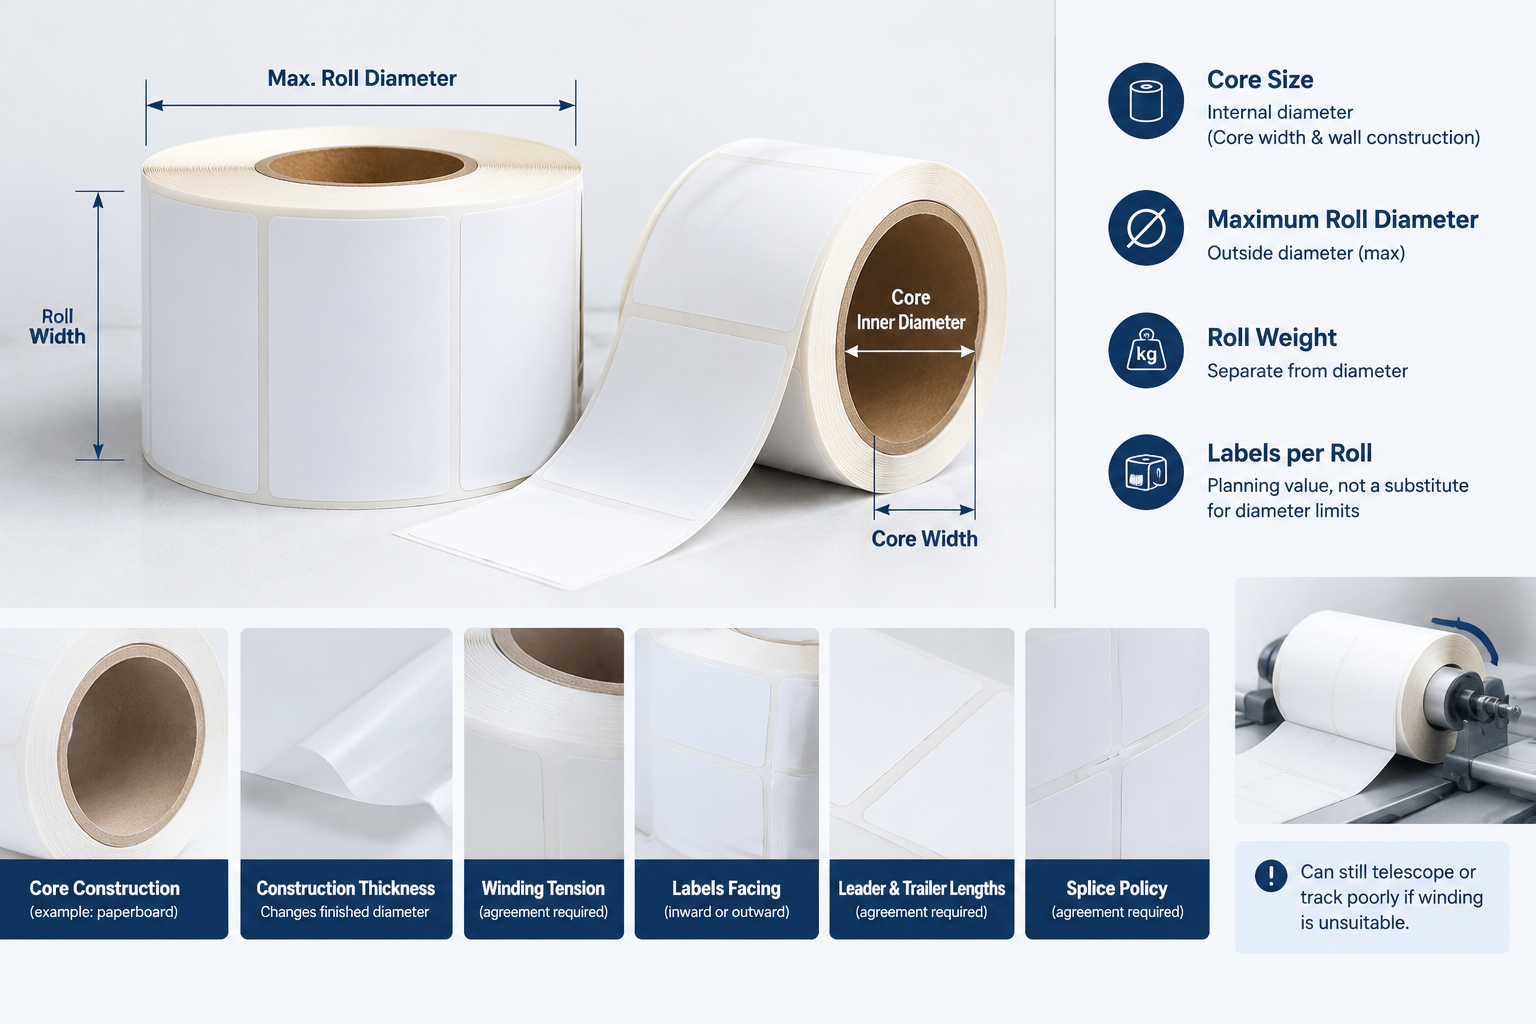
Especifique el diámetro interior del mandril, su anchura y cualquier requisito de material o construcción de pared. Documente por separado el diámetro exterior máximo y el peso del rollo. Use milímetros y pulgadas cuando sea necesario para el equipo de Estados Unidos e identifique la unidad de referencia.
El número de etiquetas por rollo sirve para planificar y no sustituye los límites de diámetro. El espesor de la construcción modifica el diámetro terminado. Acuerde también la tensión de bobinado, si las etiquetas miran hacia dentro o hacia fuera, las longitudes inicial y final de banda y la política de empalmes. Incluso un rollo que encaja físicamente puede desplazarse lateralmente o avanzar mal si el bobinado no es adecuado.
Borde de entrada, orientación del diseño y plano de desenrollado
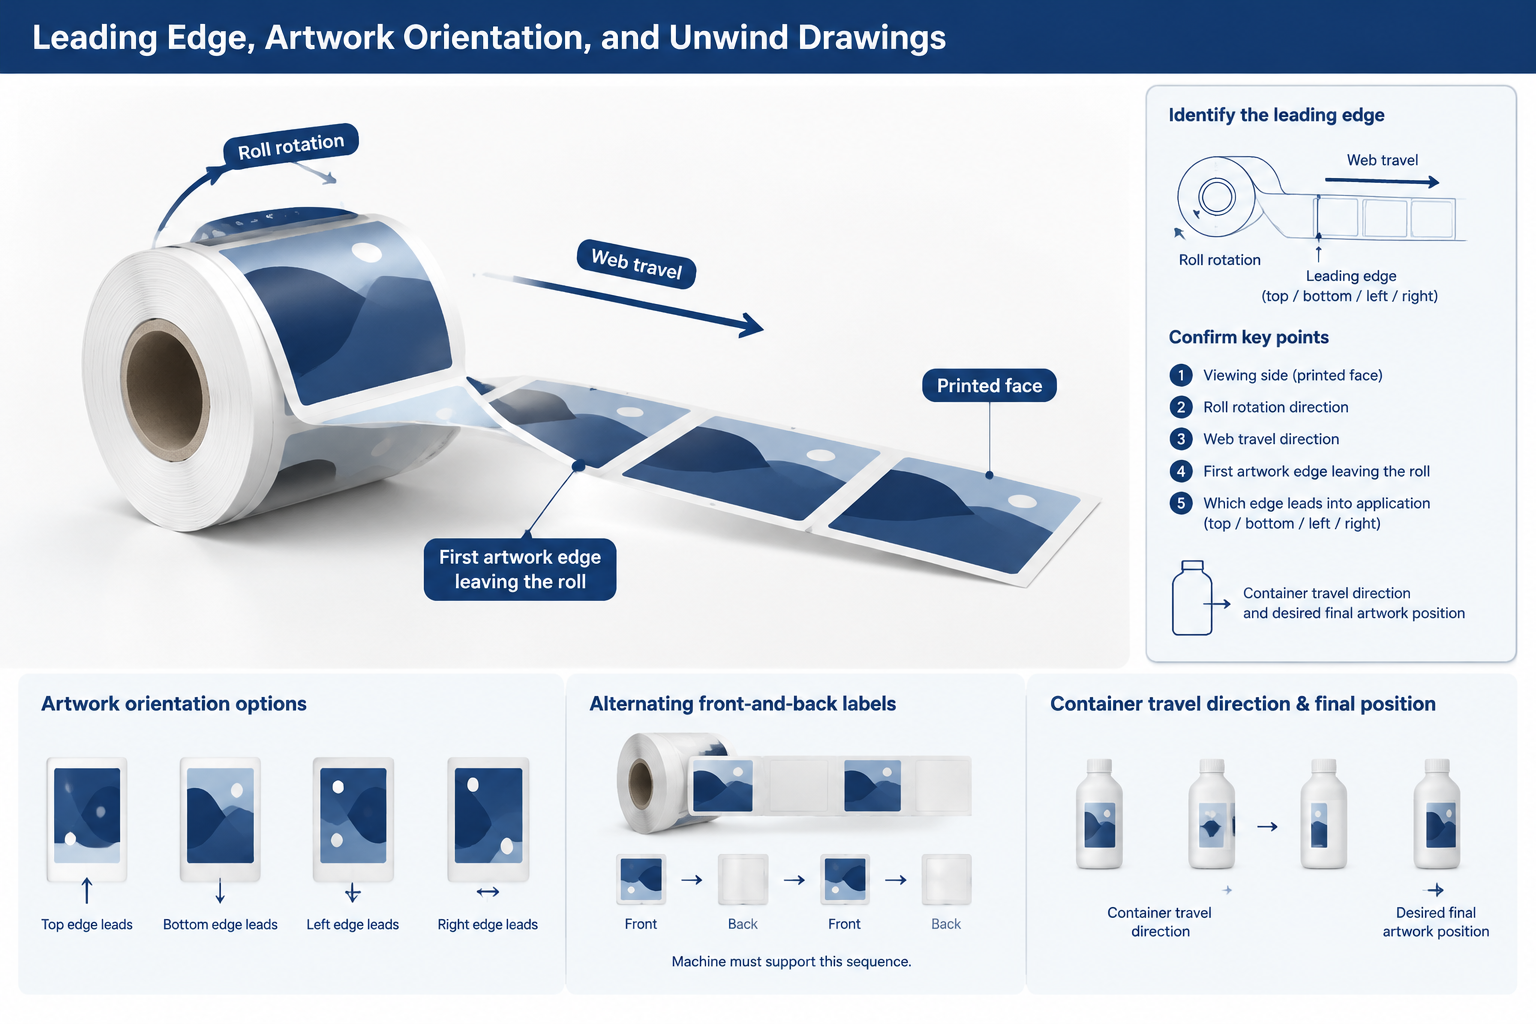
Confirme la dirección mediante un plano firmado que muestre el lado de observación, el giro del rollo, la flecha de avance de la banda, la cara impresa y el primer borde del diseño que sale del rollo. Indique si entra primero el borde superior, inferior, izquierdo o derecho.
No apruebe un número de desenrollado sin su tabla correspondiente: la numeración puede variar entre proveedores. Incluya el sentido de avance del envase y la posición final deseada del diseño. Para etiquetas delanteras y traseras alternas, muestre expresamente la secuencia y su repetición; la máquina debe admitir esa disposición.
Especifique el paso, la anchura del soporte y la detección
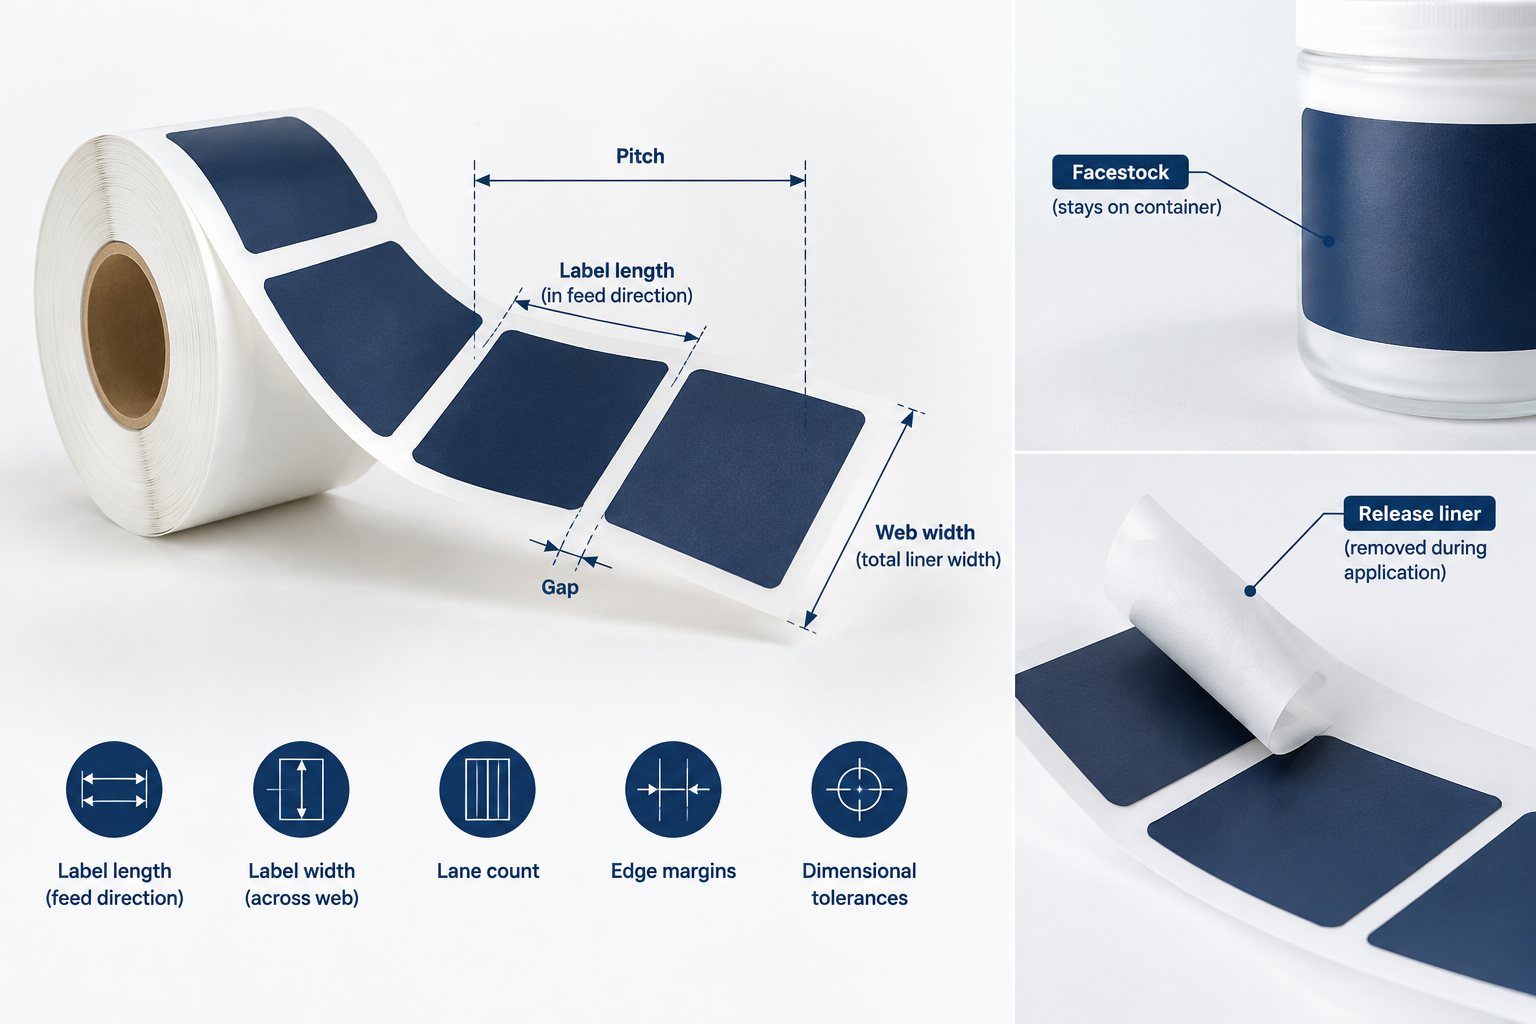
Acote la etiqueta tanto en la dirección de avance como transversalmente a la banda. El paso es la distancia entre un punto de una etiqueta y el punto correspondiente de la siguiente. Para etiquetas idénticas y espaciadas uniformemente, equivale a la longitud en la dirección de avance más el espacio entre etiquetas.
Registre la anchura total del soporte, la posición transversal de la etiqueta, los márgenes laterales, el número de pistas y las tolerancias dimensionales acordadas. Distinga el soporte siliconado, que se retira durante la aplicación, del material frontal, que permanece sobre el envase.
Separación, troquelado y desprendimiento
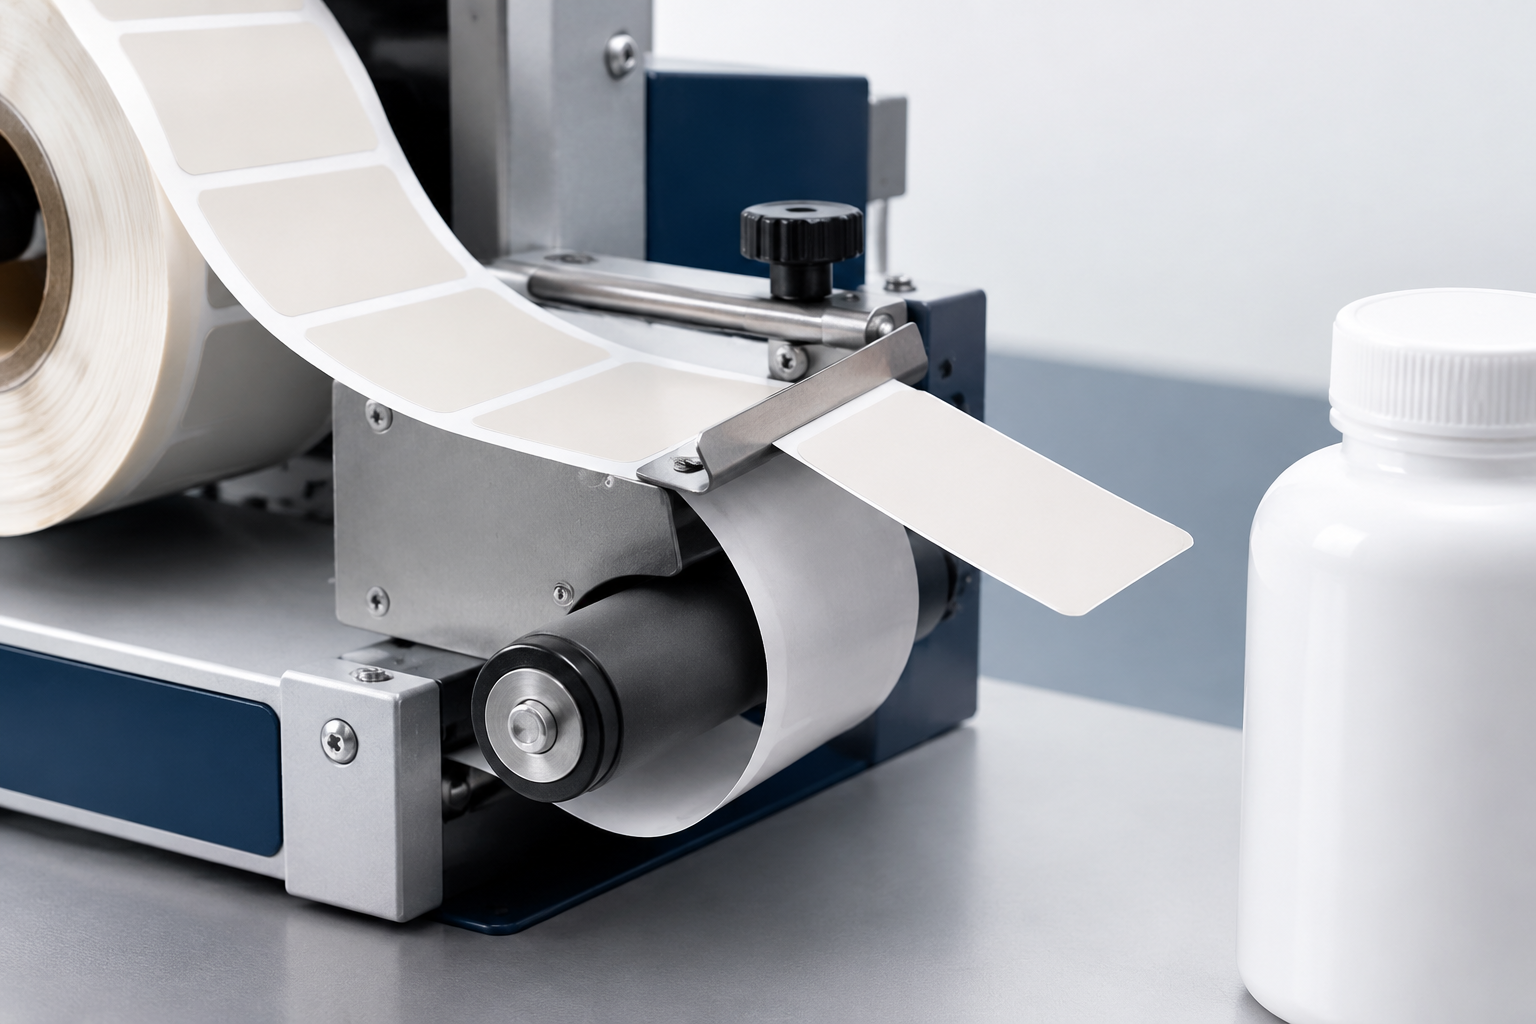
La separación entre etiquetas depende de los límites de detección y dispensado de la aplicadora; no existe un valor universal de impresión. Especifique el espacio nominal y su variación permitida conforme a esos límites.
Exija la retirada limpia de la matriz —el sobrante que rodea cada etiqueta— y un troquelado que separe la etiqueta sin debilitar el soporte. Los restos pueden interferir con la detección y un soporte dañado puede romperse bajo tensión.
También importa el desprendimiento: la etiqueta debe separarse cuando el soporte gira alrededor de la placa de despegado. Califique conjuntamente el material frontal, adhesivo, soporte y acabado reales. Una etiqueta flexible puede seguir al soporte en vez de dispensarse. Una prueba manual de despegado no demuestra el rendimiento en máquina.
Compatibilidad del sensor con materiales transparentes y opacos
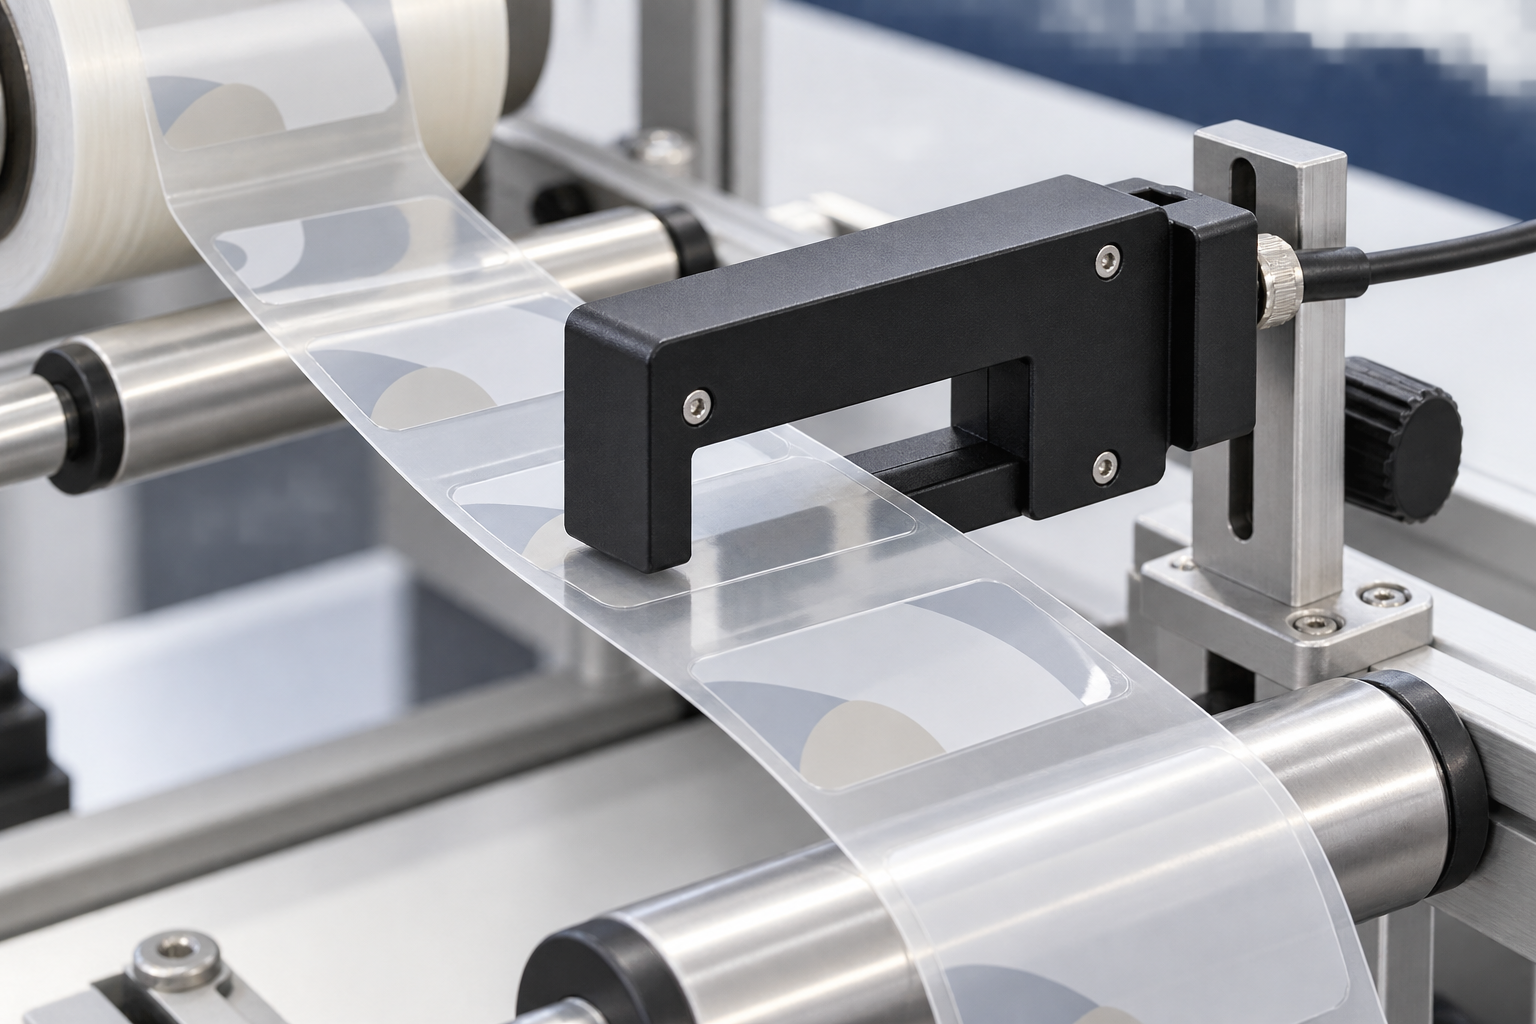
Las etiquetas transparentes requieren comprobar el sensor de la aplicadora: la etiqueta y el soporte expuesto pueden no ofrecer contraste suficiente al sensor óptico de espacios instalado. También hay que validar las etiquetas opacas cuando las zonas metalizadas, una impresión densa o cambios del soporte afecten al recorrido de detección.
Para las etiquetas transparentes, identifique marca, modelo, principio de funcionamiento y posición del sensor. Un sensor ultrasónico o una disposición de marcas de registro aprobada por el fabricante pueden ser adecuados, pero ninguno corrige automáticamente el problema. Valide la detección con la construcción impresa terminada a velocidad de funcionamiento y después de ciclos de parada y arranque.
Comparación de la aplicación manual, semiautomática y automática
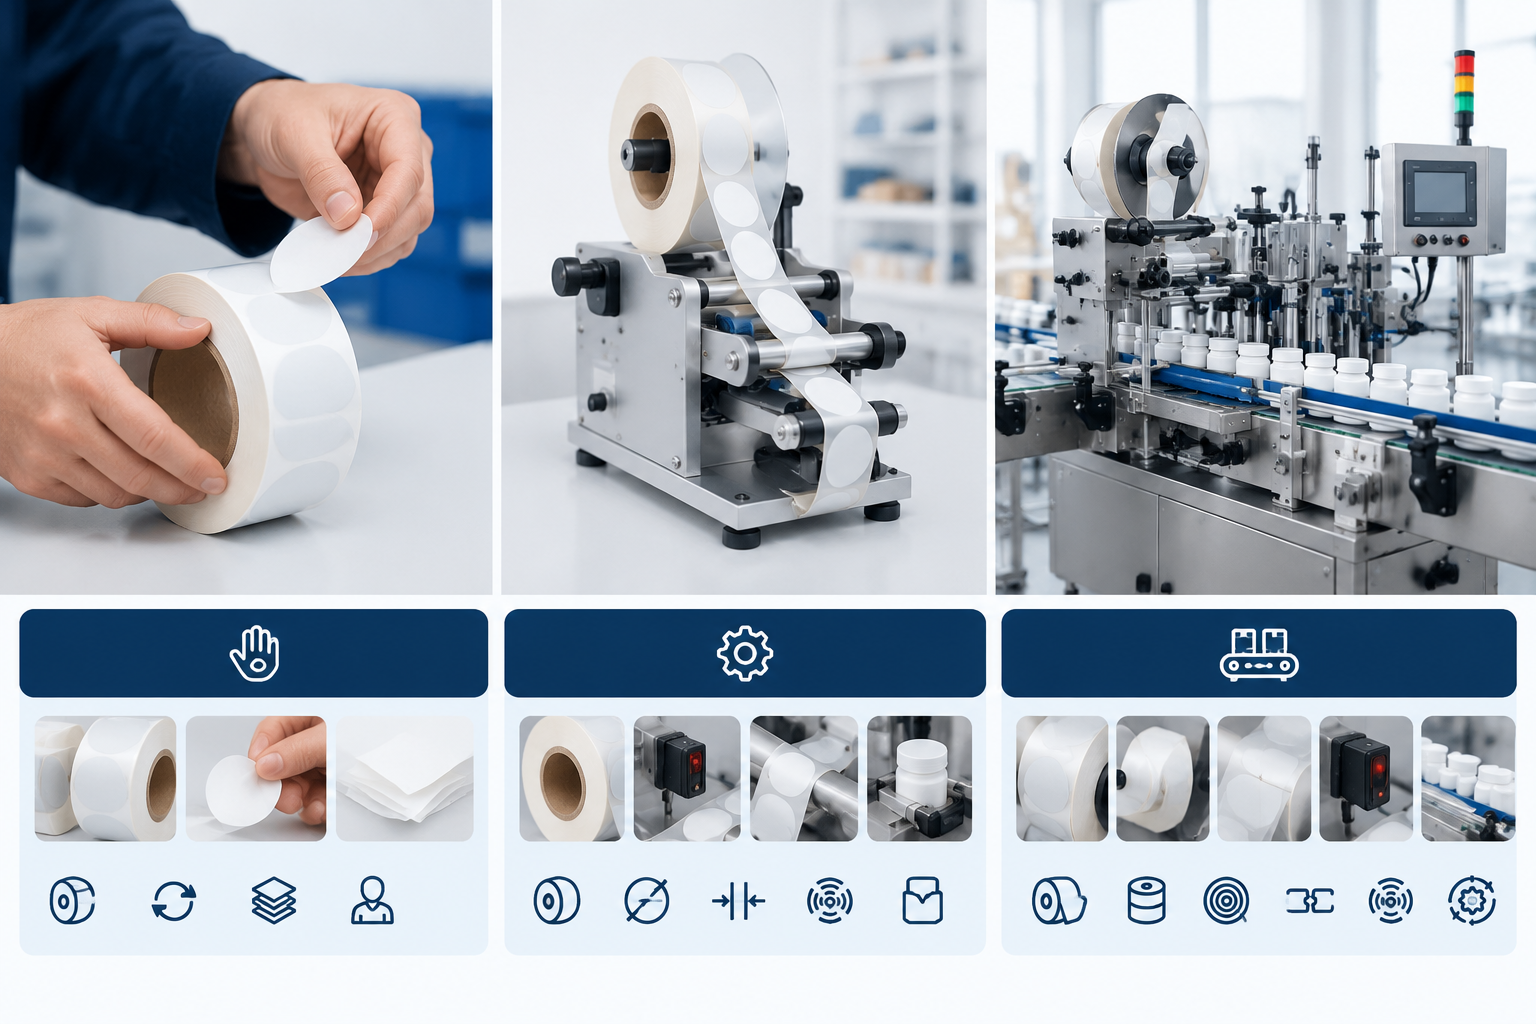
| Proceso | Prioridad al realizar el pedido | Aspectos del ensayo |
|---|---|---|
| Manual | Rollos manejables, orientación cómoda y separación sencilla del soporte; límites del dispensador si se usa | Despegado, manipulación, uniformidad de colocación y fatiga del operario |
| Semiautomático | Mandril, diámetro, separación, sensor, desprendimiento y dispositivo de sujeción del envase | Activación y colocación repetidas por distintos operarios |
| Automático | Especificación completa de la banda, masa del rollo, bobinado, empalmes, detección y sincronización de línea | Funcionamiento sostenido, aceleración, reinicios, cambios de rollo y gestión de rechazos |
Semiautomático no significa que la máquina tolere cualquier variación. Una aplicadora de sobremesa puede depender de una detección precisa de espacios y de un comportamiento del soporte tan exigentes como los de una línea mayor.
Ensaye con el envase y la aplicadora reales
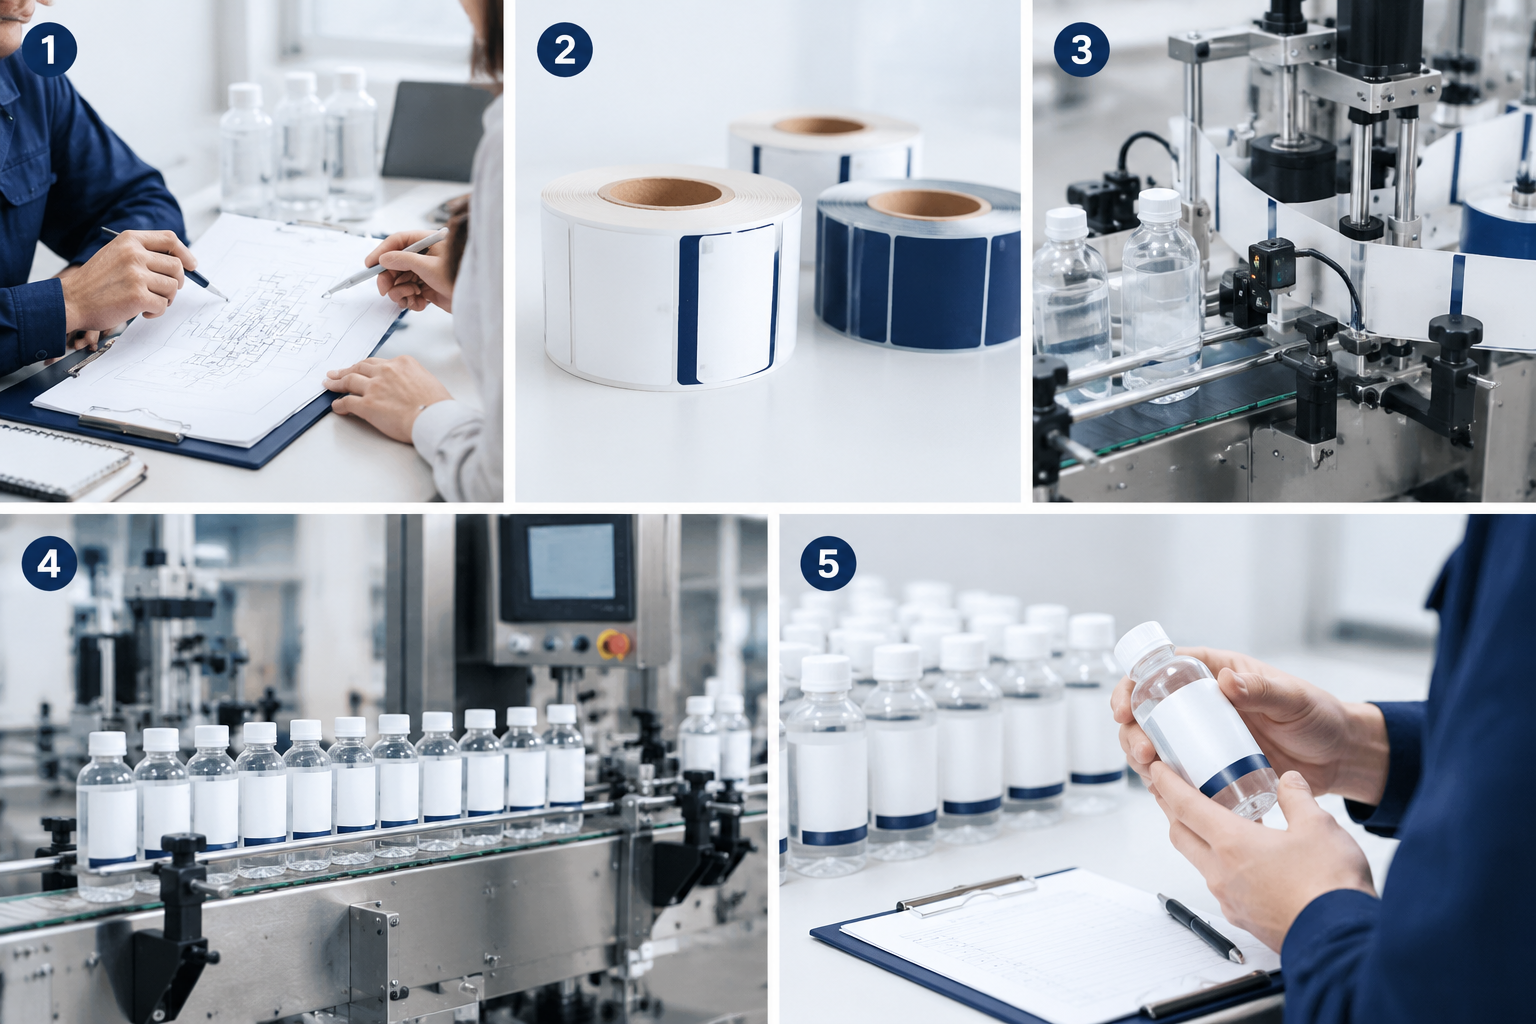
El ensayo debe comprobar avance fiable, detección, dispensado limpio, colocación aceptable y reinicios repetibles con el envase real.
- Apruebe los planos y acuerde los criterios de aprobación o rechazo con el operario de la línea.
- Obtenga rollos de prueba representativos de la construcción y el bobinado propuestos para producción.
- Compruebe el enhebrado, el guiado y el ajuste del sensor a baja velocidad controlada.
- Trabaje en el intervalo de velocidades previsto, incluidas paradas y cambios de rollo.
- Inspeccione los envases etiquetados y registre cada intervención antes de autorizar la producción.
Utilice el envase lleno o vacío según el estado previsto. Las botellas de pared delgada pueden comportarse de otra manera cuando su contenido las sostiene.
Compruebe avance, dispensado, colocación y desperdicio de arranque
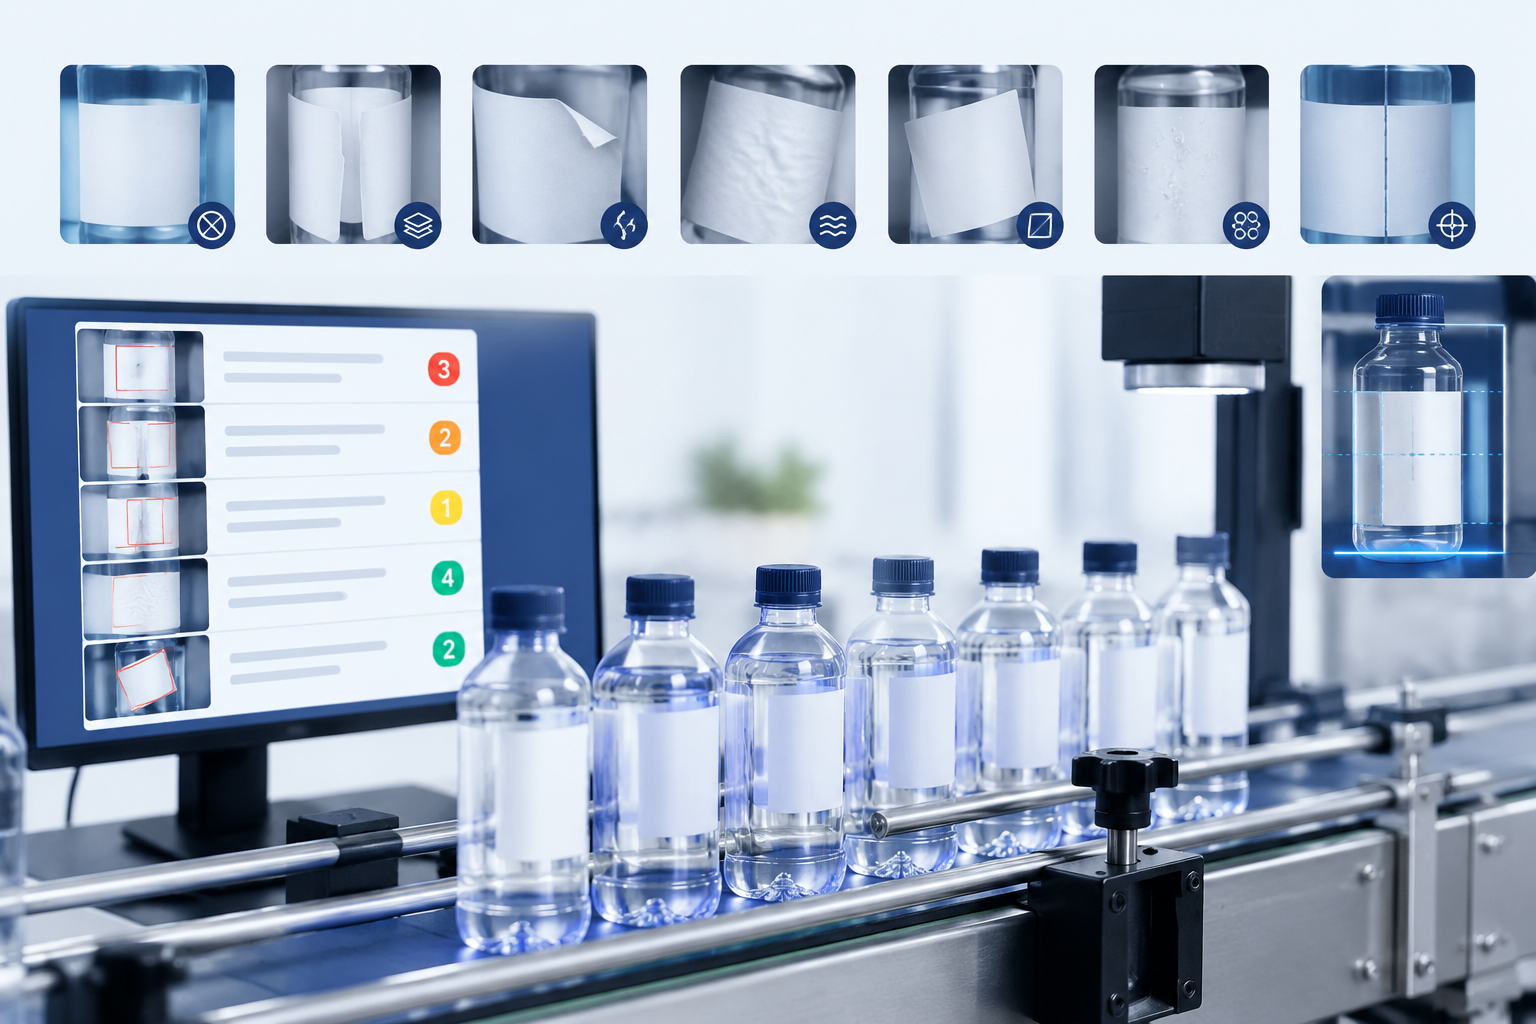
Registre por separado etiquetas omitidas, dobles alimentaciones, roturas del soporte, arrugas, desviaciones, burbujas y posición de la unión del envolvente. Una sola cifra de rechazo ocultaría si el problema procede de la detección, el dispensado, la manipulación del envase o la presión de aplicación.
Mida la colocación respecto a una referencia definida del envase, como la base o un detalle moldeado, con límites acordados. Inspeccione la conicidad, las uniones y las variaciones del panel de etiquetado. Registre por separado el desperdicio de arranque y los rechazos durante el funcionamiento estable. Un rollo que necesita ajustes repetidos no está listo para producción solo porque unos pocos envases tengan buen aspecto.
Registre las condiciones y los requisitos para pedidos posteriores
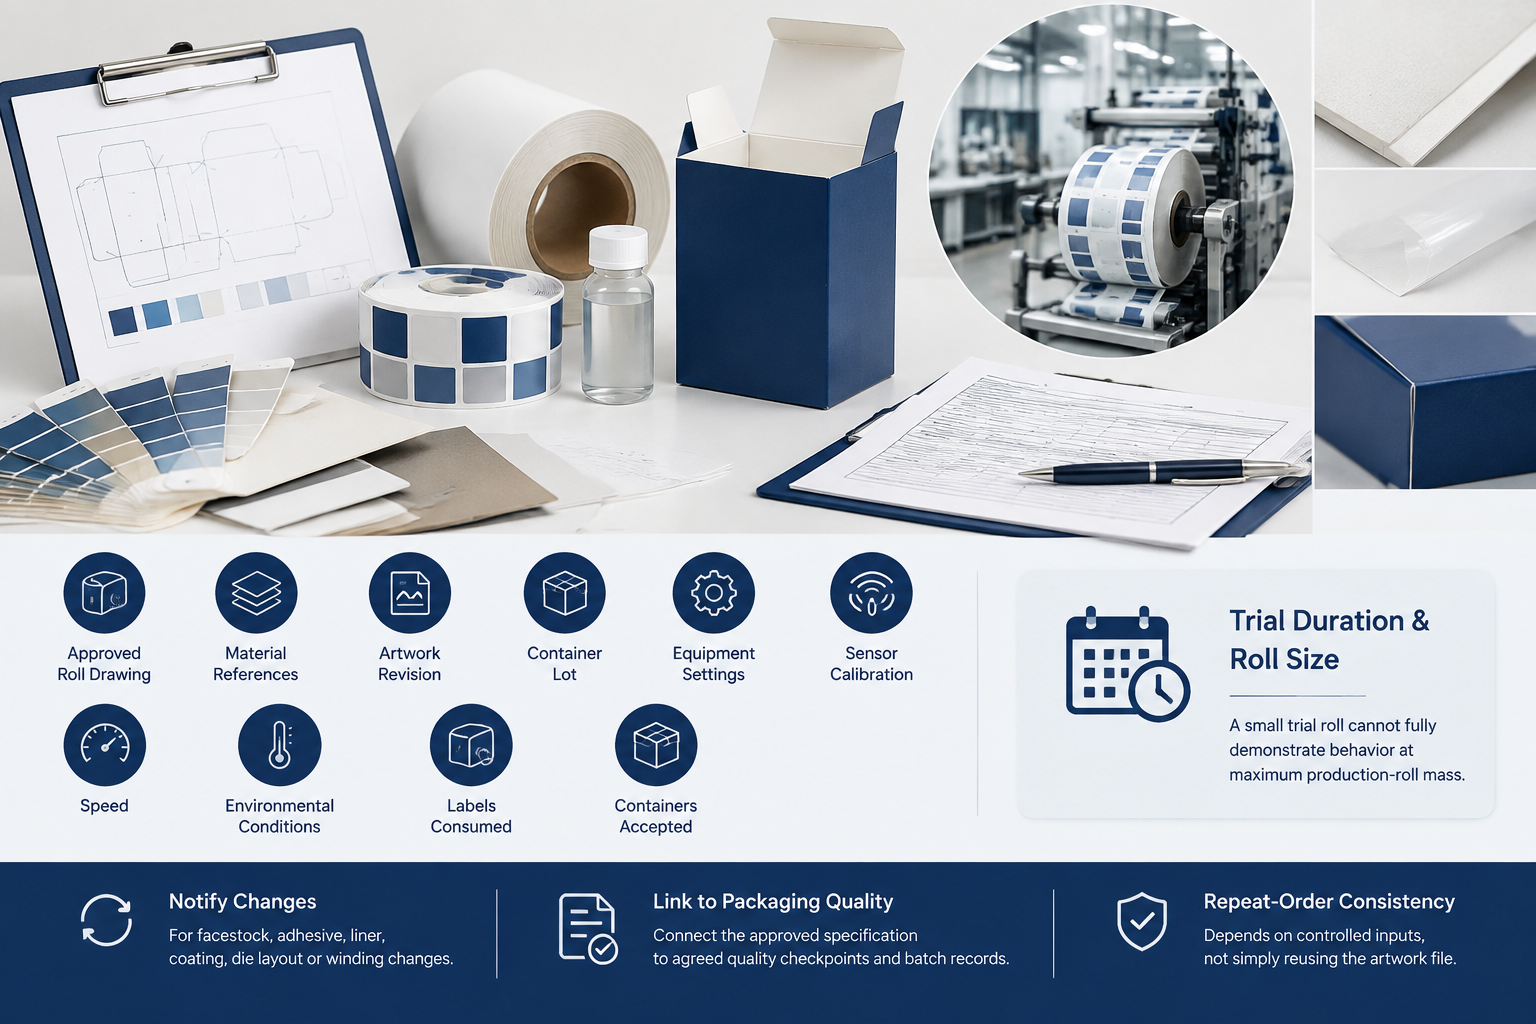
Conserve el plano de rollo aprobado, las referencias de materiales, la revisión del diseño, el lote de envases, los ajustes de máquina, la calibración del sensor, la velocidad, las condiciones ambientales, las etiquetas consumidas y los envases aceptados. Indique la duración y el tamaño del rollo: un rollo pequeño no demuestra por completo el comportamiento con la masa máxima de un rollo de producción.
Exija aviso de cambios en material frontal, adhesivo, soporte, recubrimiento, disposición de troqueles o bobinado. Vincule la especificación aprobada con los controles de calidad y registros de lote acordados. La uniformidad de los pedidos posteriores depende de controlar los insumos, no solo de reutilizar el archivo gráfico.
Considere rollos de prueba, cambios y etiquetas rechazadas
Compare el coste por envase etiquetado y aceptado, no solo el precio de la etiqueta impresa. Incluya utillaje, pruebas, transformación para ensayo, mensajería, preparación de línea, cambios de formato, etiquetas descartadas y cualquier producto lleno dañado.
Solicite precios separados para rollos de prueba representativos y cantidades de producción por referencia (SKU), indicando número de rollos y embalaje. El coste de muestreo, la cantidad mínima y los plazos dependen del proyecto. Pregunte si el ensayo utiliza los materiales y el proceso de transformación previstos; un sustituto más barato puede no responder a la pregunta correcta.
Preguntas frecuentes
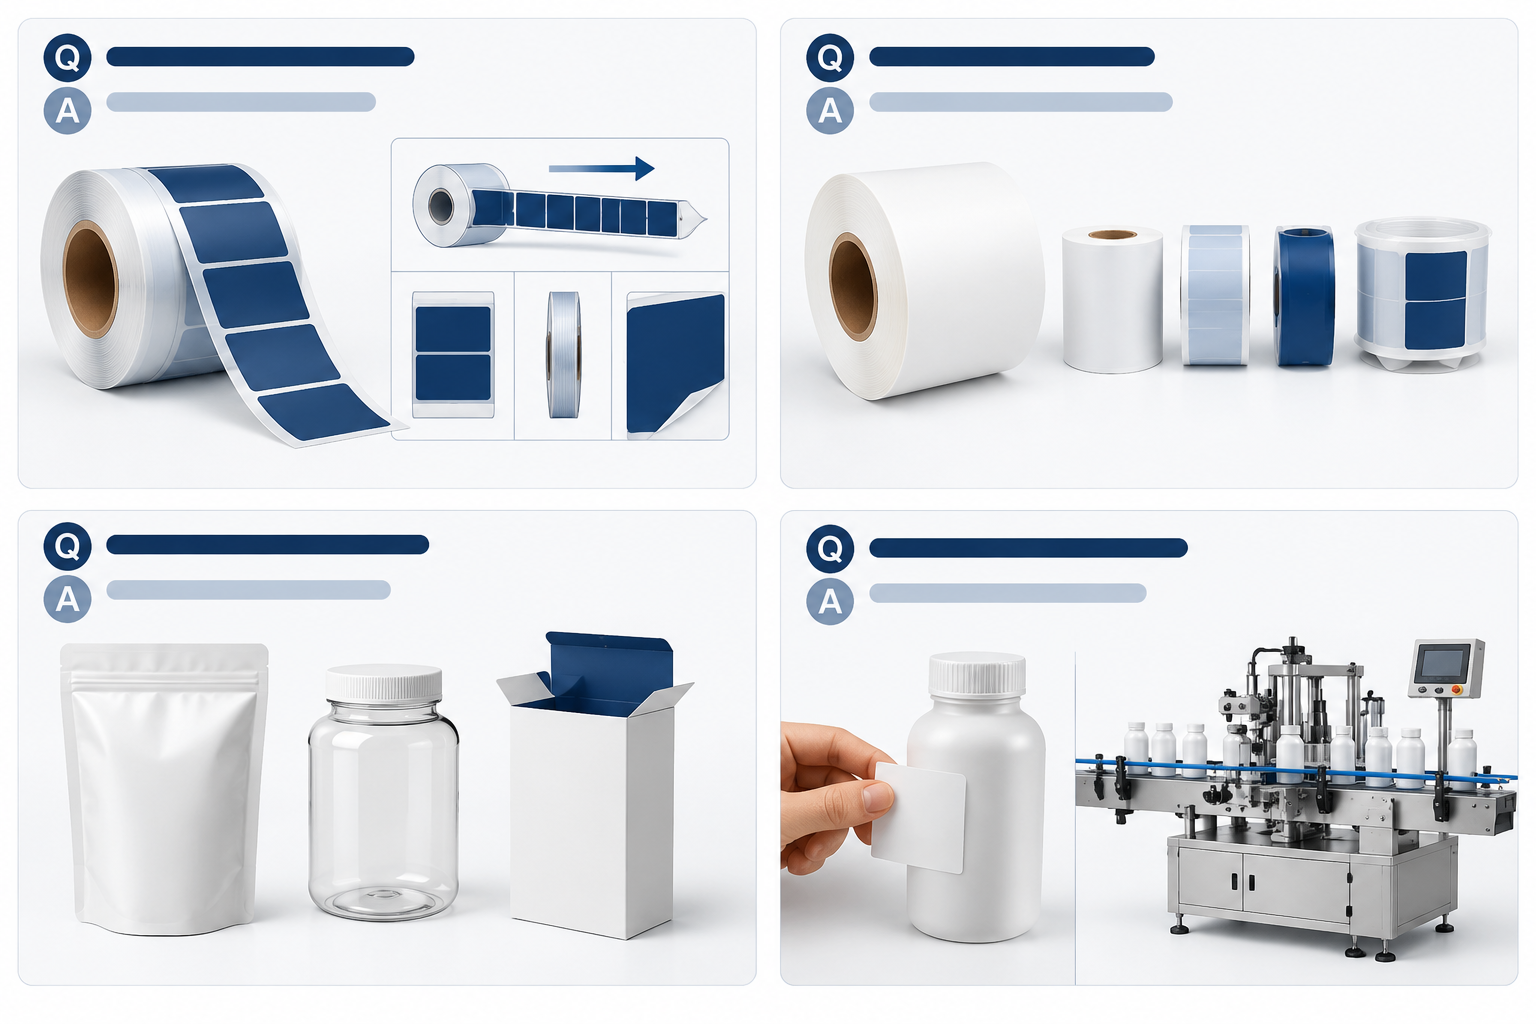
¿Puedo pedir únicamente por un número de desenrollado?
No. Adjunte la tabla correspondiente y apruebe un plano que muestre el avance de la banda, la cara impresa, el lado de observación y el borde del diseño que entra primero.
¿Garantiza la compatibilidad un mandril del tamaño correcto?
No. También deben ajustarse al equipo el diámetro exterior, el peso del rollo, la anchura de banda, el paso, el soporte, la detección y el dispensado.
¿Todas las etiquetas transparentes necesitan sensores ultrasónicos?
No. El método adecuado depende de la construcción terminada y del equipo instalado. Confírmelo con el proveedor de la máquina y mediante un ensayo representativo.
¿Una muestra aplicada a mano permite aprobar una línea automática?
Sirve para revisar el aspecto y la adhesión, pero no valida el avance, la detección, el dispensado ni la colocación a velocidad de funcionamiento.
Envíe los datos de la aplicadora para revisar la etiqueta en rollo
Puntos clave: apruebe el plano del rollo, califique la construcción terminada en la aplicadora prevista y fije la especificación que haya dado buen resultado para pedidos posteriores. La aprobación del diseño gráfico es solo una parte de la compatibilidad.
Prepare conjuntamente el manual de la máquina, una muestra o plano del envase, los requisitos del formato de rollo, los datos del sensor y los criterios de aceptación del ensayo. Estos datos convierten una consulta en una especificación técnica útil.
Planifique su conjunto de envases con CosunPack
Comparta el producto, las dimensiones o capacidad del envase, la cantidad por referencia, las preferencias de material y acabado, el estado del diseño, el uso previsto, el destino en Estados Unidos y la fecha objetivo. Incluya la documentación de la aplicadora, los datos del sensor y el plano propuesto del rollo para que CosunPack revise las necesidades de muestreo y cotización.
Utilice la página de contacto para preparar la consulta; después revise y envíe el correo desde su cuenta a [email protected]. El formulario no envía consultas ni carga archivos. Si es necesario, comparta diseños confidenciales por un canal acordado después de un acuerdo de confidencialidad. Los costes de rollos de prueba, mensajería, utillaje y plazos requieren confirmación específica para el proyecto.
¿Puedo pedir únicamente por un número de desenrollado?
No. Adjunte la tabla correspondiente y apruebe un plano que muestre el avance de la banda, la cara impresa, el lado de observación y el borde del diseño que entra primero.
¿Garantiza la compatibilidad un mandril del tamaño correcto?
No. También deben ajustarse al equipo el diámetro exterior, el peso del rollo, la anchura de banda, el paso, el soporte, la detección y el dispensado.
¿Todas las etiquetas transparentes necesitan sensores ultrasónicos?
No. El método adecuado depende de la construcción terminada y del equipo instalado. Confírmelo con el proveedor de la máquina y mediante un ensayo representativo.
¿Una muestra aplicada a mano permite aprobar una línea automática?
Sirve para revisar el aspecto y la adhesión, pero no valida el avance, la detección, el dispensado ni la colocación a velocidad de funcionamiento.
About CosunPack Engineering
CosunPack is an OEM/ODM packaging manufacturer established in 2008 in Guangzhou, China. We specialize in custom paper boxes, flexible barrier pouches, rigid boxes, and bottles with low MOQ and direct worldwide export.
Need Custom Packaging for Your Brand?
Get free dieline engineering support and a factory-direct quote in 24 hours.