Choisir l’adhésif des étiquettes pour les contenants en plastique et en verre
Sommaire
- Choisir l’adhésif de l’étiquette selon l’application réelle
- Identifier la surface en contact avec l’adhésif
- La température d’application diffère de la température de service
- Matrice de choix de l’adhésif selon la surface et l’exposition
- Associer l’adhésif, le matériau frontal et la géométrie de l’étiquette
- Réaliser un essai de qualification des étiquettes étape par étape
- Coordonner les étiquettes CosunPack avec le contenant prévu
- Inclure les essais et les reprises dans le coût du projet
- Questions fréquentes sur le choix de l’adhésif des étiquettes
- Préparer votre ensemble d’emballages avec CosunPack
Choisissez l’adhésif selon la surface réelle du contenant, la température d’application, la courbure et l’exposition prévue, puis qualifiez la construction complète de l’étiquette sur des contenants représentatifs. La chimie de l’adhésif ne permet pas, à elle seule, de prévoir le soulèvement des bords, les plis ou les résidus au retrait.
Sommaire
Choisir l’adhésif de l’étiquette selon l’application réelle
Choisissez l’adhésif d’une étiquette de flacon à partir d’un profil d’utilisation écrit. Une étiquette qui tient sur un échantillon propre et sec peut encore se décoller après un remplissage à froid, des compressions répétées ou un contact avec une lotion.
Définition : Un adhésif sensible à la pression (PSA) adhère lorsque la pression d’application le met en contact intime avec une surface. Le mouillage décrit la façon dont l’adhésif épouse les reliefs microscopiques de la surface ; le tack décrit son accroche initiale. Aucune de ces propriétés ne suffit à établir les performances à long terme.
Consignez le matériau et la finition du contenant, les dimensions de l’étiquette, le procédé d’étiquetage et l’exposition prévue. Demandez la référence précise de l’adhésif et sa fiche technique : des descriptions générales telles qu’acrylique, à base de caoutchouc, permanent ou résistant à l’eau ne définissent pas une construction approuvée.
Identifier la surface en contact avec l’adhésif
Précisez la couche la plus extérieure. L’adhésif peut être en contact avec un revêtement, une couche imprimée, un traitement de surface ou un résidu plutôt qu’avec du verre ou du plastique nu. Les échantillons de qualification doivent présenter la même finition et la même préparation que les contenants de production.
Comparer les surfaces des contenants en verre, PET, HDPE et PP
Le polyéthylène téréphtalate (PET), le polyéthylène haute densité (HDPE) et le polypropylène (PP) nécessitent des évaluations distinctes. Le verre propre et non revêtu offre généralement une surface facilement mouillable. L’adhésion est souvent plus facile sur du PET lisse que sur du HDPE ou du PP non traités, même si les finitions et la contamination peuvent modifier ce comportement.
Les étiquettes se soulèvent sur les flacons en HDPE et en PP parce que ces plastiques ont une énergie de surface relativement faible, susceptible de limiter le mouillage de l’adhésif. La rigidité de l’étiquette et la déformation du flacon peuvent ajouter des contraintes de soulèvement. Pour un flacon en HDPE, demandez une référence adaptée à la surface réelle et testez l’étiquette complète sur des flacons remplis. Le seul nom de la résine ne démontre pas son aptitude.
Tenir compte des revêtements, de la texture, des résidus et de la déformation du contenant
La texture peut réduire la surface de contact effective, tandis que les revêtements ou les résidus transférés peuvent modifier l’adhésion. Un adhésif d’étiquette approuvé sur un pot en verre transparent doit donc être vérifié à nouveau sur une version dépolie ou revêtue.
Examinez l’emplacement du défaut. Un soulèvement près d’un plan de joint du moule suggère de vérifier la géométrie de la zone d’étiquetage et la répartition de la pression ; une faible adhésion généralisée suggère de contrôler le mouillage, la contamination ou la température. Des plis après compression invitent à examiner la souplesse de l’étiquette. Comparez les contenants à réception avec ceux soumis au nettoyage proposé et validez ce procédé avant de le spécifier.
La température d’application diffère de la température de service
La température d’application décrit les conditions au moment de la pose de l’étiquette, notamment la température de surface du contenant. La température de service décrit l’exposition après la pose et la période spécifiée de développement de l’adhésion.
Une étiquette prévue pour un usage réfrigéré peut devoir être posée d’abord sur un contenant plus chaud et sec. Son classement pour le service au froid ne prouve pas son aptitude à une pose froide ou humide. Obtenez du fournisseur la température minimale d’application, la plage de service, les consignes de conditionnement et les temps de repos requis.
Consigner la température de surface, l’humidité et la pression d’application
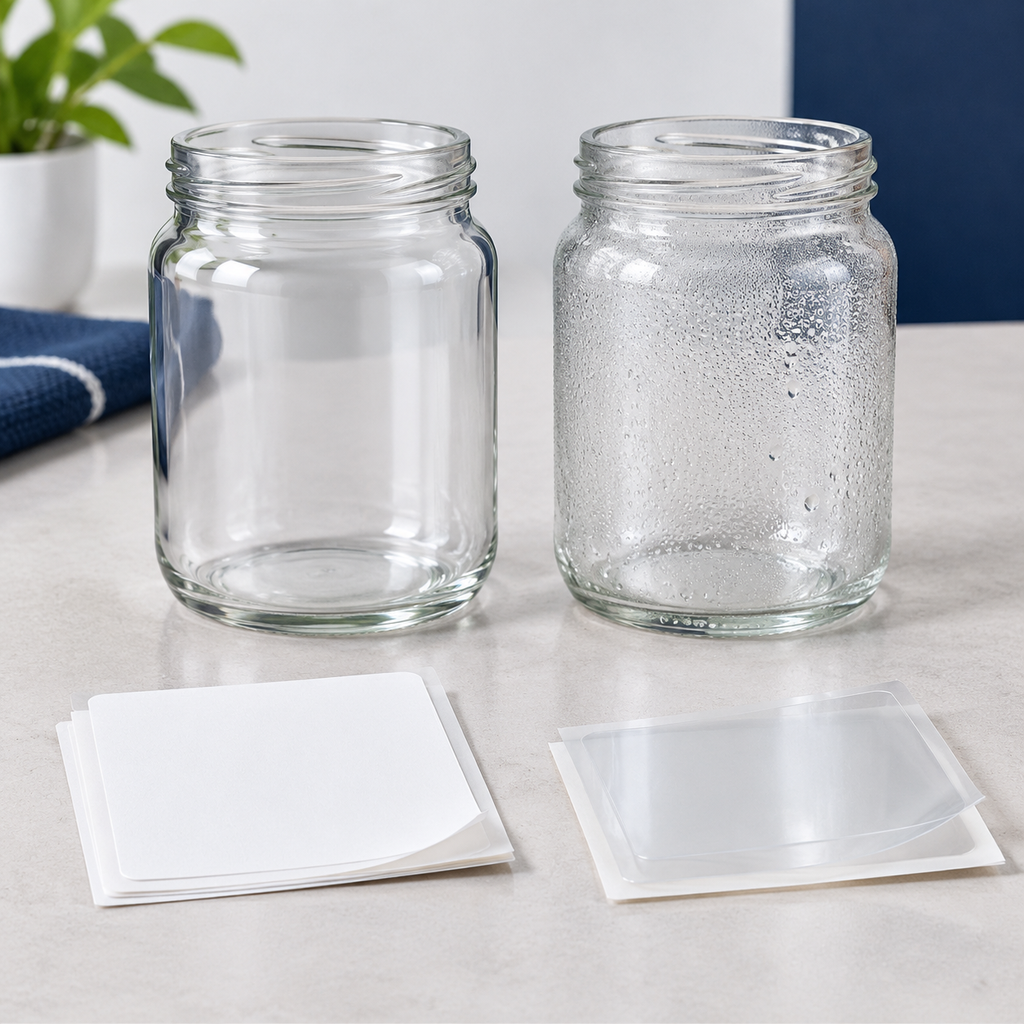
Mesurez la température de la surface à étiqueter et consignez les valeurs en °F et en °C. Notez aussi l’humidité ambiante, le conditionnement des rouleaux d’étiquettes, la vitesse de ligne et la pression de marouflage ou les réglages de l’équipement.
La condensation introduit de l’eau entre l’adhésif et le contenant, ce qui interrompt le contact. Séchez ou conditionnez les contenants lorsque cela est possible. Si une pose humide est inévitable, demandez une construction expressément adaptée à ces conditions et testez-la en présence d’humidité. Un échantillon de laboratoire sec ne représente pas ce procédé.
Définir le temps de repos de l’adhésif avant manipulation et exposition
Le temps de repos est l’intervalle entre la pose de l’étiquette et une évaluation ou une exposition définie. De nombreux PSA développent leur adhésion à mesure que le contact s’améliore ; un contrôle immédiat et un contrôle ultérieur répondent donc à des questions différentes.
Convenez des intervalles de contrôle avec le fournisseur du matériau et reproduisez le délai réel avant emballage, réfrigération, lavage ou expédition. Évitez d’imposer un délai universel à tous les adhésifs. Si les étiquettes sont exposées immédiatement en production, incluez cette séquence dans la qualification.
Matrice de choix de l’adhésif selon la surface et l’exposition
Utilisez cette matrice pour présélectionner les constructions et définir les contrôles sur échantillons. Chaque ligne indique une orientation d’évaluation ; l’approbation dépend toujours du contenant, de l’étiquette et du procédé réels.
| Surface et utilisation | Exigence de la construction candidate | Points clés de qualification |
|---|---|---|
| Verre lisse ; usage intérieur sec | Référence de PSA adaptée au verre ; frontal en papier ou en film approprié | Développement de l’adhésion, soulèvement des bords et comportement de retrait prévu |
| PET lisse ; aspect transparent | Adhésif aux propriétés optiques adaptées et film transparent | Voile optique, air piégé et adhésion après remplissage |
| HDPE ou PP ; compressions répétées | Adhésif adapté aux faibles énergies de surface ; frontal conformable | Résine réelle, flexions répétées et soulèvement des bords |
| Verre ou plastique réfrigérés | Aptitude à la pose froide si nécessaire ; aptitude aux surfaces humides si requise | Température de surface, condensation et cycles thermiques |
| Exposition en salle de bains ou à des produits huileux | Résistance à l’humidité et aux produits chimiques de la construction complète | Contact avec le produit réel, éclaboussures, essuyage et état de l’impression |
| Étiquette amovible sur l’un ou l’autre matériau | Référence amovible définie pour le support et le délai de retrait | Résidus, déchirure et dommages à la finition du contenant |
Lorsque les conditions se cumulent, combinez les contrôles. Une pose froide puis une exposition à l’huile nécessitent des preuves distinctes.
Associer l’adhésif, le matériau frontal et la géométrie de l’étiquette
Qualifiez la construction complète : adhésif, matériau frontal, impression, finition protectrice et support antiadhérent. Le frontal est le papier ou le film qui porte le visuel imprimé. Le support protège l’adhésif avant la distribution de l’étiquette.
Le papier peut absorber l’humidité s’il n’est pas protégé de manière appropriée ; les performances du film dépendent de sa qualité et de sa construction. Un film ou un complexe rigide peut résister au cintrage sur une courbe serrée. Les étiquettes transparentes demandent aussi un contrôle des bulles, du voile optique et de la texture visible de l’adhésif. Un adhésif plus puissant ne résout pas nécessairement ces problèmes.
Vérifier les surfaces courbes, les petits diamètres et le soulèvement des bords
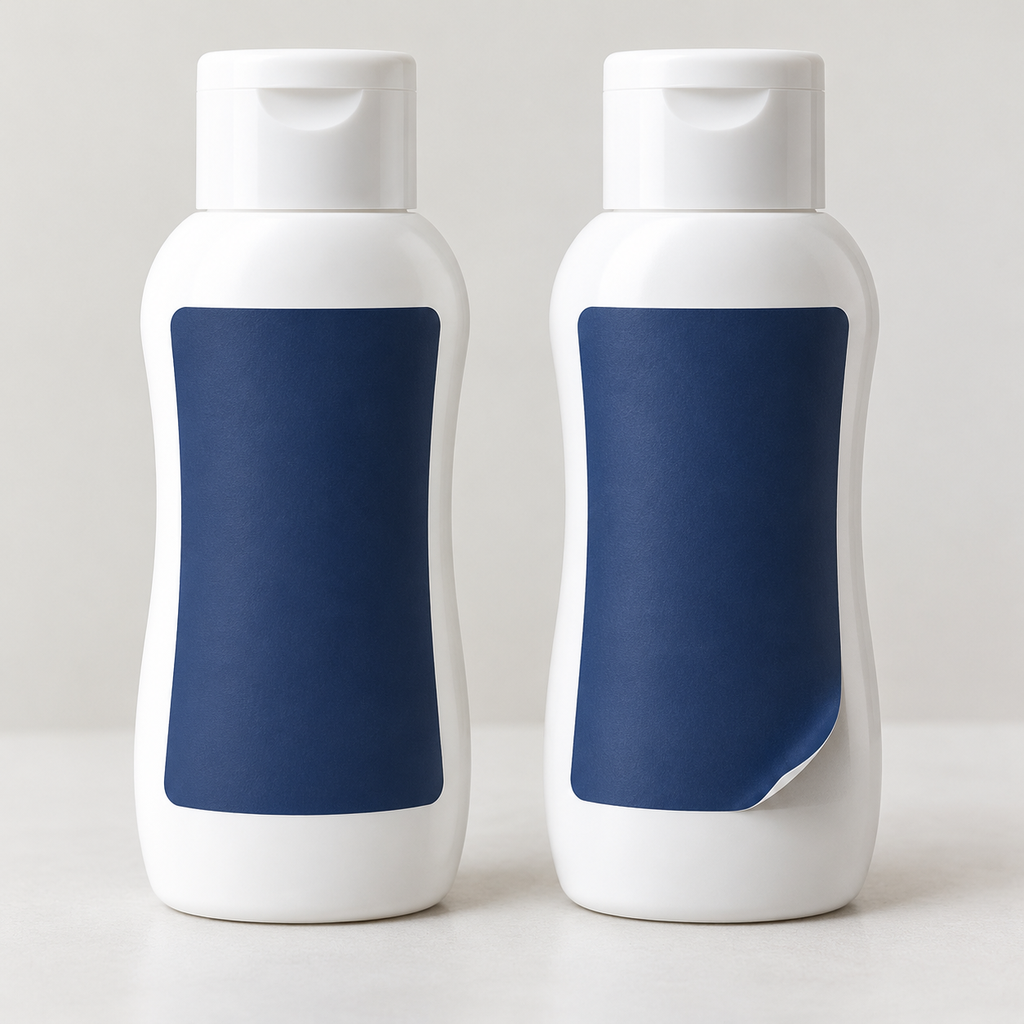
Maintenez l’étiquette dans une zone d’étiquetage définie. Les épaules, la conicité, les nervures, les plans de joint et les changements brusques de courbure peuvent empêcher un contact uniforme ou créer des contraintes.
Pour des étiquettes qui se soulèvent sur des flacons en plastique, comparez une étiquette plus petite ou un frontal plus conformable avec les adhésifs candidats. Testez la forme finale des angles et tout recouvrement périphérique ; un recouvrement adhère à la face imprimée ou revêtue de l’étiquette. Inspectez après repos et compression. Consignez la longueur du bord soulevé et sa hauteur maximale en millimètres, selon des méthodes et des limites convenues.
Spécifier le comportement permanent ou amovible par des critères d’acceptation
Définissez le comportement permanent ou amovible par des critères mesurables. Pour les étiquettes permanentes, précisez les limites de soulèvement, de glissement, de plissement et de perte de lisibilité des mentions obligatoires après les expositions prévues.
Pour les étiquettes amovibles, définissez le délai de retrait, la température, la méthode, les résidus acceptables et les dommages autorisés à la finition du contenant. Un retrait propre peu après la pose ne prouve pas qu’il le sera plusieurs mois plus tard. Convenez des conditions de pelage lorsque des résultats quantitatifs sont nécessaires : largeur d’éprouvette, angle, vitesse, repos, température et unités de force.
Réaliser un essai de qualification des étiquettes étape par étape
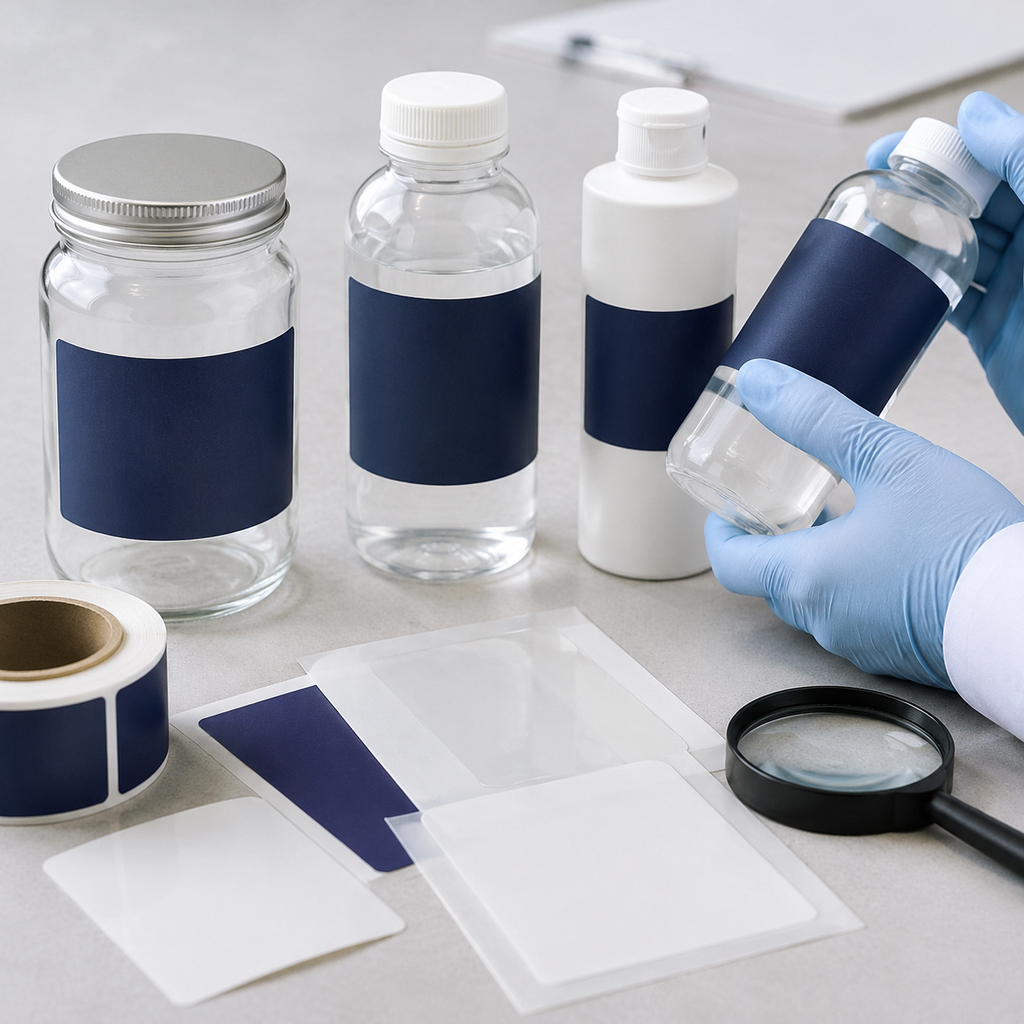
Testez des étiquettes représentatives de la production sur les contenants réels, avec des conditions d’application et d’exposition consignées. Utilisez plusieurs échantillons et conservez un lot témoin non exposé.
- Sélectionnez des contenants représentatifs. Incluez les variations pertinentes de finition, de résine, de dimensions et de lot. Utilisez des contenants remplis lorsque le remplissage modifie leur forme ou leur température.
- Identifiez chaque construction. Consignez la référence de l’adhésif, le frontal, la finition, les dimensions de l’étiquette, le support, la version du visuel et le lot d’échantillons. Conservez les fiches techniques.
- Convenez du protocole. Définissez le nombre d’échantillons, le conditionnement, les intervalles de repos, la durée d’exposition, les méthodes de mesure et les critères de réussite ou d’échec avant les essais.
- Posez les étiquettes dans des conditions réalistes. Consignez la température de surface, l’humidité, la vitesse de ligne et les réglages de pose. La pose manuelle peut présélectionner les candidats, mais une production avec pose automatique nécessite un essai en ligne.
- Inspectez l’adhésion initiale et l’adhésion développée. Photographiez les bords de manière constante. Consignez soulèvements, plis, bulles, glissements et résidus au regard des limites convenues.
- Reproduisez les expositions pertinentes. Incluez, selon les besoins, réfrigération, cycles de condensation, eau, éclaboussures de produit, essuyage ou compressions répétées. Consignez températures, durées et nombre de cycles ; inspectez pendant et après l’exposition.
- Approuvez et maîtrisez les modifications. Documentez la construction acceptée et la fenêtre de fonctionnement du procédé. Définissez quels changements de résine, de revêtement, d’adhésif, de dimensions d’étiquette ou de réglages imposent un nouvel essai.
Utilisez les points de contrôle qualité des emballages CosunPack pour convenir du périmètre d’inspection, des dossiers de lots et des rapports. Les essais d’adhésion des étiquettes établissent les performances dans les conditions consignées ; ils n’établissent ni la durée de conservation du produit ni la conformité au contact alimentaire.
Coordonner les étiquettes CosunPack avec le contenant prévu
Développez l’étiquette et le contenant selon un même cahier d’approbation. CosunPack décrit un développement coordonné des composants par son équipe de Guangzhou, les contenants en verre et en plastique étant fournis par des sites spécialisés partenaires au capital. La construction choisie nécessite toujours une qualification propre au projet.
| Composant | Éléments à coordonner avant approbation |
|---|---|
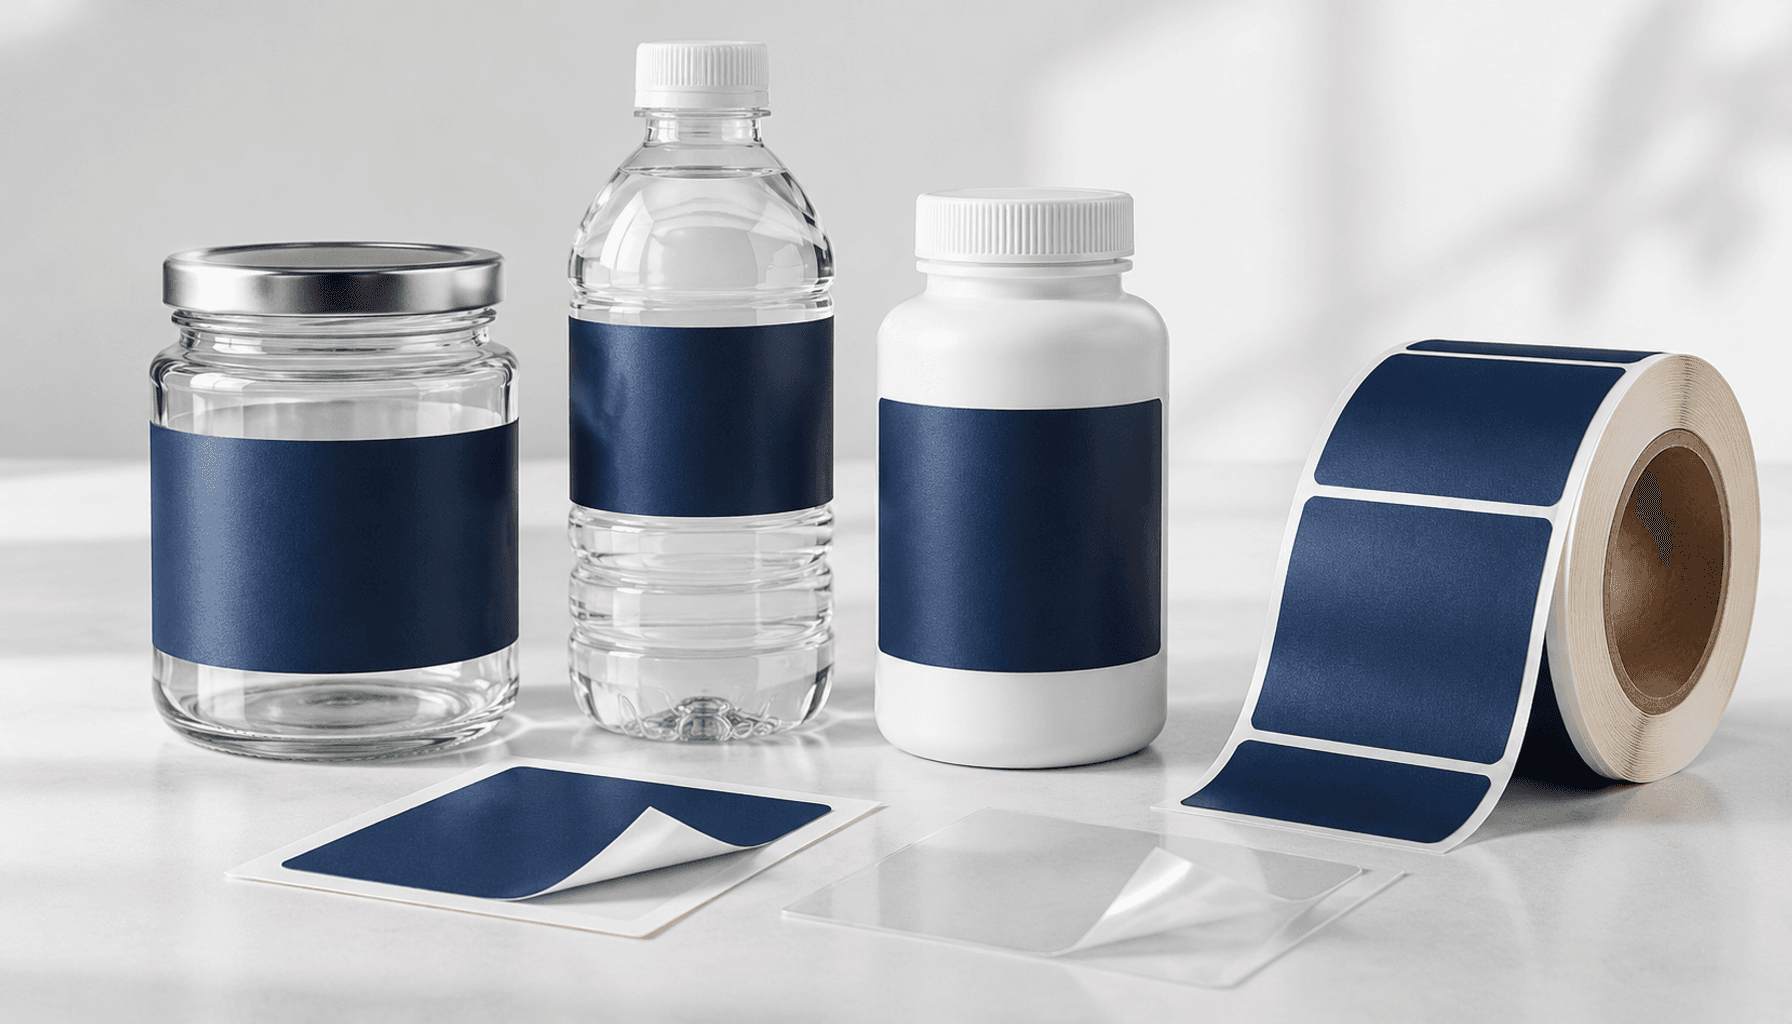
| Étiquette en rouleau | Utilisez la spécification des étiquettes en rouleau pour flacons et pots pour confirmer le sens d’enroulement, les diamètres du mandrin et du rouleau, l’espacement des étiquettes et le comportement à la distribution. |
| Étiquette transparente | Examinez les étiquettes transparentes pour vérifier l’aspect optique et le contact avec la finition du contenant prévu. |
| Contenant en verre | Adaptez le pot en verre à parois droites aux dimensions de la zone étiquetable et à la finition réelle de la surface. |
| Contenant en plastique | Adaptez le flacon Boston rond en plastique à la résine spécifiée, à la flexion du corps et à la courbure de l’étiquette. |
Si le contenant étiqueté est placé dans une boîte ou un calage ajusté, vérifiez que la mise en place et le retrait ne frottent pas contre les bords de l’étiquette et ne les accrochent pas.
Inclure les essais et les reprises dans le coût du projet
Comparez les candidats selon le coût d’obtention d’un contenant étiqueté acceptable. Incluez les échantillons transformés, rouleaux d’essai, outils de découpe si nécessaires, contenants représentatifs, réglages de ligne, inspections et échantillons rejetés.
Évaluez aussi la main-d’œuvre de réétiquetage, le nettoyage de l’adhésif, les contenants de remplacement, l’élimination et les interruptions de production. Un prix d’étiquette inférieur peut être compensé par une distribution difficile ou des reprises de bords décollés. Demandez des postes distincts pour développement, essais et production, avec quantités et responsabilités. Le prix, le minimum de commande, l’échantillonnage et les délais de production dépendent du projet.
Questions fréquentes sur le choix de l’adhésif des étiquettes
Les réponses suivantes résument les décisions de surface, de température, d’humidité et d’essai à inclure dans le cahier d’approbation des étiquettes.
Préparer votre ensemble d’emballages avec CosunPack
À retenir :
- Identifiez la surface extérieure réelle et les conditions d’application.
- Approuvez ensemble l’adhésif, le frontal, la finition et la géométrie.
- Consignez les conditions d’essai, les limites d’acceptation et les changements imposant une requalification.
Une approbation utile relie la spécification de l’étiquette à un procédé de pose reproductible et aux expositions que rencontrera l’emballage fini.
Questions fréquentes
Pourquoi les étiquettes se soulèvent-elles sur les flacons en HDPE et en PP ?
Le polyéthylène haute densité (HDPE) et le polypropylène (PP) ont une énergie de surface relativement faible, qui peut limiter le contact de l’adhésif. Les étiquettes rigides, la contamination, les courbures serrées et la flexion des flacons ajoutent des contraintes de soulèvement. Évaluez un adhésif adapté à la surface réelle avec un frontal approprié, puis testez des flacons remplis représentatifs de la production.
Quelle différence entre la température de pose d’une étiquette et sa température de service ?
La température d’application décrit les conditions au moment de la pose, en particulier la température de surface du contenant. La température de service décrit l’exposition après la pose et le repos spécifié. Un classement pour le service réfrigéré ne prouve pas l’aptitude à une pose sur un flacon froid ou humide.
Comment la condensation influence-t-elle le choix de l’adhésif ?
La condensation place de l’eau entre l’adhésif et le contenant et réduit le contact effectif. Séchez ou conditionnez les contenants lorsque cela est possible. Si la pose doit se faire sur surface humide, demandez une construction adaptée et testez-la dans des conditions d’humidité représentatives, puis sous les expositions de service prévues.
Comment tester des échantillons d’étiquettes sur les contenants réels ?
Posez les constructions complètes sur des contenants représentatifs dans les conditions de production consignées. Convenez à l’avance des quantités d’échantillons, temps de repos, expositions et limites d’acceptation. Inspectez l’adhésion initiale et les performances après les expositions pertinentes au froid, à l’humidité, au produit ou à la compression. Conservez des témoins et documentez la construction et la fenêtre de procédé approuvées.
Préparer votre ensemble d’emballages avec CosunPack
Préparez une revue de spécifications avec votre produit, les dimensions ou la capacité de remplissage du contenant, la disponibilité de contenants représentatifs, les dimensions de l’étiquette, les conditions de pose et de service, les caractéristiques de l’applicateur, la quantité par référence (SKU), les matériaux et finitions souhaités, l’état du visuel, la destination et la date cible. Incluez tout bouchon, boîte ou calage devant s’adapter au contenant étiqueté.
Utilisez la page de contact CosunPack pour préparer un brouillon d’e-mail, puis le relire et l’envoyer depuis votre propre compte à [email protected]. Le formulaire n’envoie pas de demandes et ne téléverse pas de fichiers. Si nécessaire, partagez les visuels confidentiels par un canal convenu après un accord de confidentialité. Les délais de devis et d’échantillonnage sont propres au projet.
About CosunPack Engineering
CosunPack is an OEM/ODM packaging manufacturer established in 2008 in Guangzhou, China. We specialize in custom paper boxes, flexible barrier pouches, rigid boxes, and bottles with low MOQ and direct worldwide export.
Need Custom Packaging for Your Brand?
Get free dieline engineering support and a factory-direct quote in 24 hours.