Spécifications des étiquettes en rouleau : les adapter à votre étiqueteuse
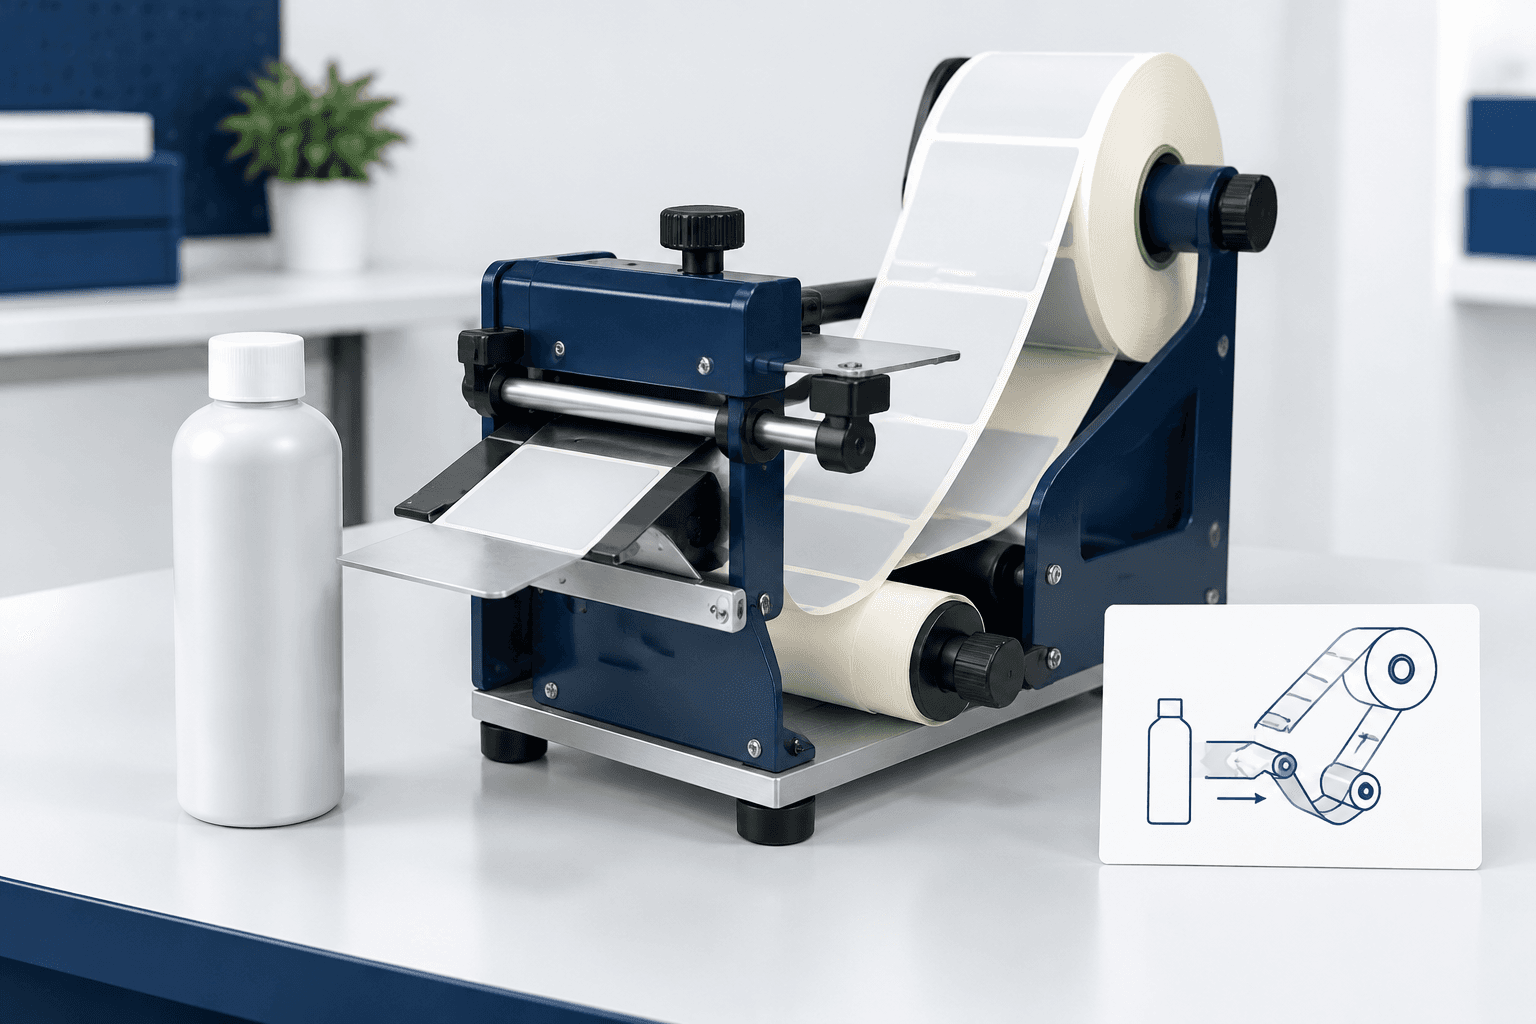
Les spécifications doivent respecter les limites documentées de l’étiqueteuse, au-delà du visuel et des dimensions du contenant. Confirmez la géométrie du rouleau, le sens de déroulement, la construction du support, la détection et la distribution, puis approuvez un essai représentatif avant de commander les quantités de production.
Commencer par les exigences de l’étiqueteuse
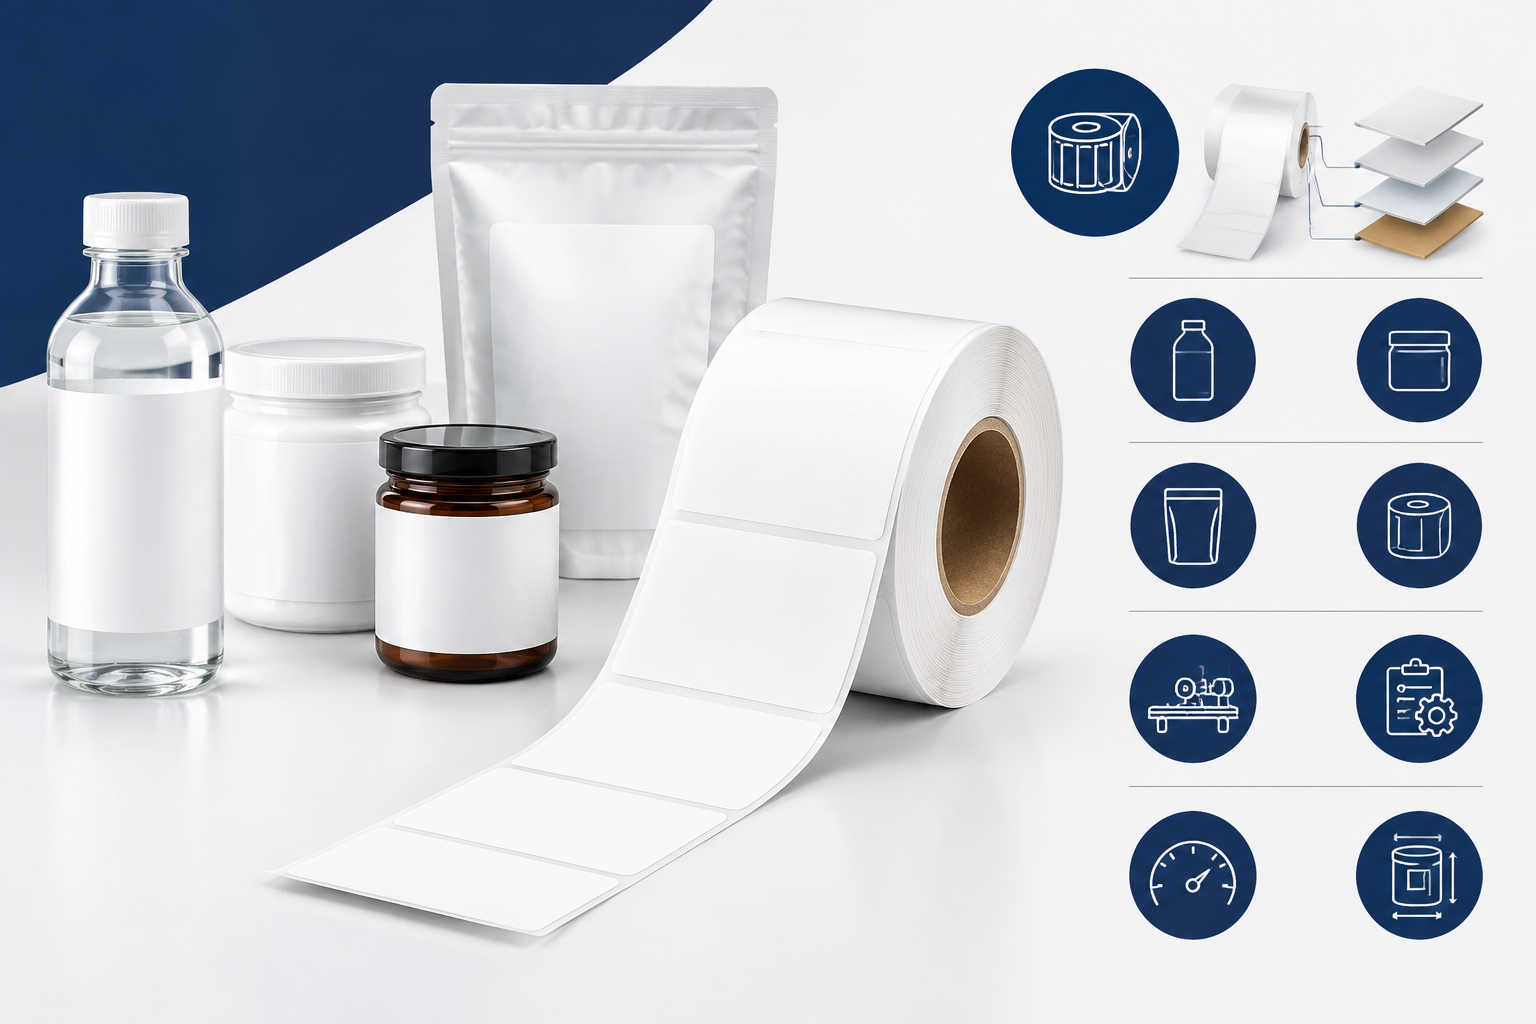
Les spécifications définissent l’étiquette finie, la bande support et le rouleau bobiné que doit manipuler un opérateur ou une machine. L’acheteur doit transmettre au fournisseur la marque et le modèle de l’étiqueteuse, ses limites, le plan du contenant, les dimensions d’étiquette, le plan de déroulement, les exigences du support, les données du capteur et la vitesse prévue.
Les étiquettes en rouleau pour bouteilles, pots et sachets de CosunPack correspondent à ce format, mais une fiche produit ne démontre pas la compatibilité avec une machine particulière.
Qualifiez l’adhésif séparément. Une étiquette peut avancer correctement puis se décoller du contenant ; elle peut aussi bien adhérer sans être correctement distribuée. Consultez le guide de sélection des adhésifs pour le choix selon la surface et l’exposition.
Confirmer la géométrie du rouleau et l’orientation des étiquettes
Le rouleau doit entrer dans le dispositif de déroulement et présenter le bon bord au contenant. Faites approuver le plan du rouleau par le fournisseur de la machine ou le conditionneur sous contrat avant la validation du visuel. Une épreuve graphique ne confirme aucune de ces conditions à elle seule.
Mandrin, diamètre maximal et bobinage
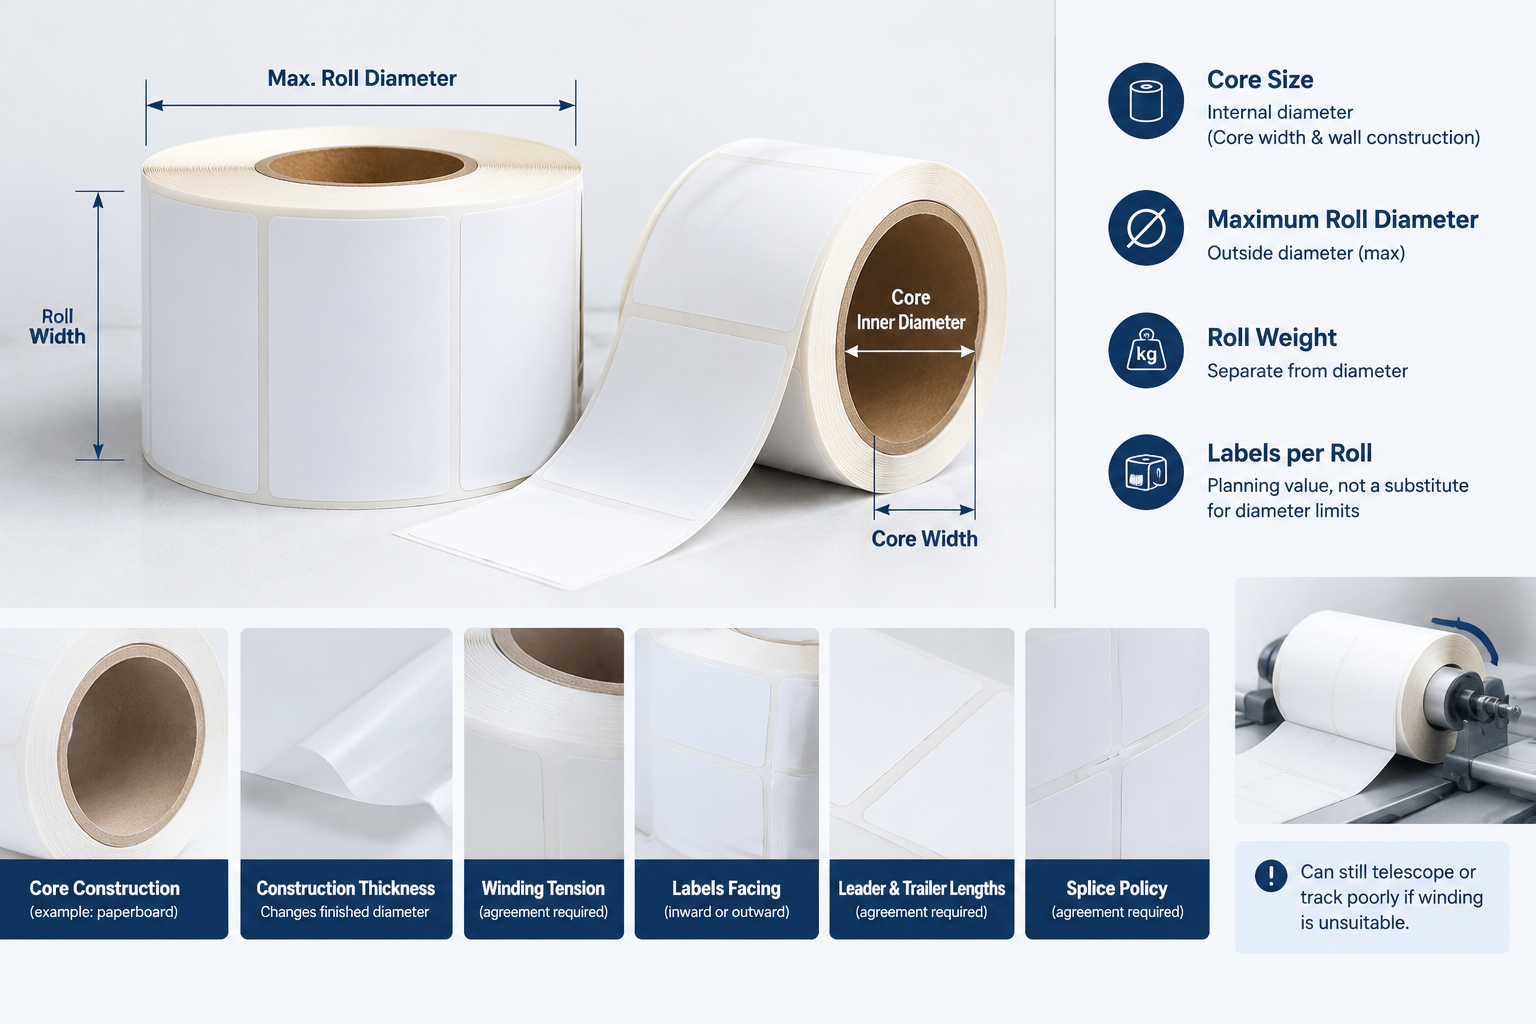
Spécifiez le diamètre intérieur du mandrin, sa largeur et les exigences éventuelles de matériau ou d’épaisseur de paroi. Documentez séparément le diamètre extérieur maximal et le poids du rouleau. Utilisez millimètres et pouces si nécessaire pour l’équipe américaine, en précisant l’unité de référence.
Le nombre d’étiquettes par rouleau sert à la planification et ne remplace pas les limites de diamètre. L’épaisseur de la construction modifie le diamètre final. Convenez aussi de la tension de bobinage, des étiquettes tournées vers l’intérieur ou l’extérieur, des longueurs d’amorce et de fin de bande et des règles de raccord. Un rouleau qui entre physiquement peut encore se décaler latéralement ou mal avancer si son bobinage est inadapté.
Bord d’attaque, orientation du visuel et plan de déroulement
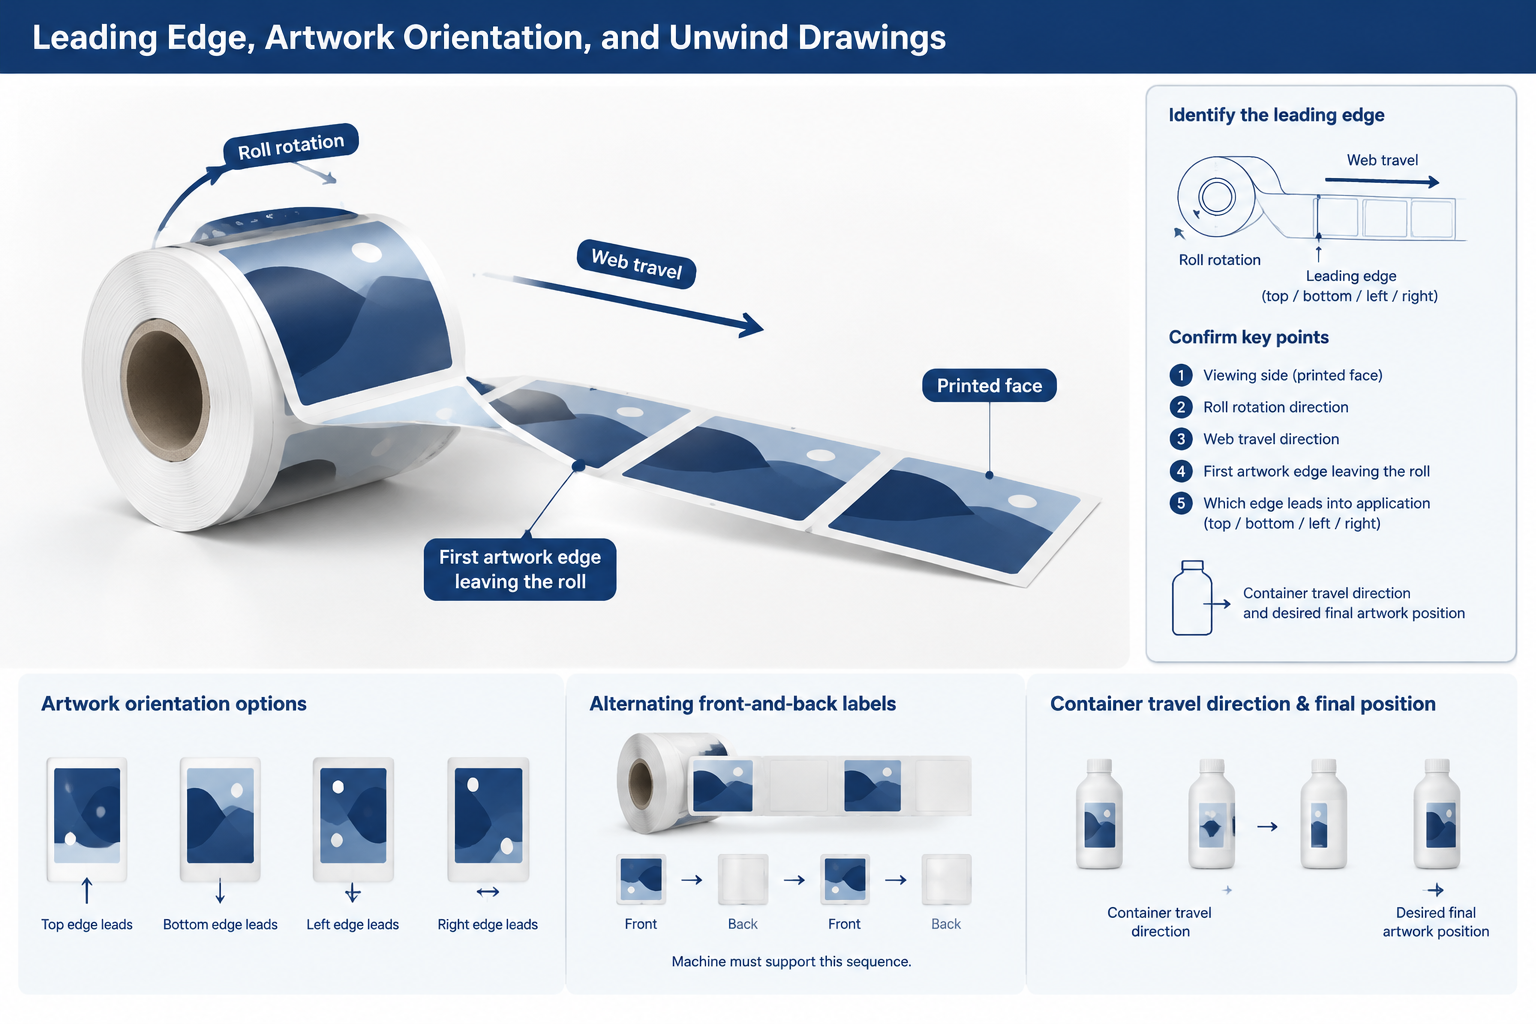
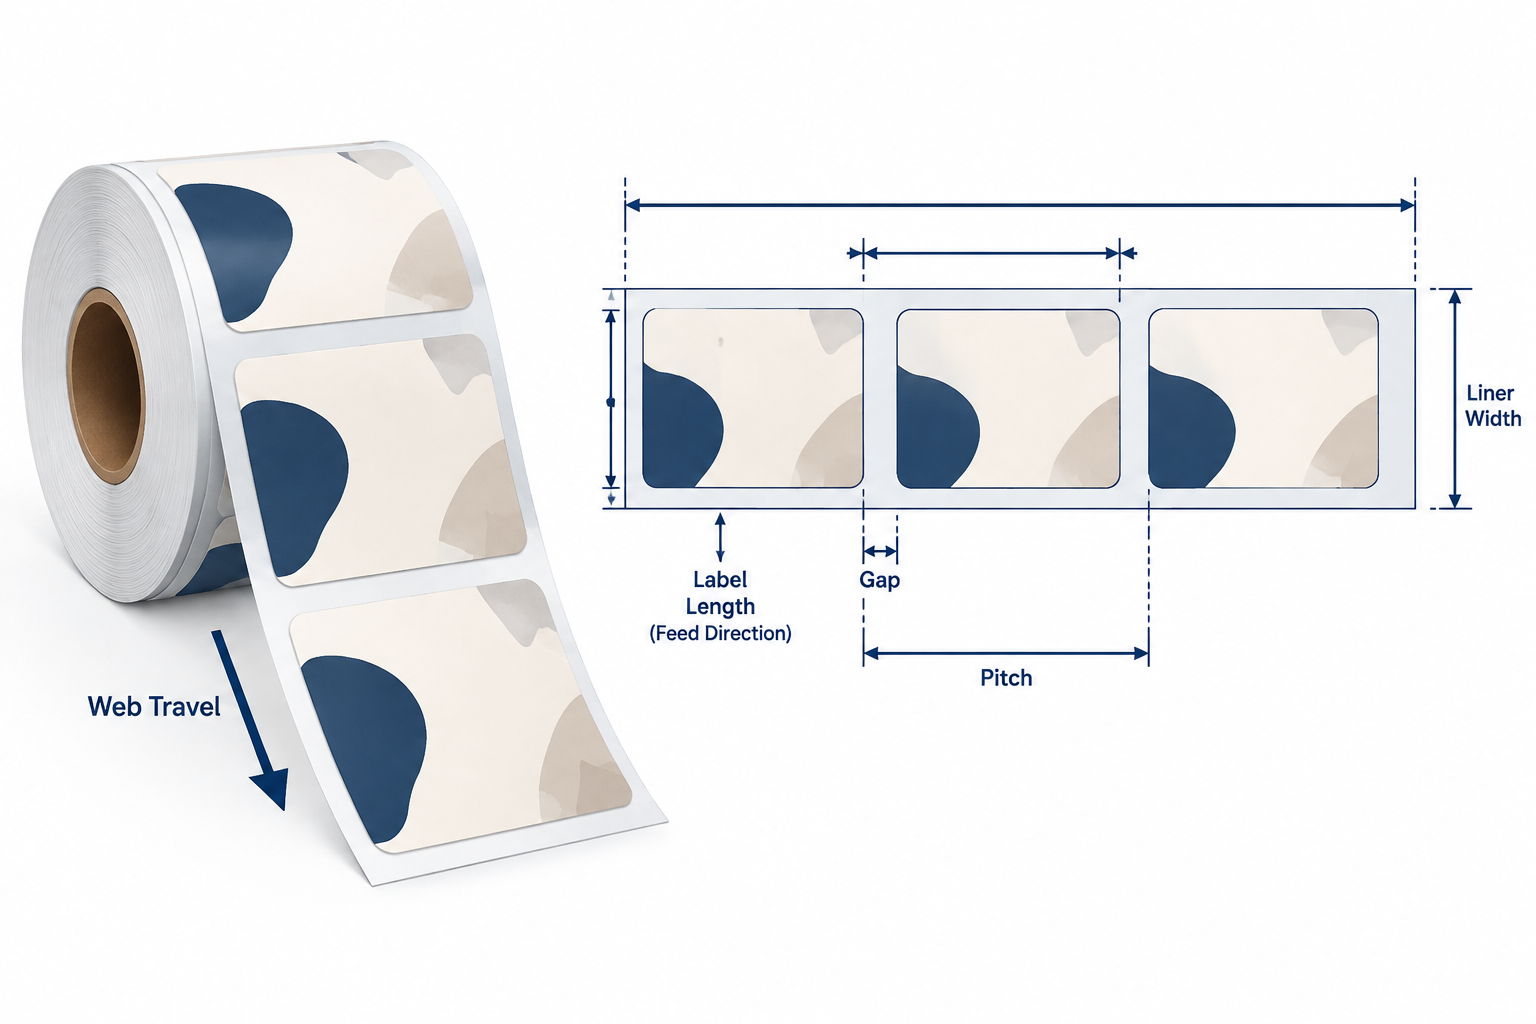
Confirmez le sens à l’aide d’un plan signé montrant le côté d’observation, la rotation du rouleau, la flèche de déplacement de la bande, la face imprimée et le premier bord du visuel qui quitte le rouleau. Indiquez si le bord supérieur, inférieur, gauche ou droit entre en premier.
N’approuvez pas un numéro de déroulement sans le tableau correspondant : les conventions diffèrent entre fournisseurs. Indiquez aussi le sens de déplacement du contenant et la position finale souhaitée du visuel. Pour des étiquettes avant et arrière alternées, montrez explicitement la séquence et sa répétition ; la machine doit prendre cette disposition en charge.
Définir le pas, la largeur du support et la détection
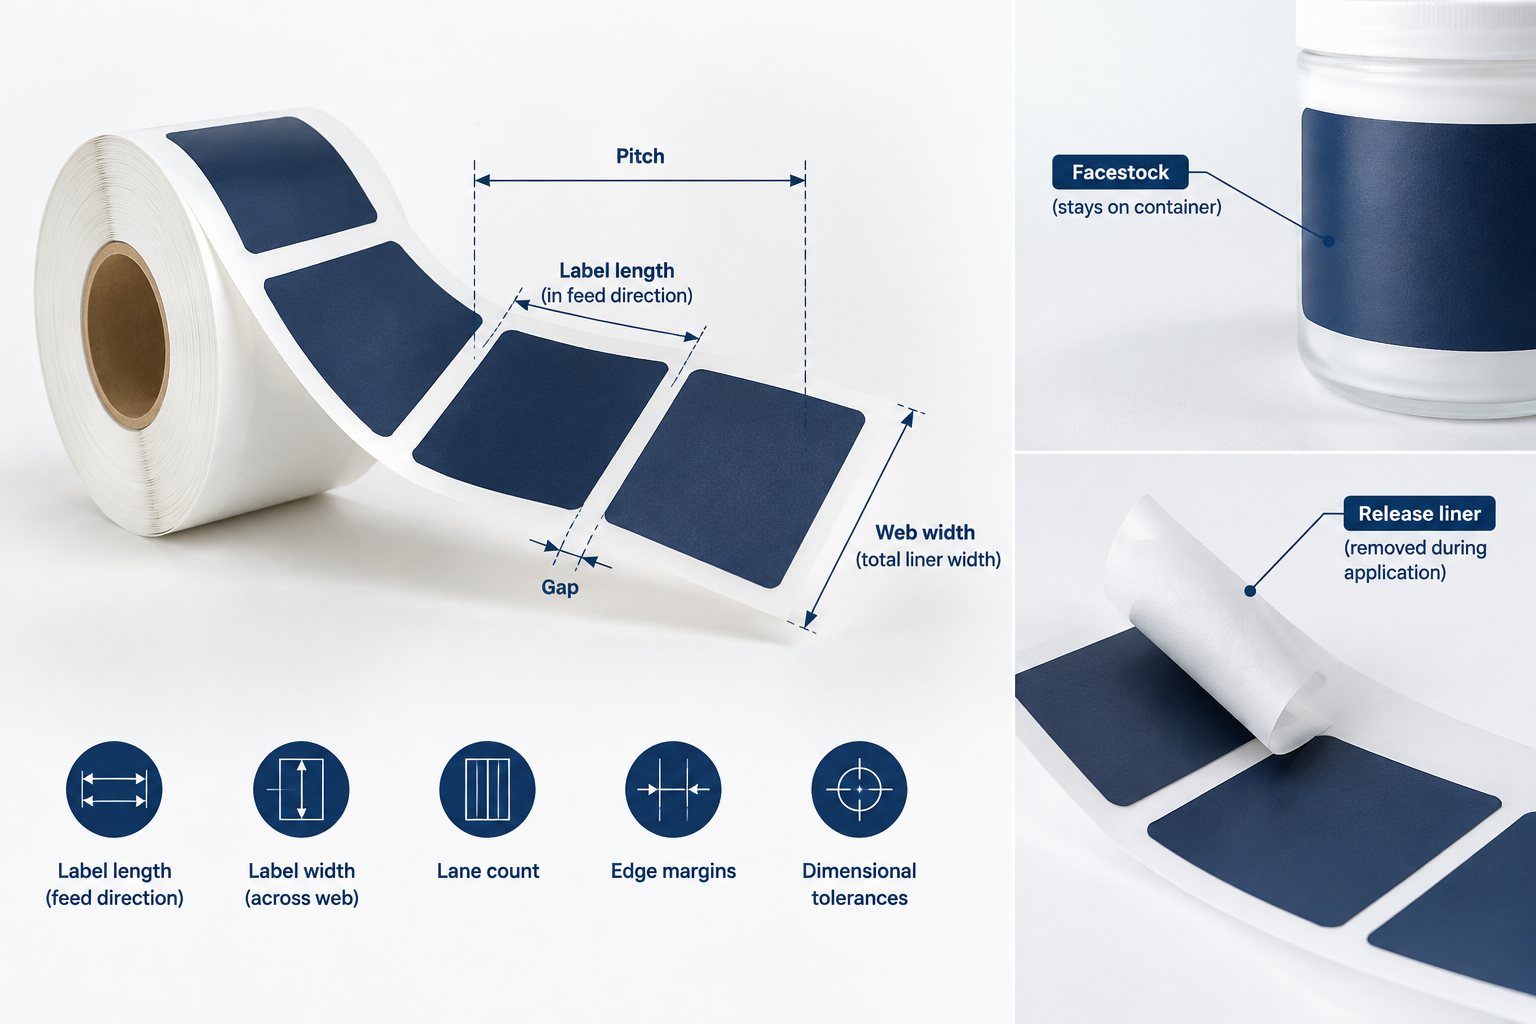
Cotez l’étiquette dans le sens d’avance et en travers de la bande. Le pas est la distance entre un point d’une étiquette et le point correspondant de la suivante. Pour des étiquettes identiques et régulièrement espacées, il correspond à la longueur dans le sens d’avance plus l’espace entre étiquettes.
Consignez la largeur totale du support, la position transversale de l’étiquette, les marges latérales, le nombre de pistes et les tolérances convenues. Distinguez le support de protection retiré à la pose du matériau frontal qui reste sur le contenant.
Espacement, découpe et décollement
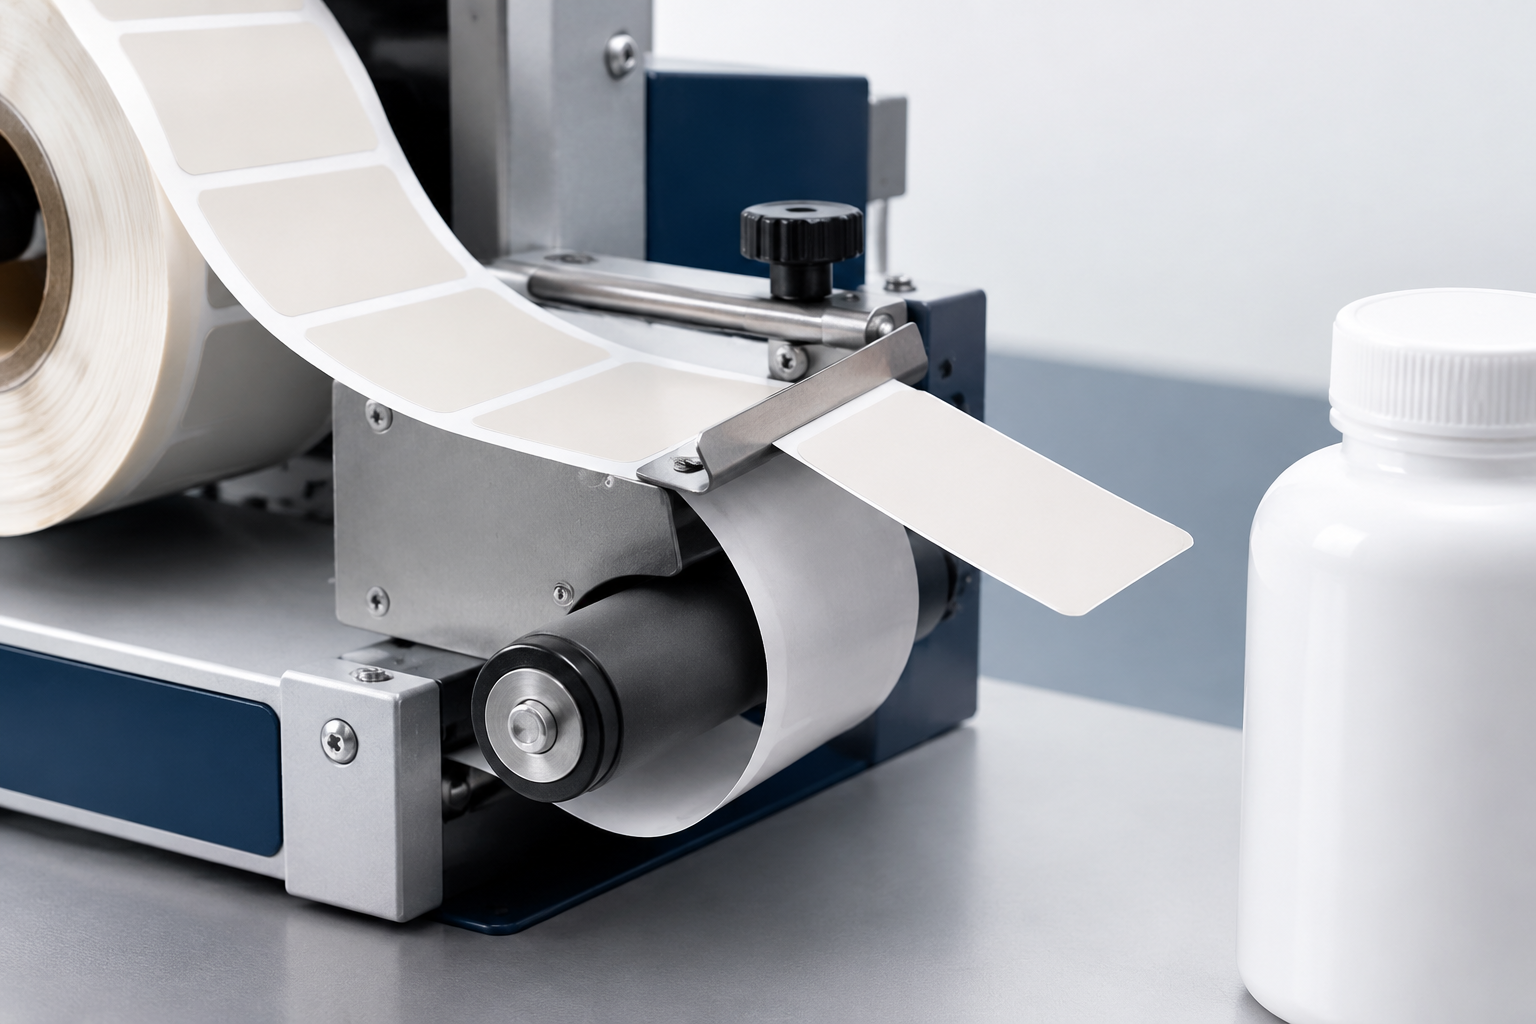
L’espace entre étiquettes dépend des limites de détection et de distribution de l’étiqueteuse ; aucune valeur d’impression universelle ne suffit. Spécifiez l’espace nominal et sa variation autorisée selon ces limites.
Exigez le retrait propre de l’échenillage — le surplus entourant chaque étiquette — et une découpe qui sépare l’étiquette sans affaiblir le support. Des résidus peuvent perturber la détection ; un support endommagé peut se rompre sous tension.
Le décollement compte aussi : l’étiquette doit se séparer lorsque le support contourne la plaque de décollement. Qualifiez ensemble le matériau frontal, l’adhésif, le support et la finition réels. Une étiquette souple peut suivre le support au lieu d’être distribuée. Un essai de décollement manuel ne démontre pas les performances en machine.
Compatibilité du capteur avec les constructions transparentes et opaques
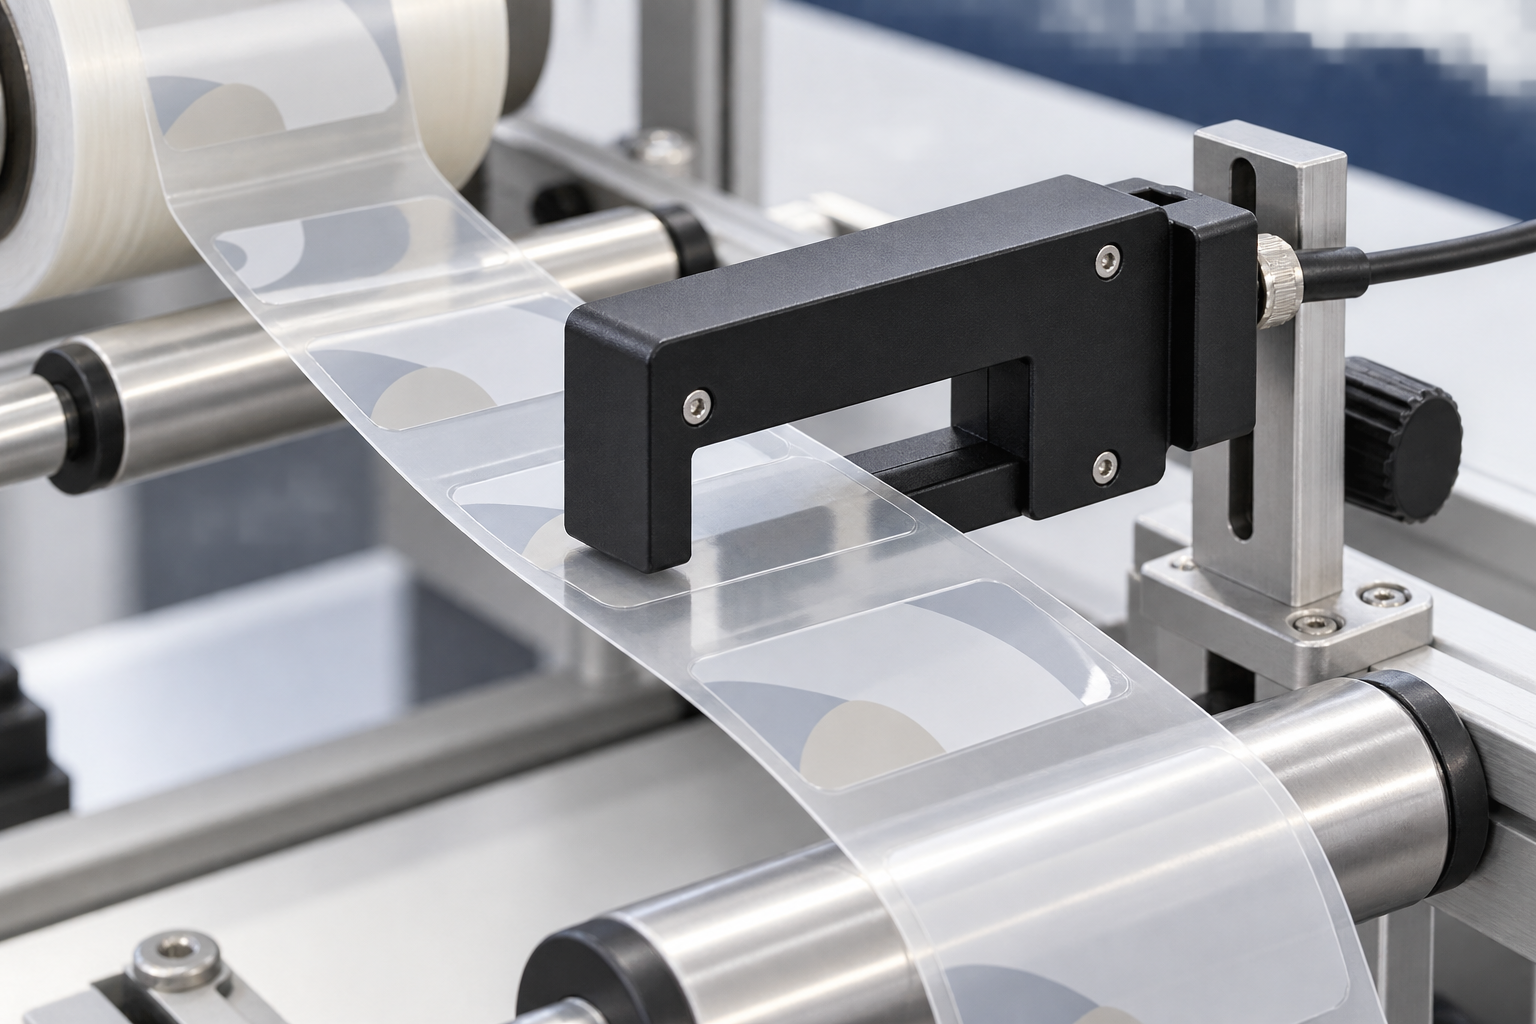
Les étiquettes transparentes nécessitent une vérification du capteur : l’étiquette et le support exposé peuvent offrir un contraste insuffisant au capteur optique d’espacement installé. Les étiquettes opaques doivent aussi être validées lorsque des zones métallisées, une impression dense ou un changement de support affectent la zone de détection.
Pour les étiquettes transparentes, identifiez la marque, le modèle, le principe et la position du capteur. Un capteur ultrasonique ou des repères de calage approuvés par le fabricant peuvent convenir, sans constituer une solution automatique. Validez la détection sur la construction imprimée finie à la vitesse de fonctionnement et après des cycles d’arrêt et de redémarrage.
Comparer la pose manuelle, semi-automatique et automatique
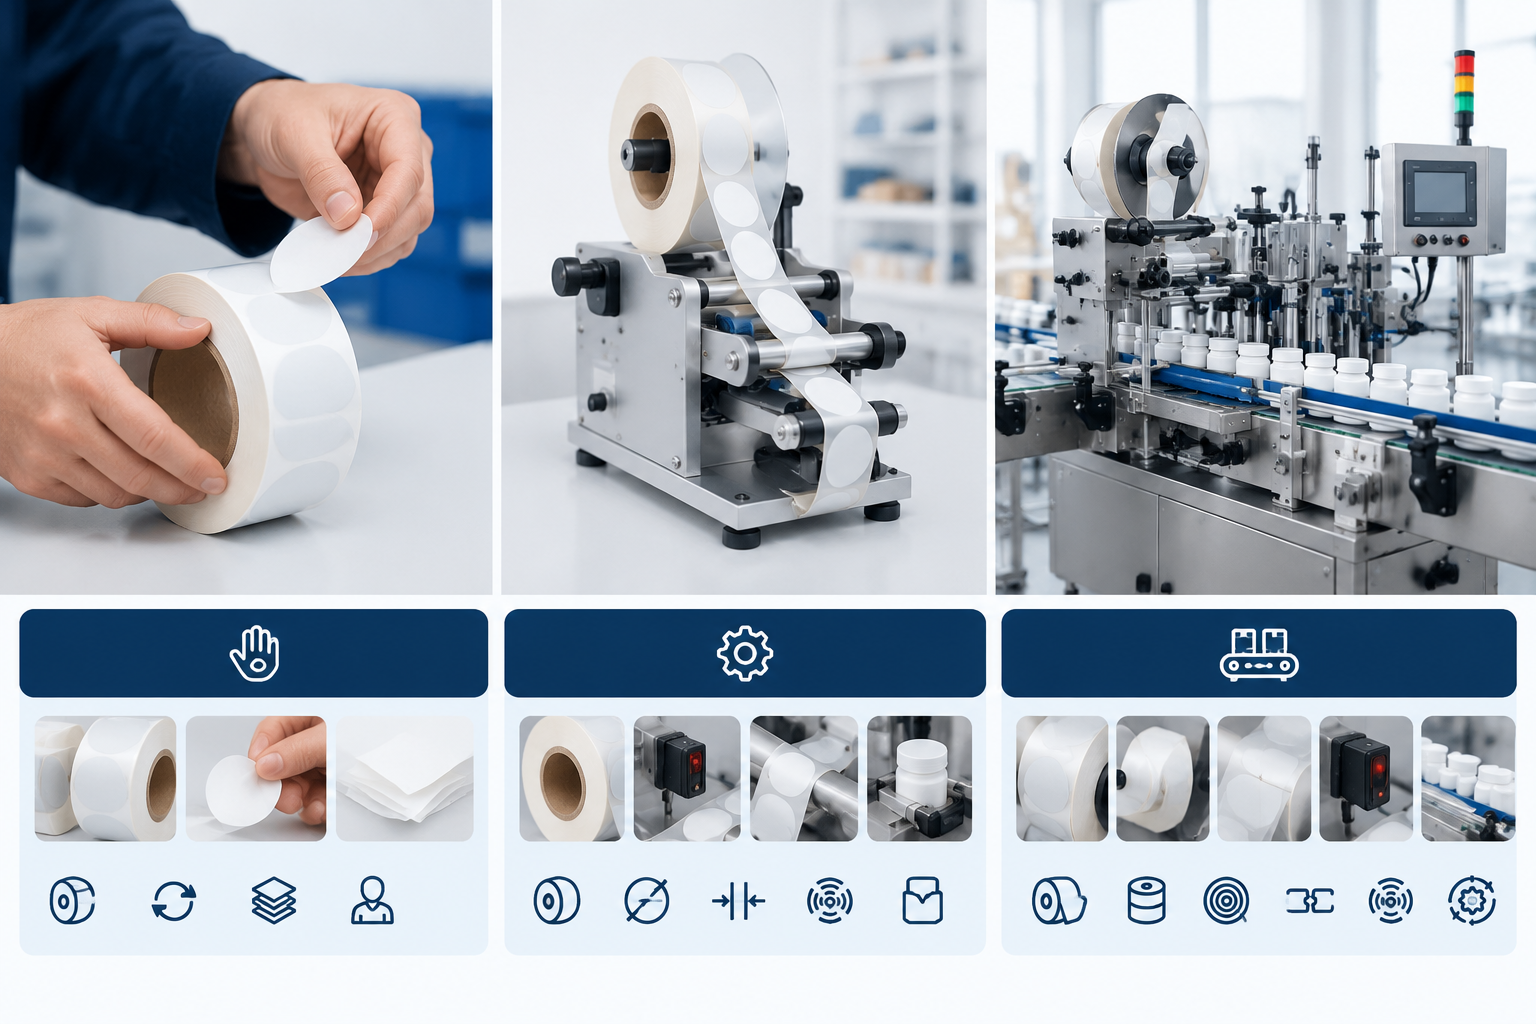
| Procédé | Priorité lors de la commande | Points à vérifier pendant l’essai |
|---|---|---|
| Manuelle | Rouleaux faciles à manipuler, orientation pratique, séparation aisée du support et limites du distributeur éventuel | Décollement, manipulation, régularité de positionnement et fatigue de l’opérateur |
| Semi-automatique | Mandrin, diamètre, espace, capteur, décollement et maintien du contenant | Déclenchement et positionnement répétés par plusieurs opérateurs |
| Automatique | Spécification complète de bande, masse du rouleau, bobinage, raccords, détection et synchronisation de ligne | Marche continue, accélération, redémarrages, changements de rouleau et gestion des rejets |
Semi-automatique ne signifie pas que les écarts mécaniques sont sans conséquence. Une étiqueteuse de table peut dépendre d’une détection des espaces et d’un comportement du support aussi précis qu’une grande ligne.
Suivre un essai avec le contenant et l’étiqueteuse réels
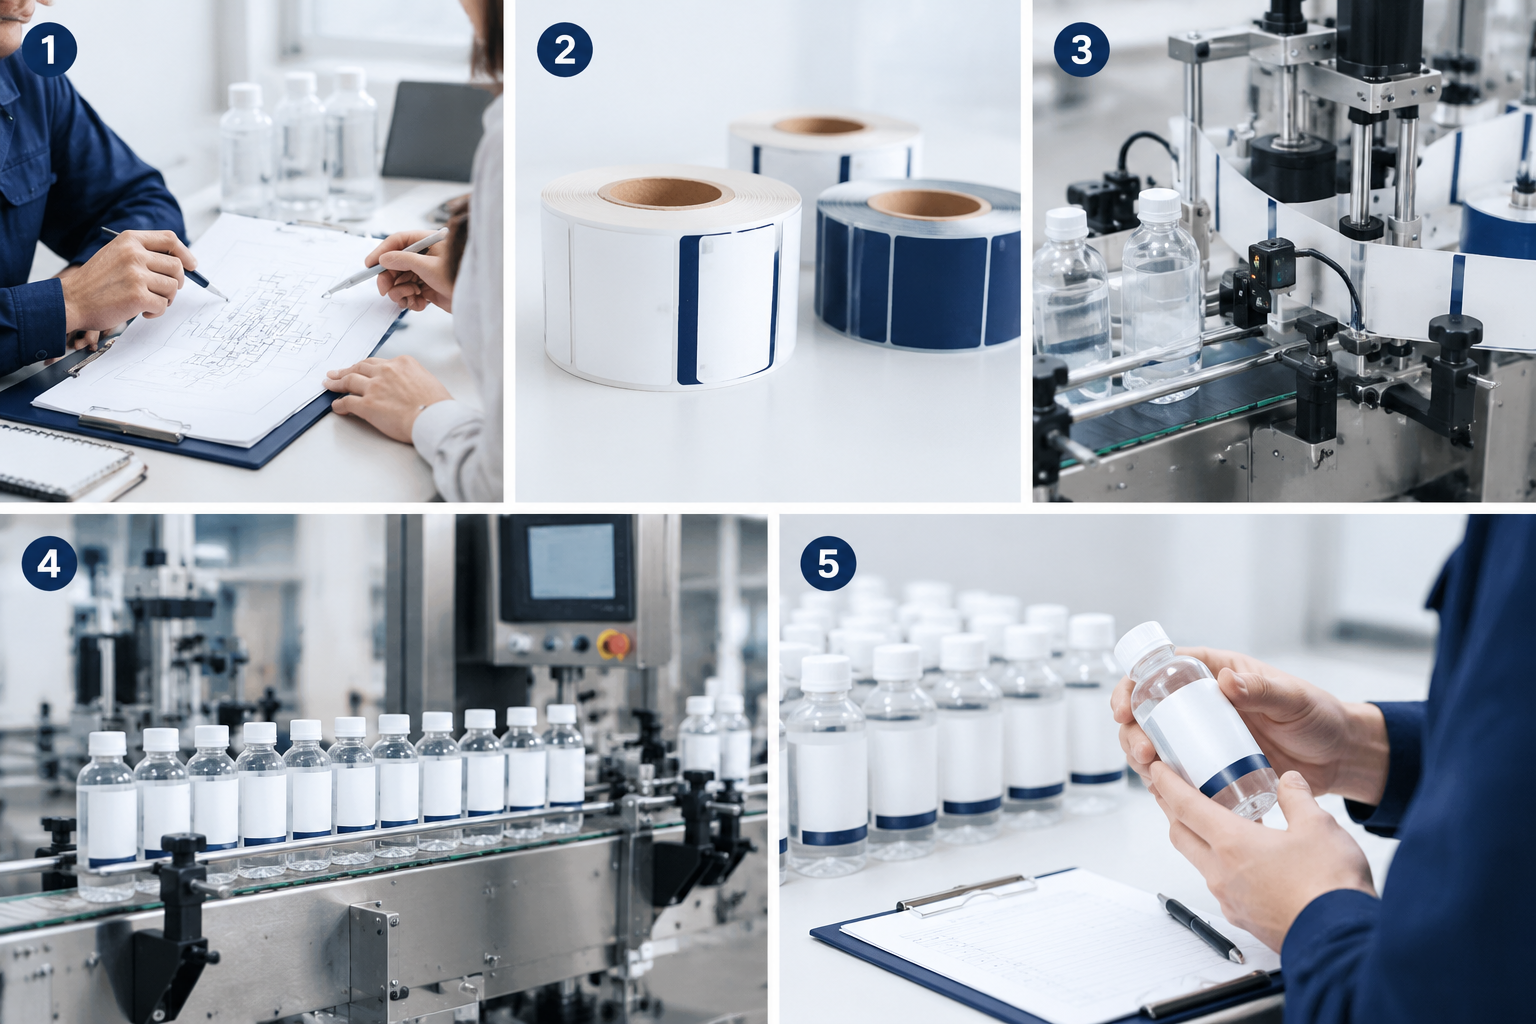
L’essai doit vérifier l’avance fiable, la détection, la distribution propre, un positionnement acceptable et des redémarrages répétables avec le contenant réel.
- Approuvez les plans et définissez les critères de réussite ou de rejet avec l’opérateur de ligne.
- Obtenez des rouleaux d’essai représentatifs de la construction et du bobinage proposés pour la production.
- Vérifiez l’enfilage, le guidage et le réglage du capteur à faible vitesse contrôlée.
- Faites fonctionner la machine dans la plage prévue, avec arrêts et changements de rouleau.
- Inspectez les contenants étiquetés et consignez chaque intervention avant validation.
Utilisez le contenant rempli ou vide selon l’état prévu. Les bouteilles à paroi mince peuvent réagir différemment lorsque leur contenu les soutient.
Contrôler l’avance, la distribution, la pose et les pertes de démarrage
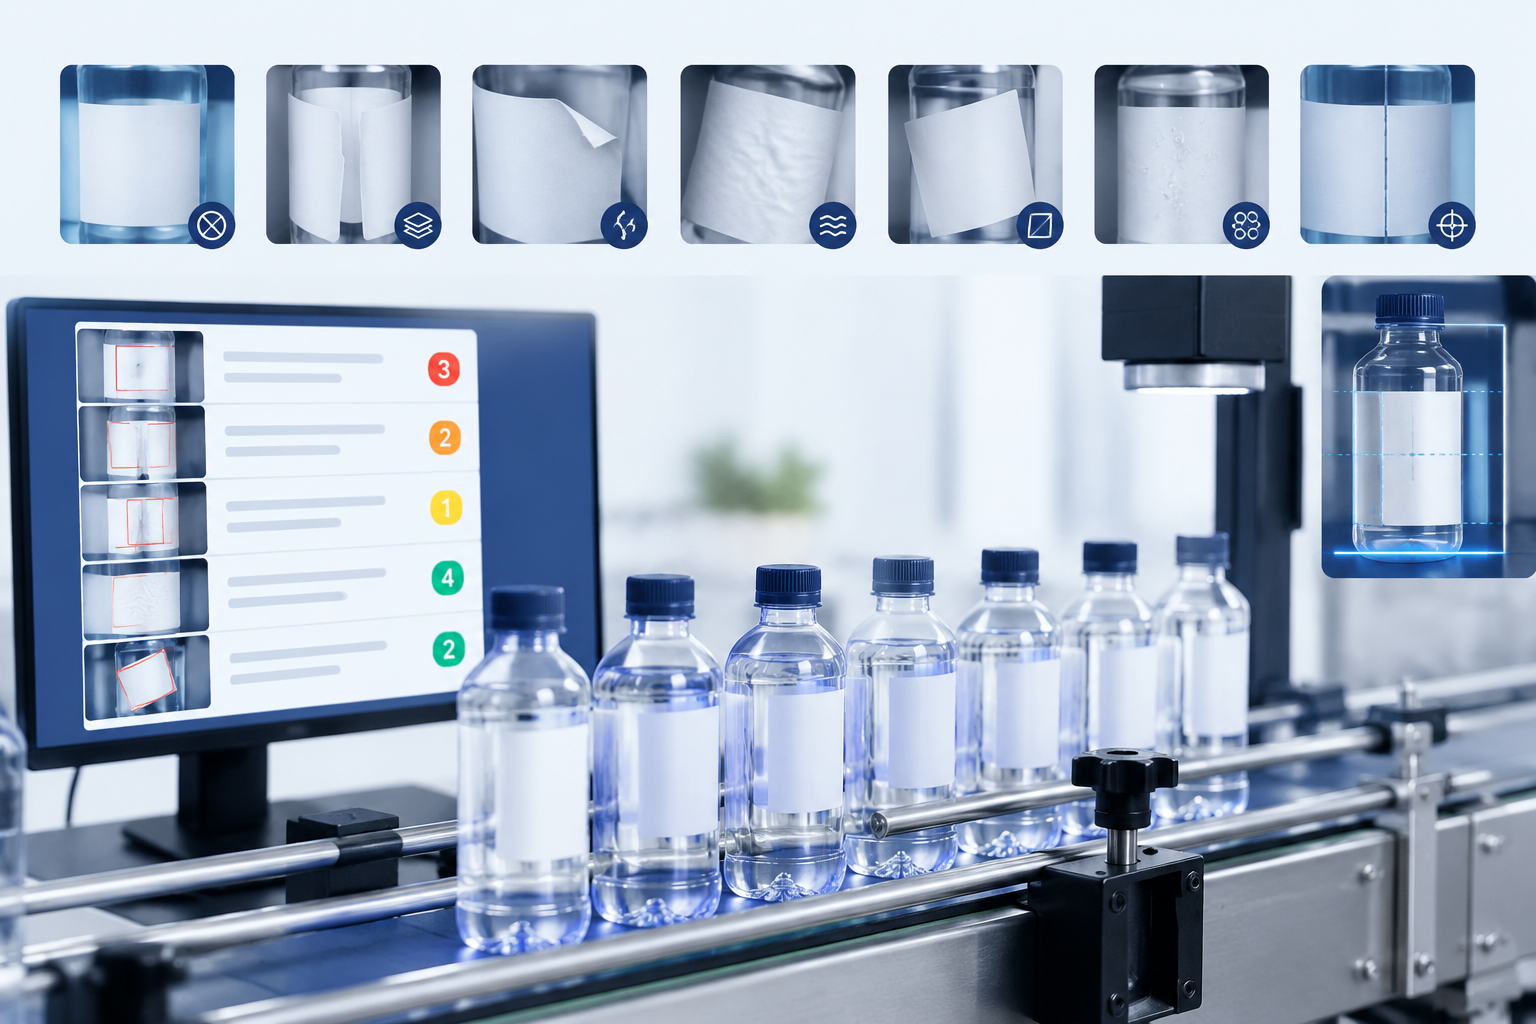
Comptabilisez séparément les étiquettes manquées, doubles alimentations, ruptures du support, plis, désalignements, bulles et positions de jonction de l’étiquette enveloppante. Un seul total de rejets masquerait l’origine du défaut : détection, distribution, manipulation du contenant ou pression d’application.
Mesurez le positionnement par rapport à une référence définie du contenant, telle que le fond ou un détail moulé, avec les limites convenues. Inspectez sa conicité, ses joints et les variations de la zone d’étiquetage. Consignez les pertes de démarrage séparément des rejets en régime stable. Un rouleau nécessitant des réglages répétés n’est pas prêt pour la production simplement parce que quelques contenants sont satisfaisants.
Consigner les conditions d’essai et les exigences des commandes ultérieures
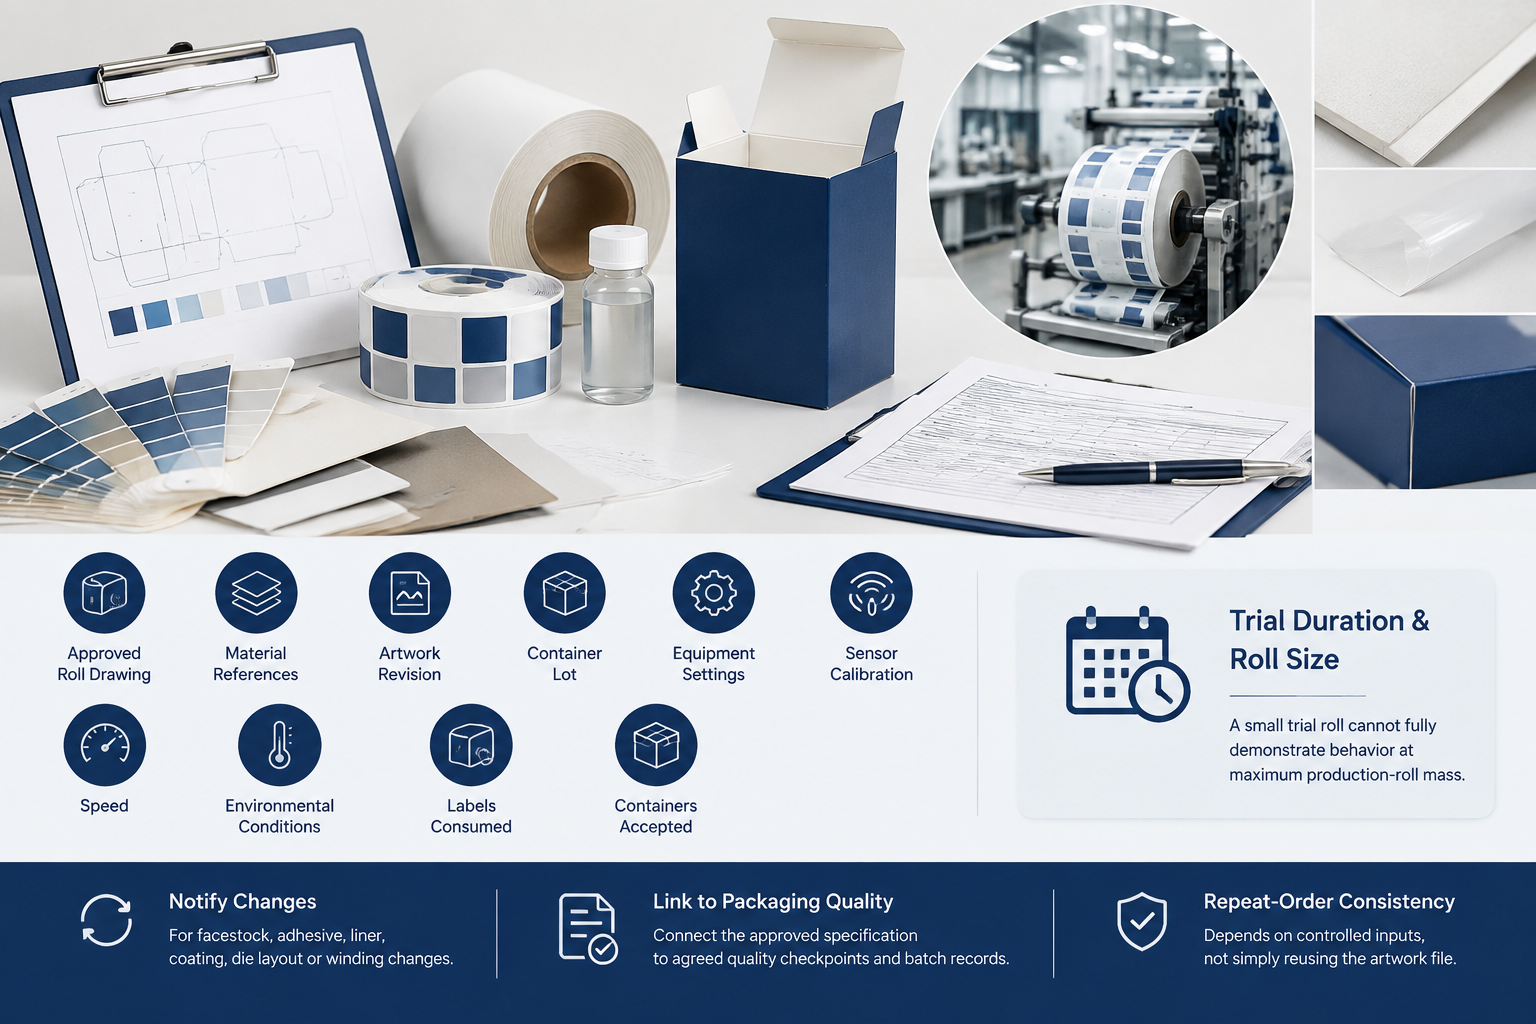
Conservez le plan de rouleau approuvé, les références des matériaux, la révision du visuel, le lot de contenants, les réglages de la machine, l’étalonnage du capteur, la vitesse, les conditions ambiantes, les étiquettes consommées et les contenants acceptés. Indiquez la durée de l’essai et la taille du rouleau : un petit rouleau ne démontre pas complètement le comportement à la masse maximale d’un rouleau de production.
Exigez une notification en cas de modification du matériau frontal, de l’adhésif, du support, du revêtement, de la disposition de découpe ou du bobinage. Reliez la spécification approuvée aux points de contrôle qualité et aux dossiers de lot convenus. La régularité des commandes ultérieures dépend de la maîtrise des composants, pas seulement de la réutilisation du fichier graphique.
Intégrer les rouleaux d’essai, changements et rejets au coût
Comparez le coût par contenant étiqueté et accepté, et non uniquement le prix de l’étiquette imprimée. Incluez outillages, épreuves, transformation pour essai, frais d’expédition, préparation de ligne, changements de format, étiquettes jetées et éventuels produits remplis endommagés.
Demandez des prix séparés pour les rouleaux d’essai représentatifs et les quantités de production par référence (SKU), en précisant le nombre de rouleaux et le conditionnement. Le coût d’échantillonnage, la quantité minimale et le calendrier dépendent du projet. Vérifiez que l’essai utilise les matériaux et le procédé de transformation prévus : un substitut moins cher peut ne pas répondre à la bonne question.
Questions fréquentes
Puis-je commander avec un seul numéro de déroulement ?
Non. Joignez le tableau correspondant et approuvez un plan montrant l’avance de la bande, la face imprimée, le côté d’observation et le bord d’attaque du visuel.
Un mandrin de la bonne taille garantit-il la compatibilité ?
Non. Le diamètre extérieur, le poids du rouleau, la largeur de bande, le pas, le support, la détection et la distribution doivent aussi convenir à la machine.
Toutes les étiquettes transparentes exigent-elles un capteur ultrasonique ?
Non. La méthode dépend de la construction finie et de l’équipement installé. Confirmez-la avec le fournisseur de la machine et par un essai représentatif.
Un échantillon posé à la main permet-il d’approuver une ligne automatique ?
Il aide à examiner l’aspect et l’adhésion, mais ne valide pas l’avance, la détection, la distribution ou le positionnement à la vitesse de fonctionnement.
Envoyer les données de l’étiqueteuse pour examiner le rouleau
Points clés : approuvez le plan du rouleau, qualifiez la construction finie sur l’étiqueteuse prévue et figez la spécification validée pour les commandes ultérieures. L’approbation du visuel n’est qu’une partie de la compatibilité.
Préparez ensemble le manuel de la machine, un échantillon ou plan du contenant, les exigences du rouleau, les données du capteur et les critères d’acceptation de l’essai. Ces éléments constituent un cahier des charges technique exploitable.
Préparer votre ensemble d’emballages avec CosunPack
Communiquez le produit, les dimensions ou la capacité du contenant, la quantité par référence, les matériaux et finitions souhaités, l’état du visuel, l’usage prévu, la destination aux États-Unis et la date cible. Joignez la documentation de l’étiqueteuse, les données du capteur et le plan de rouleau proposé pour que CosunPack examine les besoins d’échantillonnage et de devis.
Utilisez la page de contact pour préparer la demande, puis relisez et envoyez l’e-mail depuis votre compte à [email protected]. Le formulaire ne transmet pas les demandes et ne téléverse pas de fichiers. Si nécessaire, partagez les visuels confidentiels par un canal convenu après un accord de confidentialité. Les coûts des rouleaux d’essai, les frais de transport, les outillages et les délais doivent être confirmés pour le projet.
Puis-je commander avec un seul numéro de déroulement ?
Non. Joignez le tableau correspondant et approuvez un plan montrant l’avance de la bande, la face imprimée, le côté d’observation et le bord d’attaque du visuel.
Un mandrin de la bonne taille garantit-il la compatibilité ?
Non. Le diamètre extérieur, le poids du rouleau, la largeur de bande, le pas, le support, la détection et la distribution doivent aussi convenir à la machine.
Toutes les étiquettes transparentes exigent-elles un capteur ultrasonique ?
Non. La méthode dépend de la construction finie et de l’équipement installé. Confirmez-la avec le fournisseur de la machine et par un essai représentatif.
Un échantillon posé à la main permet-il d’approuver une ligne automatique ?
Il aide à examiner l’aspect et l’adhésion, mais ne valide pas l’avance, la détection, la distribution ou le positionnement à la vitesse de fonctionnement.
About CosunPack Engineering
CosunPack is an OEM/ODM packaging manufacturer established in 2008 in Guangzhou, China. We specialize in custom paper boxes, flexible barrier pouches, rigid boxes, and bottles with low MOQ and direct worldwide export.
Need Custom Packaging for Your Brand?
Get free dieline engineering support and a factory-direct quote in 24 hours.